Čuguna materiāli
Pelēkais čuguns (GJL), sfēriskais čuguns (GJS) un remonta metināšanas izaicinājumi
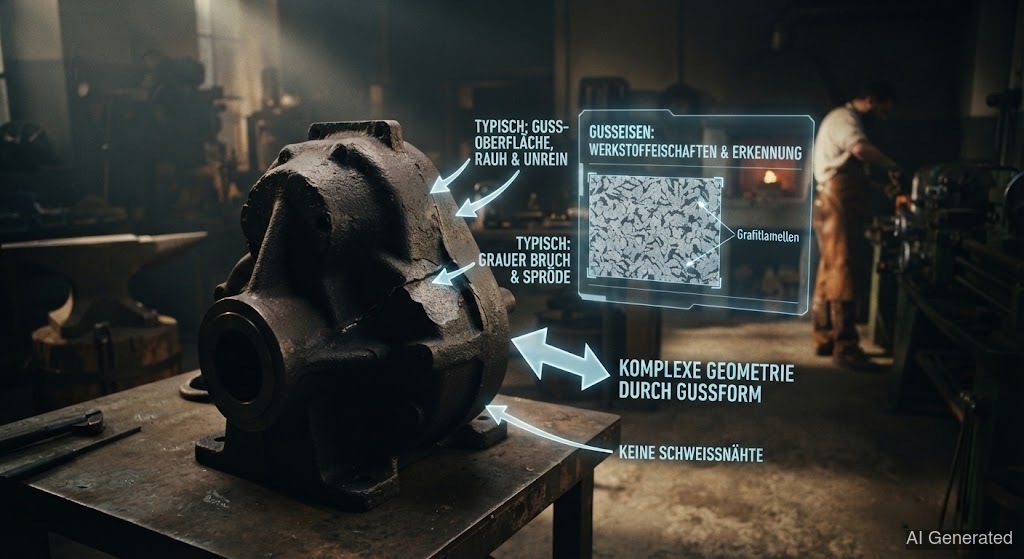 AI generated
Čuguns satur vairāk nekā 2 % , kas sacietēšanas laikā izdalās kā grafīts. Grafīta forma – lamelas, lodītes vai kompakts – nosaka īpašības: pelēkais čuguns ir trausls, bet izturīgs pret spiedienu un slāpē vibrācijas, sfēriskais čuguns ir sitams un formējams. Remonta metināšana prasa īpašu rūpību sacietēšanas un plaisu veidošanās dēļ.
Čuguns nav viens materiāls, bet gan vesela saime – un atšķirība slēpjas formā. Atšķirībā no tērauda oglekļa saturs šeit pārsniedz 2 %, un liekais sacietēšanas laikā izdalās kā . Tas, vai grafīts aug kā lamelas, lodītes vai tārpiņi, nosaka visu pārējo.
Pelēkajā čugunā (GJL) aug kā smalkas dzīslas. Lamelas darbojas kā neskaitāmi mazi iegriezumi – tās padara materiālu trauslu un praktiski neformējamu. Toties tas slāpē vibrācijas, ir labi lejams un izturīgs pret spiedienu. Pelēko čugunu atradīsi mašīnu gultnēs, korpusos, bremžu diskos un vecos dzinējos. Sfēriskajā čugunā (GJS) grafīts rezultātā tiek piespiests kļūt par : īsi pirms liešanas kausējumam pievieno nedaudz magnija, kas neļauj augt kā trauslām lamelām. Lodītes nav iegriezumi – materiāls kļūst sitams, un formējams, gandrīz kā tērauds. Sfēriskais čuguns iztur kloķvārpstas, asu kakliņus un cauruļvadus. Blakus tam ir kompaktgrafīta čuguns (GJV) ar tārpiņveida kā kompromiss, un baltais, , kurā nemaz nav grafīta veidā, bet gan kā ciets dzelzs karbīds.
Kāpēc šeit ir tik delikāta? Divi iemesli. Pirmkārt: tur, kur izkausē čugunu un masa pēc tam ātri atdziest, rodas tieši tas, ko lējējs gribēja izvairīties – ciets, trausls un ledeburīts. kļūst cieta kā stikls un plīst pie mazākās . Otrkārt: čuguns ir porains un bieži vien piesūcies ar eļļu, taukiem un rūsu – laikā šie netīrumi izplūst kā gāzes un sabojā šuvi.
Tāpēc remonta stratēģija ir: kontrolē siltumu. Vai nu metini „auksti“ ar maz siltuma un speciāliem elektrodiem, kas paliek mīksti un , vai arī uzsildi visu detaļu līdz 300–600 °C, metini karsti un ļauj tai ļoti lēni atdzist krāsnī. Abos gadījumos: un lēna atdzesēšana ir galvenais. Kas vecu pelēkā čuguna plaisu „tāpat vien“ aizmetina ar parastu konstrukciju tērauda elektrodu, parasti tikai pagarina plaisu.
⚠️ 20 grādu slazds: Čugunā jau aptuveni 20 °C starpība starp auksto vietu un zonu, ko tikko metini, var izraisīt . Siltā zona atdziestot saraujas un velk auksto pārējo daļu – un trauslais čuguns šo spriegumu nevar kompensēt. Tāpēc: turi temperatūras starpību mazu, neatkarīgi no tā, vai metini auksti vai karsti.
🧊 Aukstā metināšana prasa pacietību: Ja metini dzelzs čugunu aukstā stāvoklī, tad nesteidzies. Liec tikai īsus šuves posmus un ļauj detaļai pa starpām atdzist līdz , pirms liec nākamo posmu. Kas steidzas un liek posmu pēc posma, ceļ temperatūru – un tieši tad ieslēdzas 20 grādu slazds.