Virskārtas rūdīšana
, , indukcijas rūdīšana — cieta čaula, sitīgs kodols
 AI generated
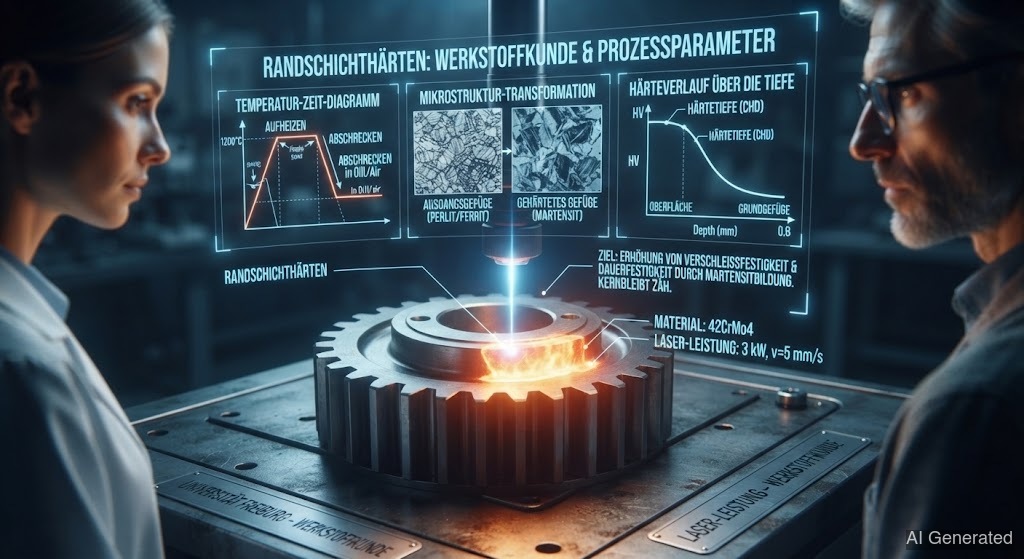
Dažkārt gribi, lai tikai virsma būtu cieta — kodolam jāpaliek sitīgam. Tieši to nodrošina virskārtas rūdīšanas metodes: , un indukcijas rūdīšana. Zobrati, vārpstas un gultņi tā darbojas ar cietu virsmu un sitīgu iekšpusi. Kas tās pārzina, saprot arī iecementējamos tēraudus.
Zobratam jābūt ārpusē cietam (pret nodilumu), bet iekšpusē sitīgam (lai tas nesalūztu). Pilnīga rūdīšana padarītu to cauri un cauri trauslu. Risinājums ir : tikai ārējais slānis tiek rūdīts, kodols paliek mīksts un sitīgs.
( + ) ir klasiskā metode zemoglekļa tēraudiem, piemēram, . Norise:
1. : Deteļa stundām ilgi atrodas 900–950 °C temperatūrā oglekli atdodošā atmosfērā. difundē virskārtā, līdz tur ir 0,7–1,0 % C — kodols saglabā savus 0,15 %.
2. : Atdzesēšana padara oglekļoto virskārtu par cietu , kamēr mazoglekļa kodols paliek mīksts.
Rezultāts ir ideāla kombinācija: cieta virsma, sitīgs kodols. (Eht) parāda, cik dziļi sniedzas cietais slānis — parasti 0,3 līdz 2 mm.
strādā ar , nevis . 500–570 °C temperatūrā slāpeklis difundē virsmā un veido ārkārtīgi cietus nitrīdus. Lielā priekšrocība: nenotiek atdzesēšana, tāpēc gandrīz nav deformācijas. Nitridētie slāņi ir ļoti cieti un , bet plāni (0,1–0,8 mm).
uzsilda tikai virsmas zonu zibens ātrumā ar indukcijas lauku un uzreiz atdzesē. Tas ir ideāli lielām detaļām, piemēram, kloķvārpstām un zobstieņiem: selektīvi, ātri un ar noteiktu rūdīšanas dziļumu.
Visām trim metodēm ir tieša saistība ar :
• Iecementējamie tēraudi pirms ir labi metināmi (mīksti, mazoglekļa). Pēc virsma ir pārāk cieta un pārāk plaisu jutīga — metinātās šuves pieder mīkstajā kodola stāvoklī, pirms .
• Nitridētas virsmas vairs nevar metināt, nesabojājot cieto slāni.
• Ja metini iecementētu vai nitridētu detaļu, tu iznīcini tieši to cieto virskārtu, kas detaļai ir vajadzīga.