Overflateherding
, , induksjonsherding — hard skorpe, seig kjerne
 AI generated
Noen ganger vil du bare ha den harde overflaten — kjernen skal forbli seig. Det er nettopp det overflateherdingsmetodene gjør: , og induksjonsherding. Tannhjul, aksler og lagre går med hard overflate og seig kjerne. Den som kjenner dem, forstår også settherdestålene.
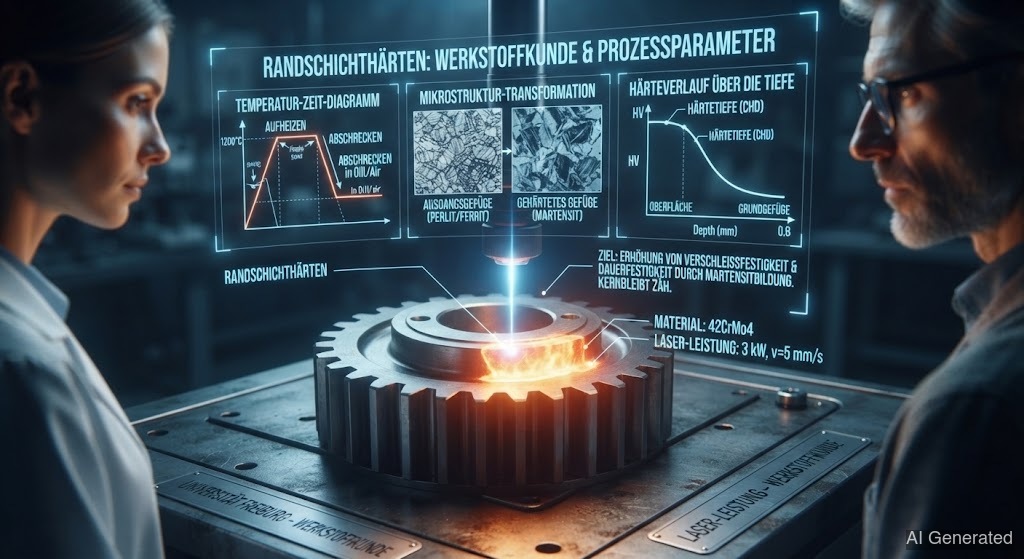
Et tannhjul skal være hardt utvendig (mot slitasje), men seigt innvendig (så det ikke brekker). Gjennomherding ville gjøre det sprøtt tvers gjennom. Løsningen heter : Bare det ytre sjiktet herdes, kjernen forblir myk og seig.
( + ) er den klassiske metoden for lavkarbonstål som . Forløpet:
1. : Emnet ligger i timevis ved 900–950 °C i en karbonavgivende atmosfære. diffunderer inn i overflatesjiktet til det der er 0,7–1,0 % C — kjernen beholder sine 0,15 %.
2. : Bråkjøling gjør det oppkullede overflatesjiktet til hard , mens den karbonfattige kjernen forblir myk.
Resultatet er den perfekte kombinasjonen: hard overflate, seig kjerne. (Eht) forteller deg hvor dypt det harde sjiktet rekker — typisk 0,3 til 2 mm.
bruker i stedet for . Ved 500–570 °C diffunderer nitrogen inn i overflaten og danner ekstremt harde nitrider. Den store fordelen: Det skjer ingen bråkjøling, altså nesten ingen forvrengning. Nitrerte sjikt er svært harde og , men tynne (0,1–0,8 mm).
varmer bare randsonen lynraskt med et induksjonsfelt og bråkjøler umiddelbart. Det er ideelt for store deler som veivaksler og tannstenger: selektivt, raskt og med definert herdedybde.
Alle tre metodene har direkte med å gjøre:
• Settherdestål er godt sveisbare før (myke, lavkarbon). Etter er overflaten for hard og for rissfølsom til — sveisestrenger hører til i den myke kjerntilstanden, før .
• Nitrere overflater kan ikke lenger sveises uten å ødelegge det harde sjiktet.
• Sveiser du en settherdet eller nitrert komponent, ødelegger du i nettopp det harde overflatesjiktet som komponenten trenger.