Sonene i en sveis
, og — tre soner, tre strukturer
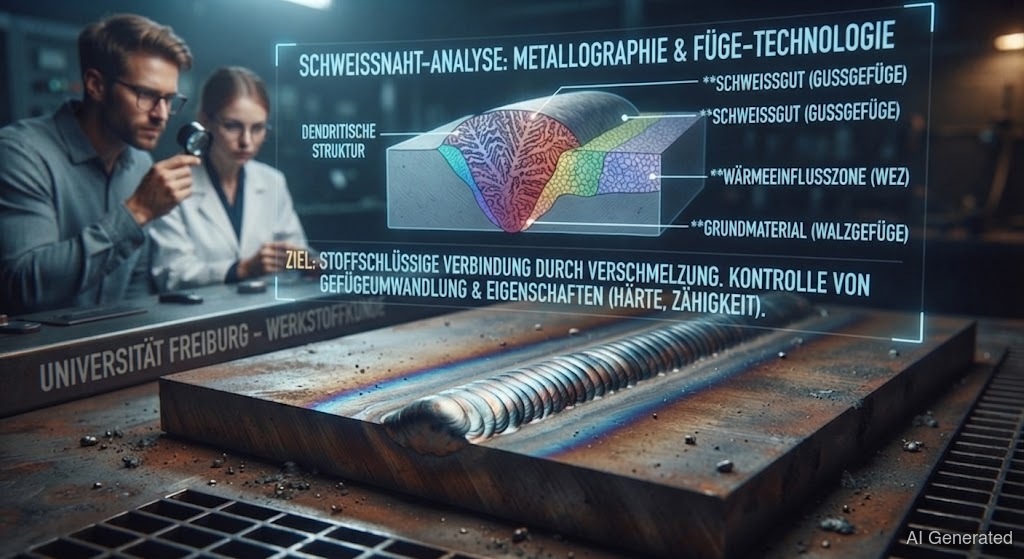 AI generated
En sveis er aldri homogen. Den består av tre soner: det omsmeltede , den oppvarmede () og det urørte . er nesten alltid svakheten — her grovner kornet, her dannes , her sprekker sveiser. Den som kjenner sonene, prøver på rett sted.
Når du ser på en sveis, ser du ett metall. I virkeligheten er det tre forskjellige soner, hver med sin egen struktur og sin egen svakhet. Bare den som holder dem fra hverandre, forstår hvor en sveis virkelig svikter.
Sone 1: . Det er det omsmeltede området av og . Det har en typisk støpestruktur — grove, mot midten vokste med i midten. Egenskapene styrer du via tilsatsen (se sveisetilsats-kalkulatoren).
Sone 2: (). Det er rett ved siden av sveisen, som ikke ble smeltet, men sterkt oppvarmet — avhengig av avstanden til sveisen mellom 500 °C og over 1100 °C. I skjer det egentlige dramaet:
• Grovkornsone (tett ved smeltelinjen, over 1100 °C): Kornet har vokst massivt. Grovt korn er hardere, sprøere og mer sprekktilbøyelig — her dannes lettest ved rask avkjøling.
• Finkornsone (rundt 900 °C): Stålet ble omdannet på nytt og dannet finkornet på nytt — ofte den beste, seigeste sonen.
• Anløps-/mykningssone (under 723 °C): I herdede stål blir herdelsen anløpt her, og stålet blir mykere enn resten.
Sone 3: det urørte . Det beholder sine opprinnelige egenskaper.
er nesten alltid svakheten i forbindelsen — ikke selve sveisen. Tre farer lurer der:
1. ved . Høykarbon- og høyfaststål danner glasshard i grovkornsonen → . Motmiddel: og kontrollert avkjøling.
2. Kornvekst. Jo mer varme, jo grovere korn, jo sprøere. Motmiddel: begrens varmetilførselen, ikke bli unødvendig lenge på ett sted.
3. Mykning. I kaldbearbeidede eller herdede materialer faller styrken i . Det kan man bare løse via materialvalg eller etterbehandling.
Derfor legges alltid på tvers av alle tre sonene — , , . Den maksimale hardhetsverdien i er et sentralt godkjennelseskriterium, ikke i sveisemidten.