Varmarbeidsstål
Varmfast ved rødglød — for , smi-senke og
 AI generated
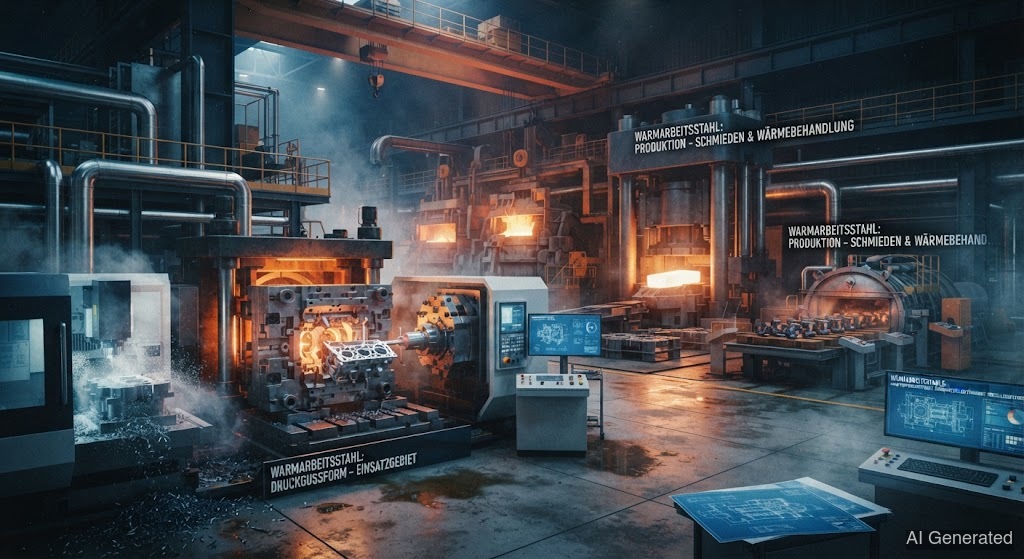
Varmarbeidsstål som 1.2343 og 1.2344 tåler temperaturer på 500 °C og mer uten å miste styrken — trikset er en CrMoV-legering med høy varmfasthet. Ved gjelder: likt CrMoV-tilsats, nøyaktig til 300–350 °C. Og obs: Det samme stålet lever i tre verdener med tre forskjellige tilsatser.
er for varm forming: , smi-senker, ekstrudering, varmforming. Mens skjærer ved romtemperatur, jobber der emnet gløder — 300 °C til over 600 °C treffer verktøyoverflaten, tusen ganger etter hverandre. Et vanlig ville ved denne varmen , miste , og formen ville være ødelagt etter noen få skudd. gjør det ikke — det er nettopp det det er laget for.
Hemmeligheten: , og
Legeringen er trimmet for . (rundt 5 %) og (1–3 %) danner sammen med fint fordelte karbider som holder strukturen sammen selv ved rødglød. Stålet holder seg sterkt og formstabilt mens det former glødende metall og selv blir flere hundre grader varmt.
De viktigste typene:
• (X37CrMoV5-1) — allrounderen og toppmaterialet. Klassikeren for die-støpeformer, smi-senker og ekstruderingsverktøy.
• (X40CrMoV5-1) — storebroren med mer : enda litt seigere og mer varmfast, for de hardere slagene.
• (X38CrMoV5-3) — spesialisten med høyest -andel: maksimal varmfasthet og beste termosjokk-bestandighet.
• (32CrMoV12-28) — mer , for varmarbeidsverktøy som virkelig får kjørt seg.
• (55NiCrMoV7) — den seigere for smi-senker: gjør den bruddsikker under slag.
Ett stål, tre verdener — tre tilsatser
Nå kommer poenget mange overser: Den samme lever i tre adskilte bruksverdener, og hver av dem krever en ANNEN sveisetilsats. Den som bruker én tilsats på tvers av alle tre, sveiser til slutt feil.
• og smi-senke → varmfast CrMoV-tilsats. Her teller : Tilsatsen må ha samme varmfasthet som , ellers svikter den reparerte flekken ved neste varme skudd. Sveise med likt materiale, ikke improviser.
• → /, IKKE varmfast. I er mye mildere — plast kommer inn med 200–300 °C. Til gjengjeld teller slitasje og . En varmfast tilsats ville være feil venn her; og er det som gjelder.
Kjernen: Bruken bestemmer tilsatsen, ikke materialet alene. Denne bruksblindheten er den vanligste feilen med .
Ved gjelder hele -disiplinen:
• til 300–350 °C — målt med termometer, ikke gjettet. er herdnet og anløpt; kald sveising lager i umiddelbart glasshard som sprekker ved neste temperaturveksling.
• Varmfast CrMoV-tilsats — likt materiale som legeringen, så den reparerte flekken beholder samme varmfasthet.
• Hold mellomtemperaturen — ikke la det kjøle ned mellom strengene, ellers herder HAZ opp.
• Anløp etter — gjør den ferske ufarlig før verktøyet går i varm bruk igjen.
Den klassiske skaden: brannsprekker
Die-støpeformer dør ikke av én stor sprekk, men av tusen små: . Den stadige vekslingen mellom glødende metall og kjølemiddel sprekker opp overflaten som en uttørket leirflate — et fint nett av hårfine sprekker. Disse brannsprekkene er den klassiske reparasjonsoppgaven: arbeide ut, forvarme, varmfast tilsats, anløpe.
⚠️ Sikkerhetskritisk: - og smiverktøy står under ekstreme mekaniske og termiske belastninger. Etter en reparasjon er sprekkkontroll obligatorisk. For sikkerhetsrelevante bruksområder følg normene og involver ansvarlig fagledelse.