Gietijzer-materialen
Grijs gietijzer (GJL), nodulair gietijzer (GJS) en de uitdagingen bij reparatielassen
 AI generated
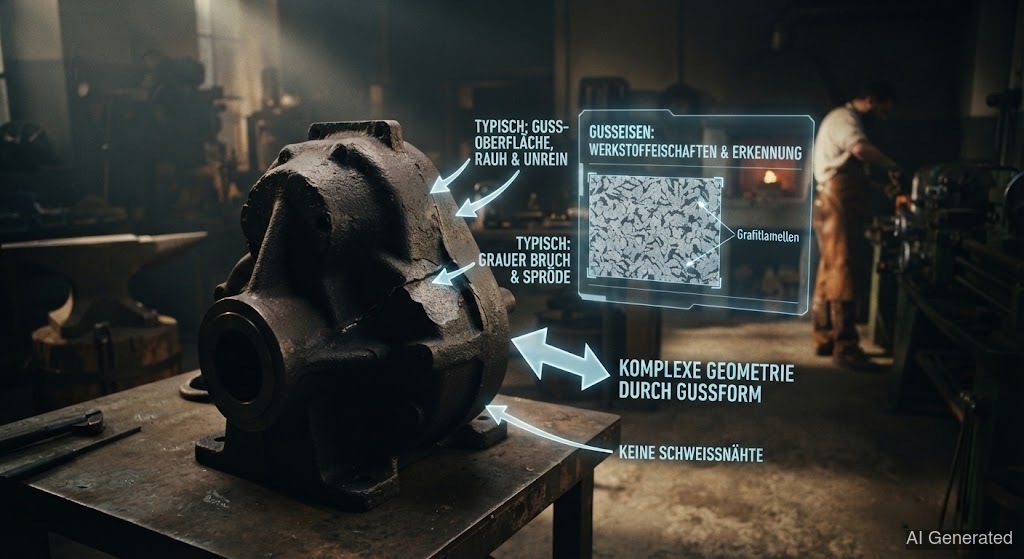
Gietijzer bevat meer dan 2 % , dat bij het stollen als grafiet wordt afgescheiden. De grafietvorm – lamellen, bolletjes of compact – bepaalt de eigenschappen: grijs gietijzer is bros, maar drukvast en trillingsdempend, nodulair gietijzer is taai en vervormbaar. Het reparatielassen vereist vanwege de neiging tot op harding en scheuren bijzondere zorg.
Gietijzer is geen één materiaal, maar een hele familie – en het verschil zit in de vorm van de . Anders dan bij staal ligt het koolstofgehalte hier boven 2 %, en de overtollige scheidt zich bij het stollen af als . Of het grafiet als lamellen, bolletjes of wormen groeit, bepaalt al het verdere.
Bij grijs gietijzer (GJL) groeit de als fijne -aders. De lamellen werken als talloze kleine inkepingen – ze maken het materiaal bros en praktisch onvervormbaar. Daarentegen trillingsdempend, goed gietbaar en uitstekend drukvast. Grijs gietijzer vind je in machinebedden, behuizingen, remschijven en oude motoren. Bij nodulair gietijzer (GJS) wordt het grafiet daarentegen door de gedwongen tot : Vlak voor het gieten krijgt de smelt wat magnesium, dat de ervan weerhoudt om als brosse lamellen te groeien. Bolletjes zijn geen inkepingen – het materiaal wordt taai, en vervormbaar, bijna staalachtig. Nodulair gietijzer draagt krukassen, fusees en pijpleidingen. Daarnaast is er compactgrafiet gietijzer (GJV) met wormachtig als compromis, en het witte, , waarbij de helemaal niet als grafiet, maar als hard ijzercarbide aanwezig is.
Waarom is hier zo lastig? Twee redenen. Ten eerste: Waar de het gietijzer omsmelt en de massa daarna snel afkoelt, ontstaat in de precies wat de gieter wilde vermijden – hard, bros en ledeburiet. De wordt glashard en scheurt bij de minste . Ten tweede: Gietijzer is poreus en vaak volgezogen met olie, vet en roest – bij het ontsnappen deze verontreinigingen als gassen en verpesten de las.
De reparatiestrategie is daarom: warmte beheersen. Ofwel las je "koud" met weinig warmte en speciale -elektroden, die zacht en blijven, ofwel warm je het hele onderdeel voor tot 300–600 °C, last warm en laat het extreem langzaam in de oven afkoelen. In beide gevallen geldt: De en het langzame afkoelen zijn het allerbelangrijkst. Wie een oude gietijzeren scheur "even snel" dichtlast met een normale constructiestaalelektrode, maakt de scheur meestal alleen maar langer.
⚠️ De 20-gradenval: Bij gietijzer is al een verschil van ongeveer 20 °C tussen de koele plek en de zone die je net last voldoende om een te veroorzaken. Het warme gebied trekt samen bij het afkoelen en trekt aan de koude rest – en het brosse gietijzer kan die spanning niet opvangen. Daarom geldt: temperatuurverschil klein houden, of je nu koud of warm last.
🧊 Koudlassen vereist geduld: Las je gietijzer in koude toestand, neem dan de tijd. Leg alleen korte stippellassen en laat het onderdeel tussendoor steeds weer afkoelen tot voordat je de volgende las legt. Wie haast en las aan las legt, drijft de temperatuur op – en dan slaat de 20-gradenval toe.