Koudbewerkingsstaalsoorten
Snijden, stansen, omvormen bij kamertemperatuur
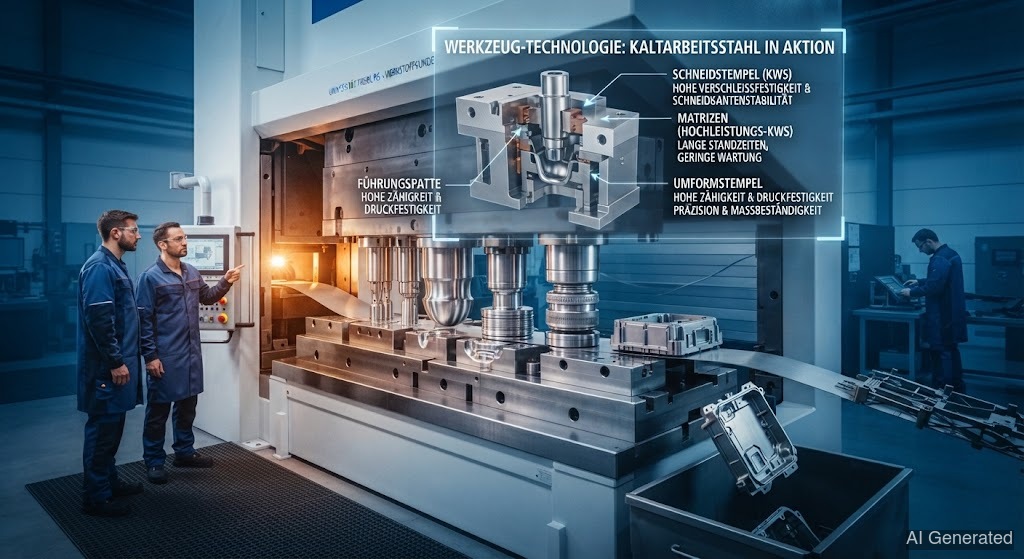 AI generated
Koudbewerkingsstalen werken bij kamertemperatuur en moeten vooral hard en zijn. Ze vormen platen, snijden schroefdraad en stansen contouren. Bij het zijn ze door hun hoge koolstofgehalte extreem scheurgevoelig – , -onderlaag en afhameren zijn verplicht.
De is het voor de koude vormgeving: snijden, stansen, embossen, omvormen, trekken – alles bij kamertemperatuur. Het werkstuk is koud, dus de snijkant hoeft niet warmvast te zijn. Daarvoor moet hij keihard en zijn, want hij snijdt door plaat en staafstaal als door boter.
Precies dit hoge koolstofgehalte maakt bij het tot een probleemgeval. Hoe meer , hoe harder het staal te veredelen is – maar hoe brozer en scheurgevoeliger het wordt in de . Tijdens het wordt de WBZ praktisch "in het voorbijgaan" gehard en schrikt door de koude massa van het gereedschap bliksemsnel af – achterblijft glashard , dat bij de kleinste scheurt.
De belangrijkste vertegenwoordigers: (X153CrMoV12, de allrounder met 12 % voor snij- en stansgereedschappen), (X210Cr12, de slijtageklassieker), (de taaiere voor snijplaten) en (de goedkope voor eenvoudige snijkanten). Daarnaast is er de (60WCrV7) voor slaggereedschappen die meer dan nodig hebben.
Bij het geldt de hele -discipline: nooit koud lassen, (200–300 °C afhankelijk van het C-gehalte), structuursynchroon toevoegmateriaal nemen en de las . Bij helpt extra de : die dempt de warmteafvoer en houdt de WBZ langer warm voordat hij afkoelt.
De klassieker onder de fouten: iemand last een scheur in een stansgereedschap "even snel" met een normale constructiestaalelektrode. De las houdt optisch – maar de WBZ ernaast is glashard en scheurt bij de volgende slag. Daarom: alleen met systeem repareren, of de vervanging eerlijk overwegen.