Stale do form ciśnieniowych
w najcięższych warunkach: ciekły metal pod ciśnieniem
 AI generated
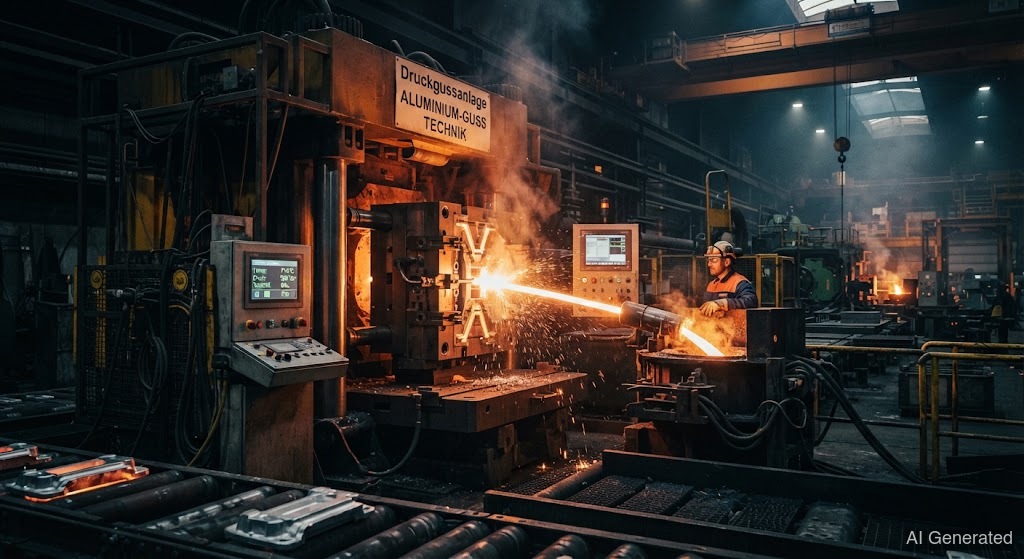
Formy do odlewania ciśnieniowego doświadczają najbrutalniejszego szoku termicznego w budowie narzędzi: aluminium o temperaturze ponad 600 °C pod wysokim ciśnieniem, potem chłodzenie – cykl za cyklem. Do tego potrzeba o maksymalnej żarowytrzymałości. Przy liczy się każdy szczegół.
Odlew ciśnieniowy [[glossary:druckguss|]] to najtrudniejszy przypadek zastosowania stali do pracy na gorąco [[glossary:warmarbeitsstahl|]]. Tutaj ciekły metal – aluminium, cynk lub magnez – jest wtryskiwany pod wysokim ciśnieniem do stalowej formy, gdzie krzepnie w ułamku sekundy. Forma jest przy tym poddawana obciążeniom, jakich nie zna żadne inne narzędzie: gorący metal, wysokie ciśnienie, szybkie chłodzenie – i to tysiące razy z rzędu.
Skutkiem tego ciągłego szoku termicznego są pęknięcia termiczne [[glossary:brandriss|]]: drobne pęknięcia siatkowe na powierzchni formy, które powstają, ponieważ powierzchnia w rytmie cykli stale się rozszerza i kurczy. W końcu materiał pęka. Dlatego forma do odlewania ciśnieniowego wymaga stali do pracy na gorąco [[glossary:warmarbeitsstahl|]] o wysokiej żaroodporności [[glossary:warmfestigkeit|]], dobrej ciągliwości na gorąco i odporności na te zmienne obciążenia.
Standardowe materiały to (X37CrMoV5-1) i (X40CrMoV5-1). Oba to stopy CrMoV do pracy na gorąco, które pozostają wytrzymałe nawet w temperaturze 600 °C. Dla najwyższych wymagań – dużych form aluminiowych z ekstremalnym obciążeniem pęknięciami termicznymi – dostępny jest (X38CrMoV5-3) o jeszcze wyższej żaroodporności. jest przy tym wszechstronny: stosuje się go również w formowaniu wtryskowym tworzyw sztucznych [[article:spritzguss-formenstaehle|]] – ale tam z zupełnie innymi wymaganiami dotyczącymi dodatku.
Ważne jest rozróżnienie dwóch metod: metoda gorącej komory [[glossary:warmkammerverfahren|]] odlewa stopy o niskiej temperaturze topnienia, takie jak cynk (około 400–450 °C), natomiast metoda zimnej komory [[glossary:kaltkammerverfahren|]] – aluminium i magnez w temperaturze około 650 °C. Forma aluminiowa w metodzie zimnej komory to najbardziej brutalny przypadek termiczny – właśnie tam powstaje najwięcej pęknięć termicznych.
Podczas spawania [[glossary:schweissen|]] formy do odlewania ciśnieniowego zawsze chodzi o to samo: zachować żaroodporność. Miejsce naprawy musi ponownie osiągnąć żaroodporność materiału rodzimego [[glossary:grundwerkstoff|]], w przeciwnym razie pęknie ponownie w następnym cyklu. Dlatego: spawać na gorąco, dodatek zgodny ze strukturą, natychmiast odpuszczać.