Stale do nawęglania
16MnCr5 i spółka: miękki rdzeń, twarda skorupa
 AI generated
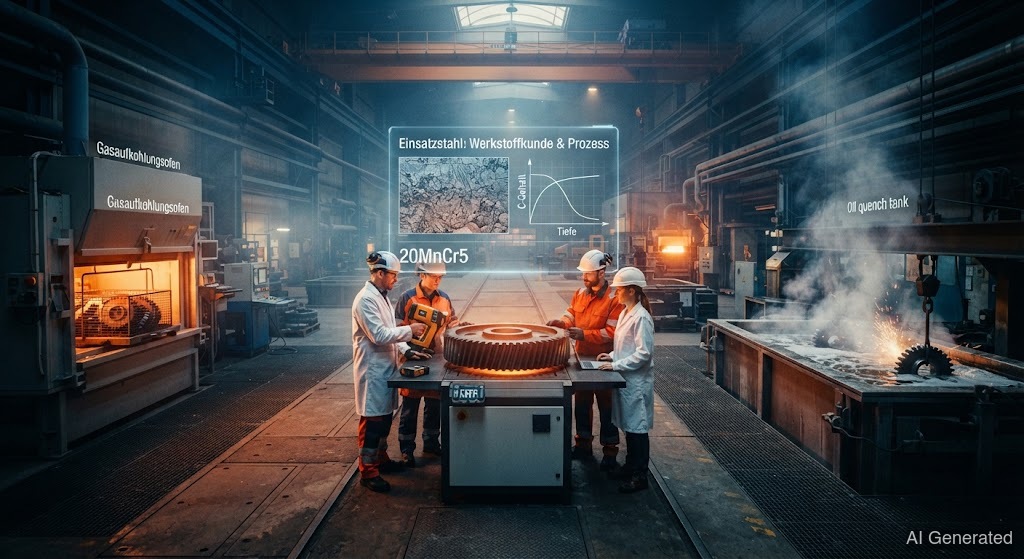
Stale do nawęglania mają niską zawartość węgla i są nawęglane oraz hartowane dopiero po ukształtowaniu. W ten sposób powstaje ciągliwy rdzeń z powierzchnią – idealny do kół zębatych i wałów. Podczas liczy się stan: miękka jest dobrze spawalna, utwardzona – ryzykowna.
Stale do nawęglania rozwiązują klasyczny problem: koło zębate ma być na zewnątrz twarde i , a wewnątrz ciągliwe, żeby nie pękło pod uderzeniem. Sztuczka nazywa się . Stal startuje z małą zawartością (0,1–0,25 %) – miękka i ciągliwa. Po uformowaniu powierzchnia jest „nawęglana” w piecu oddającym : dyfunduje do warstwy wierzchniej. Potem następuje – bogaty w węgiel brzeg staje się twardy jak szkło, a ubogi w węgiel rdzeń pozostaje ciągliwy.
Typowi przedstawiciele: , i . i mangan poprawiają , dodatkowo . Wynik mierzy się przez – głębokość, do której sięga twarda warstwa. Cały proces nazywa się , a utwardzona powierzchnia powstaje przez .
Dla ciebie jako spawacza decydujące jest, w jakim stanie jest stal. W miękkim stanie wyjściowym (nieobrobionym) spawa się prawie tak bezproblemowo jak stal konstrukcyjna – niska zawartość węgla czyni go dobrze spawalnym. Zupełnie inaczej, gdy element jest już nawęglony i hartowany: twarda warstwa wierzchnia o wysokiej zawartości węgla na brzegu tworzy podczas kruchy i pęka. Spoina dodatkowo nieodwracalnie niszczy nawęgloną warstwę.
Zasada jest więc taka: części nawęglonych i hartowanych w miarę możliwości nie spawać. Jeśli już musisz, to tylko z , odpowiednim dodatkiem i świadomością, że utwardzona warstwa przy spoinie przepada. Po element musi być ponownie i hartowany, jeśli ma odzyskać swoją .