Materiały z żeliwa
Żeliwo szare (GJL), żeliwo sferoidalne (GJS) i wyzwania przy spawaniu naprawczym
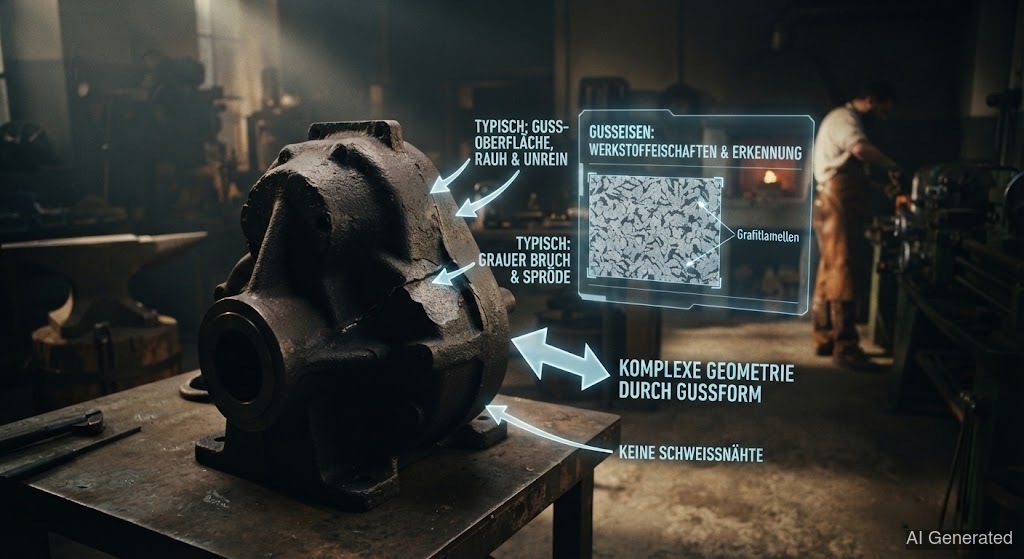 AI generated
Żeliwo zawiera ponad 2% , który podczas krzepnięcia wydziela się jako grafit. Forma grafitu – płatki, kulki lub kompakt – decyduje o właściwościach: żeliwo szare jest kruche, ale wytrzymałe na ściskanie i tłumi drgania, żeliwo sferoidalne jest ciągliwe i odkształcalne. Spawanie naprawcze wymaga szczególnej ostrożności ze względu na skłonność do utwardzania i pękania.
Żeliwo to nie jeden pojedynczy materiał, tylko cała rodzina – a różnica tkwi w formie . W przeciwieństwie do stali zawartość węgla jest tu powyżej 2 %, a nadmiarowy wydziela się podczas krzepnięcia jako . To, czy grafit rośnie jako płatki, kule czy robaki, decyduje o wszystkim dalszym.
W żeliwie szarym (GJL) rośnie jako cienkie żyłki . Płatki działają jak niezliczone małe karbki – czynią materiał kruchym i praktycznie nieodkształcalnym. Za to tłumią drgania, dobrze się odlewa i świetnie znosi ściskanie. Żeliwo szare znajdziesz w łożach maszyn, korpusach, tarczach hamulcowych i starych silnikach. W żeliwie sferoidalnym (GJS) grafit jest natomiast wymuszony na przez : tuż przed odlewem stop dostaje trochę magnezu, który nie pozwala rosnąć jako kruche płatki. Kule to nie karbki – materiał staje się ciągliwy, i odkształcalny, prawie jak stal. Żeliwo sferoidalne nosi wały korbowe, zwrotnice i rurociągi. Obok jest żeliwo z grafitem kompaktowym (GJV) z robakowatym jako kompromis, oraz białe, , w którym wcale nie występuje jako grafit, tylko jako twardy węglik żelaza.
Dlaczego jest tu takie trudne? Dwa powody. Po pierwsze: tam, gdzie nadtapia żeliwo, a masa potem szybko stygnie, w powstaje dokładnie to, czego odlewnik chciał uniknąć – twardy, kruchy i ledeburyt. staje się twarda jak szkło i pęka przy najmniejszym . Po drugie: żeliwo jest porowate i często nasiąknięte olejem, tłuszczem i rdzą – podczas te zanieczyszczenia uchodzą jako gazy i rujnują spoinę.
Dlatego strategia naprawy brzmi: kontrolować ciepło. Albo spawasz „na zimno” z małą ilością ciepła i specjalnymi elektrodami , które pozostają miękkie i , albo podgrzewasz cały element do 300–600 °C, spawasz na gorąco i pozwalasz mu bardzo wolno stygnąć w piecu. W obu przypadkach obowiązuje: i wolne stygnięcie to podstawa. Kto „tak od razu” zaspawa starą rysę w żeliwie szarym zwykłą elektrodą do stali konstrukcyjnej, ten z reguły tylko ją wydłuża.
⚠️ Pułapka 20 stopni: W żeliwie wystarczy już różnica około 20 °C między chłodnym miejscem a strefą, którą właśnie spawasz, żeby wywołać . Ciepły obszar kurczy się przy stygnięciu i ciągnie za zimną resztę – a kruche żeliwo nie potrafi rozładować tego naprężenia. Dlatego: utrzymuj małą różnicę temperatur, nieważne czy spawasz na zimno, czy na gorąco.
🧊 Spawanie na zimno wymaga cierpliwości: Jeśli spawasz żeliwo w stanie zimnym, to się nie spiesz. Kładź tylko krótkie ściegi i pozwalaj elementowi za każdym razem ostygnąć do , zanim położysz następny ścieg. Kto pędzi i kładzie ścieg za ściegiem, ten podbija temperaturę – i właśnie wtedy uderza pułapka 20 stopni.