Hartowanie powierzchniowe
, , hartowanie indukcyjne — twarda skorupa, ciągliwy rdzeń
 AI generated
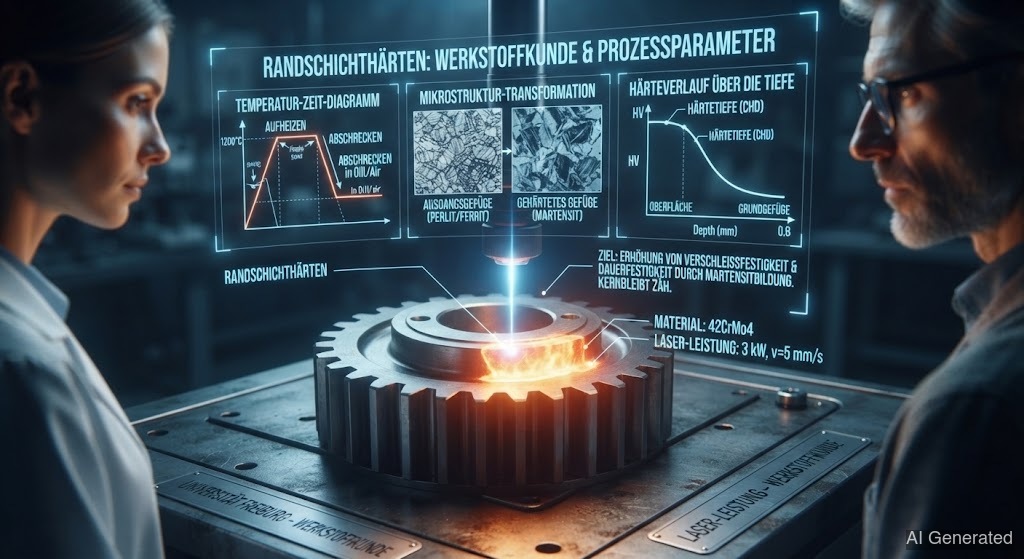
Czasem chcesz utwardzić tylko powierzchnię — rdzeń ma pozostać ciągliwy. Właśnie to zapewniają metody hartowania warstwy wierzchniej: , i hartowanie indukcyjne. Koła zębate, wały i łożyska pracują dzięki nim twardo na powierzchni i ciągliwie w środku. Kto je zna, rozumie też stale nawęglane.
Koło zębate ma być na zewnątrz twarde (odporne na zużycie), a w środku ciągliwe (żeby nie pękło). Hartowanie na wskroś zrobiłoby je kruche na całej grubości. Rozwiązaniem jest : tylko zewnętrzna warstwa zostaje zahartowana, rdzeń pozostaje miękki i ciągliwy.
( + ) to klasyczna metoda dla stali niskowęglowych, takich jak . Przebieg:
1. : Element leży godzinami w temperaturze 900–950 °C w atmosferze oddającej węgiel. dyfunduje do warstwy wierzchniej, aż osadzi się tam 0,7–1,0 % C — rdzeń zachowuje swoją 0,15 %.
2. : Zahartowanie czyni nawęgloną warstwę wierzchnią twardym , podczas gdy niskowęglowy rdzeń pozostaje miękki.
Wynik to idealne połączenie: twarda powierzchnia, ciągliwy rdzeń. (Eht) mówi ci, jak głęboko sięga twarda warstwa — typowo 0,3 do 2 mm.
działa z zamiast . W temperaturze 500–570 °C azot dyfunduje w powierzchnię i tworzy ekstremalnie twarde azotki. Wielka zaleta: nie ma hartowania, więc prawie zero odkształceń. Warstwy azotowane są bardzo twarde i , ale cienkie (0,1–0,8 mm).
nagrzewa tylko strefę wierzchnią błyskawicznie polem indukcyjnym i natychmiast hartuje. To idealne dla dużych elementów jak wały korbowe i zębatki: selektywnie, szybko i z określoną głębokością hartowania.
Wszystkie trzy metody mają bezpośredni związek ze :
• Stale nawęglane są dobrze spawalne przed (miękkie, niskowęglowe). Po powierzchnia jest zbyt twarda i zbyt podatna na pęknięcia do — spoiny należą do stanu miękkiego rdzenia, przed .
• Powierzchnie azotowane nie dają się już spawać bez zniszczenia twardej warstwy.
• Jeśli spawasz element nawęglany lub azotowany, niszczysz w dokładnie tę twardą warstwę wierzchnią, której element potrzebuje.