Aços para trabalho a quente
Resistente a quente em calor vermelho — para , matriz de forjamento e
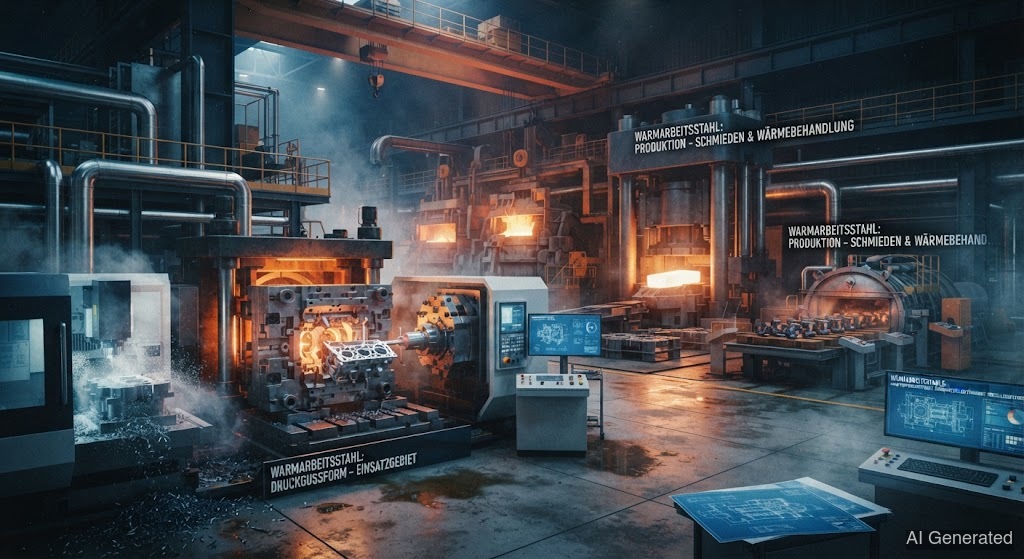 AI generated
Aços para trabalho a quente como 1.2343 e 1.2344 suportam temperaturas de 500 °C ou mais sem perder a resistência — o truque é uma liga CrMoV com alta resistência a quente. Na vale: adição CrMoV similar, exato a 300–350 °C. E atenção: o mesmo aço vive em três mundos com três adições diferentes.
O é o para a conformação a quente: , matrizes de forjamento, extrusão, conformação a quente. Enquanto o corta à temperatura ambiente, o trabalha onde a peça está em brasa — 300 °C a mais de 600 °C atingem a superfície da ferramenta, milhares de vezes seguidas. Um normal, com esse calor, sofreria , perderia sua , e a forma estaria arruinada após poucos ciclos. O não — é exatamente para isso que ele foi feito.
O segredo: , e
A liga é otimizada para . O (cerca de 5 %) e o (1–3 %) formam, junto com o , carbonetos finamente distribuídos que mantêm a estrutura unida mesmo em calor vermelho. O aço permanece resistente e dimensionalmente estável enquanto conforma metal incandescente e ele mesmo atinge várias centenas de graus.
Os principais representantes:
• (X37CrMoV5-1) — o versátil e o material de topo. O clássico para moldes de fundição sob pressão, matrizes de forjamento e ferramentas de extrusão.
• (X40CrMoV5-1) — o irmão maior com mais : um pouco mais tenaz e resistente a quente, para os golpes mais duros.
• (X38CrMoV5-3) — o especialista com o maior teor de : máxima resistência a quente e a melhor resistência ao choque térmico.
• (32CrMoV12-28) — mais , para ferramentas de trabalho a quente que esquentam de verdade.
• (55NiCrMoV7) — o mais tenaz para matrizes de forjamento: o o torna resistente a fraturas sob impacto.
Um aço, três mundos — três adições
Agora vem o ponto que muitos ignoram: o mesmo vive em três mundos de aplicação separados, e cada um exige um metal de adição DIFERENTE. Quem usa uma única adição para os três mundos acaba soldando errado.
• e matriz de forjamento → adição CrMoV resistente a quente. Aqui o que importa é a : a adição precisa ter a mesma resistência a quente do , senão a área reparada falha no próximo ciclo quente. Soldar com material similar, não improvisar.
• → /, NÃO resistente a quente. No , o é muito mais suave — o plástico chega a 200–300 °C. Em compensação, o que importa são o atrito e a . Uma adição resistente a quente seria o amigo errado aqui; o que se precisa é de e .
O essencial: é a aplicação que determina a adição, não apenas o material. Essa cegueira de aplicação é o erro mais comum com o .
Na , vale toda a disciplina do :
• a 300–350 °C — medido com termômetro, não no chute. O é temperado e revenido; soldar a frio gera imediatamente dura como vidro na , que trinca na próxima mudança de temperatura.
• Adição CrMoV resistente a quente — similar à liga, para que a área reparada mantenha a mesma resistência a quente.
• Manter a temperatura entre passes — não deixar esfriar entre as camadas, senão a ZAC endurece.
• Revenido após a — neutralizar a fresca antes de a ferramenta voltar ao serviço quente.
O dano clássico: fissuras de fadiga térmica
Moldes de fundição sob pressão não morrem por uma trinca grande, mas por milhares de pequenas: . A alternância constante entre metal incandescente e refrigerante racha a superfície como barro seco — uma rede fina de trincas capilares. Essas fissuras são a tarefa clássica de reparo: abrir, pré-aquecer, adição resistente a quente, revenir.
⚠️ Crítico para a segurança: ferramentas de e forjamento estão sob cargas mecânicas e térmicas extremas. Após um reparo, a inspeção de trincas é obrigatória. Para aplicações críticas de segurança, observar as normas e envolver a supervisão técnica competente.