Ensaios Não Destrutivos (END)
Ultrassom, radiografia, partículas magnéticas, penetrante colorido — encontrar defeitos sem destruir
 AI generated
O ensaio não destrutivo encontra trincas, poros e falta de fusão na solda sem destruí-la. Ultrassom e radiografia enxergam o interior; partículas magnéticas e penetrante colorido encontram trincas superficiais. Quem conhece os quatro métodos sabe como uma solda é realmente controlada.
O ensaio não destrutivo (END) encontra defeitos na solda sem danificá-la. Quatro métodos cobrem quase todos os casos — cada um com seu ponto forte.
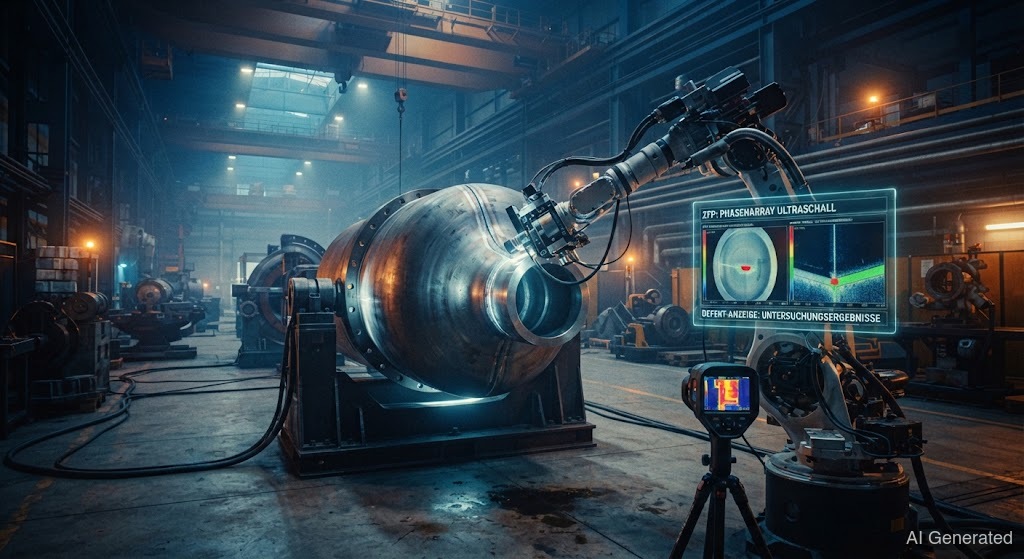
(UT) envia ondas sonoras para dentro da peça. Em cada interface — parede de fundo, mas também trinca ou poro — o som é refletido. Pelo tempo de percurso e pelo eco, o aparelho lê a profundidade do defeito. UT é o cavalo de batalha para chapas grossas e soldas: penetração profunda, portátil, resultado imediato. A desvantagem: exige experiência para interpretar as indicações e precisa de uma superfície lisa para acoplamento.
Ensaio por radiografia (RT, raios X/gama) torna a solda visível como numa radiografia. Poros, escórias e falta de fusão aparecem como manchas escuras no filme. A grande vantagem: o resultado é uma imagem que pode ser documentada e auditada depois. A desvantagem: requer proteção radiológica, é caro, e defeitos planos (ex.: falta de fusão orientada na direção do feixe) são difíceis de detectar.
(MT) encontra trincas superficiais em materiais magnetizáveis (todos os aços ferríticos). A peça é magnetizada; nas trincas, o campo vaza e atrai o pó de ferro aplicado. As trincas aparecem como linhas finas de pó — extremamente sensível para defeitos superficiais. Para aços inoxidáveis austeníticos e alumínio, MT não funciona, pois são amagnéticos.
(PT, ) é o método mais simples e funciona em qualquer material. Um penetrante líquido colorido e capilar é aplicado, penetra nas trincas, o excesso é removido, e um revelador puxa o penetrante para fora da trinca — a trinca fica visível. Ideal para trincas superficiais em aço inoxidável, alumínio e onde MT não se aplica.
Como escolher? Regra prática:
• Trincas superficiais: MT (magnético) ou PT (não magnético).
• Defeitos internos (poros, falta de fusão): UT (espesso, econômico) ou RT (documentável, fino).
• Soldas críticas para a segurança: geralmente UT ou RT, complementadas por MT/PT para a superfície.
Importante para você como soldador: o END não substitui um trabalho bem-feito — ele revela defeitos que você deveria evitar em primeiro lugar. E cada método tem limitações: uma falta de fusão plana orientada na direção do feixe pode escapar da radiografia. Por isso, os métodos são combinados.