Sudare cu bolțuri
Bolțuri filetate în secunde — calea rapidă către puncte de fixare solide pe tablă și grinzi
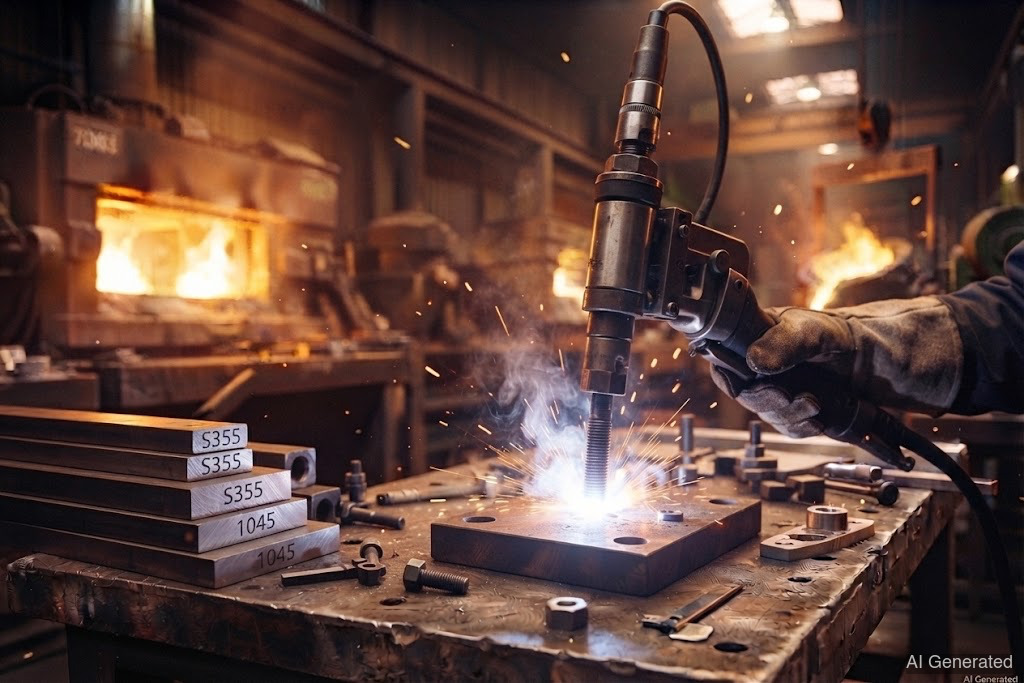 AI generated
La sudarea prin bolțuri, un bolț este sudat direct pe o tablă sau o grindă cu un scurt — în fracțiuni de secundă. Fără găurire, fără trecere prin gaură: bolțul devine o îmbinare solidă și etanșă pentru filete, fixări și bolțuri cu cap în construcții din oțel.
Sudarea (DIN EN ISO 4063 numărul 78) rezolvă o problemă de zi cu zi: cum fixezi durabil un știft filetat, un pin sau un stud cu cap pe o tablă sau pe un profil, fără să dai găuri sau să nituiești? Răspunsul: cu un scurt și precis, în fracțiuni de secundă.
Așa funcționează — două moduri de aprindere:
• Aprindere prin vârf: Știftul are un vârf mic. La așezare, un curent mare de scurtcircuit trece prin acest vârf, care se vaporizează instantaneu și aprinde . Știftul este ridicat ușor („lift”) și, după topirea materialului, este presat în baia de sudură.
• Aprindere cu ridicare și curent pilot: Un arc auxiliar slab este aprins în prealabil, apoi pistolul ridică știftul, curentul principal curge și știftul se cufundă în baia de topire. Mai curat și mai ușor de controlat — standardul pentru știfturi mai mari.
La știfturile mai mari se folosește un inel ceramic (): el modelează cusătura în jurul știftului, menține baia de topire unită, o protejează de atmosferă și asigură o cusătură curată și uniformă. După , se îndepărtează pur și simplu.
Pregătirea contează: Suprafața trebuie să fie curată și lipsită de , rugină, ulei și vopsea — altfel devine instabil, iar îmbinarea poroasă.
Avantajele:
• Extrem de rapid: Un știft este fixat în mai puțin de o secundă — ideal pentru producția de serie și profile lungi cu mulți știfturi.
• Nu necesită găurire: Tabla rămâne intactă, îmbinarea este etanșă din exterior și invizibilă pe partea din spate.
• Acces doar pe o parte: Spre deosebire de înșurubare, ai nevoie doar de partea frontală.
• Solid și reproductibil: uniform și repetabil mecanizat.
Dezavantajele: Știftul trebuie să fie perpendicular pe piesa de prelucrat, grosimea tablei trebuie să corespundă mărimii știftului (prea subțire arde prin), și sunt necesare echipamente speciale de sudare a știfturilor. Pentru controlul calității, de obicei este suficient testul de îndoire: știftul este îndoit — dacă îmbinarea nu se rupe, ține.
Domeniul: Știfturi cu cap în construcția de oțel și poduri (listă de conlucrare pe grinzi), construcția de aparate, construcția navală, fixări pentru izolații, trasee de cabluri și peste tot unde punctele filetate trebuie fixate rapid și etanș pe tablă.