Materiale din fontă
Fonta cenușie (GJL), fonta nodulară (GJS) și provocările sudării de reparație
 AI generated
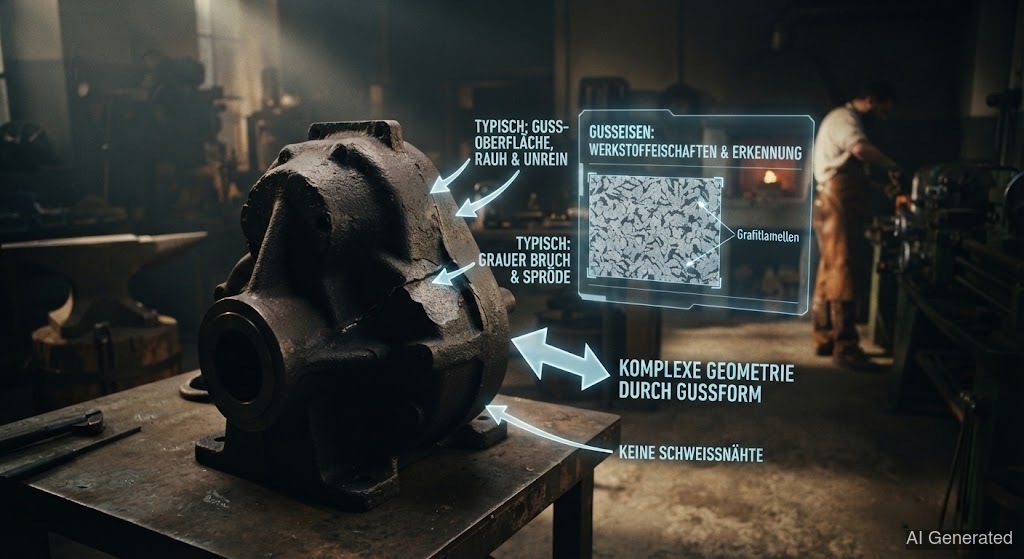
Fonta conține mai mult de 2 % , care se separă la solidificare ca grafit. Forma grafitului – lamele, noduli sau compact – determină proprietățile: fonta cenușie este fragilă, dar rezistentă la compresiune și amortizoare de vibrații, fonta nodulară este tenace și deformabilă. Sudarea de reparație necesită o atenție deosebită din cauza tendinței de călire și fisurare.
Fontei nu este un singur material, ci o întreagă familie – iar diferența stă în forma . Spre deosebire de oțel, aici conținutul de carbon este peste 2 %, iar în exces se separă la solidificare ca . Dacă grafitul crește ca lamelă, nodul sau vierme, asta decide tot restul.
La fontea cenușie (GJL) crește ca vene fine de . Lamelele acționează ca nenumărate crestături mici – fac materialul fragil și practic nedefomabil. În schimb, amortizează vibrațiile, se toarnă bine și rezistă excelent la compresiune. Fontea cenușie o găsești în batiuri de mașini, carcase, discuri de frână și motoare vechi. La fontea ductilă (GJS), grafitul este forțat prin să devină : chiar înainte de turnare, topitura primește puțin magneziu, care împiedică să crească sub formă de lamele fragile. Nodurile nu sunt crestături – materialul devine tenace, și deformabil, aproape ca oțelul. Fontea ductilă susține arbore cotit, fuzee și conducte. Pe lângă acestea există fontea cu grafit compact (GJV) cu vermicular ca compromis, și fonta albă, , la care nu există deloc ca grafit, ci ca carbură de fier dură.
De ce este atât de delicată aici? Două motive. Primul: acolo unde topește fonta și masa se răcește repede după aceea, în apare exact ce voia turnătorul să evite – dur și fragil și ledeburită. devine dură ca sticla și crapă la cea mai mică . Al doilea: fonta este poroasă și adesea îmbibată cu ulei, grăsime și rugină – la aceste impurități ies ca gaze și distrug cusătura.
De aceea strategia de reparare este: controlează căldura. Fie sudezi „la rece” cu puțină căldură și electrozi speciali , care rămân moi și , fie încălzești întreaga piesă la 300–600 °C, sudezi la cald și o lași să se răcească extrem de lent în cuptor. În ambele cazuri: și răcirea lentă sunt esențiale. Cine sudează „așa, rapid” o crăpătură veche în fontă cenușie cu un electrod normal de oțel de construcții, de obicei doar lungește crăpătura.
⚠️ Capcana 20 grade: La fontă este suficientă o diferență de aproximativ 20 °C între locul rece și zona pe care o sudezi acum, pentru a declanșa o . Zona caldă se contractă la răcire și trage de partea rece – iar fonta fragilă nu poate relaxa această tensiune. De aceea: menține gradientul de temperatură mic, indiferent dacă sudezi la rece sau la cald.
🧊 Sudarea la rece cere răbdare: Dacă sudezi fonta în stare rece, atunci ia-ți timp. Pune doar cordoane scurte și lasă piesa să se răcească din nou până la înainte de a pune următorul cordon. Cine se grăbește și pune cordon lângă cordon, ridică temperatura – și exact atunci lovește capcana 20 grade.