Штамповые стали для литья под давлением
в самой жёсткой работе: жидкий металл под давлением
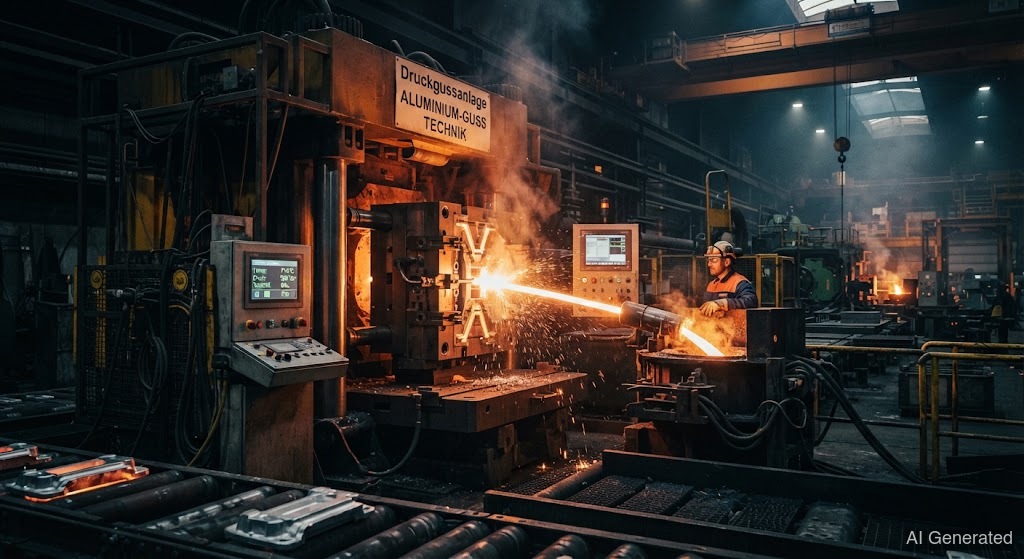 AI generated
Пресс-формы для литья под давлением переживают самый жёсткий термошок в инструментальном производстве: алюминий свыше 600 °C под высоким давлением, затем охлаждение — цикл за циклом. Для этого нужна с максимальной горячей прочностью. При важна каждая деталь.
— самый жёсткий случай для . Здесь жидкий металл — алюминий, цинк или магний — под высоким давлением запрессовывается в стальную форму, где застывает за доли секунды. Форма при этом испытывает нагрузку, которой не знает ни один другой инструмент: горячий металл, высокое давление, быстрое охлаждение — и так тысячи раз подряд.
Следствие этого постоянного термошока — : тонкие сетчатые трещины на поверхности формы, которые возникают, потому что поверхность в ритме циклов снова и снова расширяется и сжимается. Рано или поздно материал рвётся. Поэтому пресс-форма для литья под давлением требует с высокой , хорошей горячей вязкостью и стойкостью к этой знакопеременной нагрузке.
Стандартные материалы — (X37CrMoV5-1) и (X40CrMoV5-1). Обе — CrMoV-штамповые стали горячего деформирования, которые остаются прочными даже при 600 °C. Для высших требований — больших алюминиевых форм с экстремальной нагрузкой трещинами разгара — есть (X38CrMoV5-3) с ещё более высокой горячей прочностью. — универсал: он стоит и в — но там с совсем другими требованиями к присадке.
Важно различать два процесса: заливает низкоплавкие сплавы, такие как цинк (около 400–450 °C), а — алюминий и магний при примерно 650 °C. Алюминиевая форма в холоднокамерном процессе термически — самый жёсткий случай: именно там возникает больше всего трещин разгара.
При пресс-формы для литья под давлением всегда речь об одном: сохранить горячую прочность. Место ремонта должно снова стать таким же горячепрочным, как , иначе оно снова треснет на следующем цикле. Поэтому: сваривать горячим, присадка по структуре, сразу отпускать.