Цементуемые стали
16MnCr5 и компания: мягкая сердцевина, твёрдая оболочка
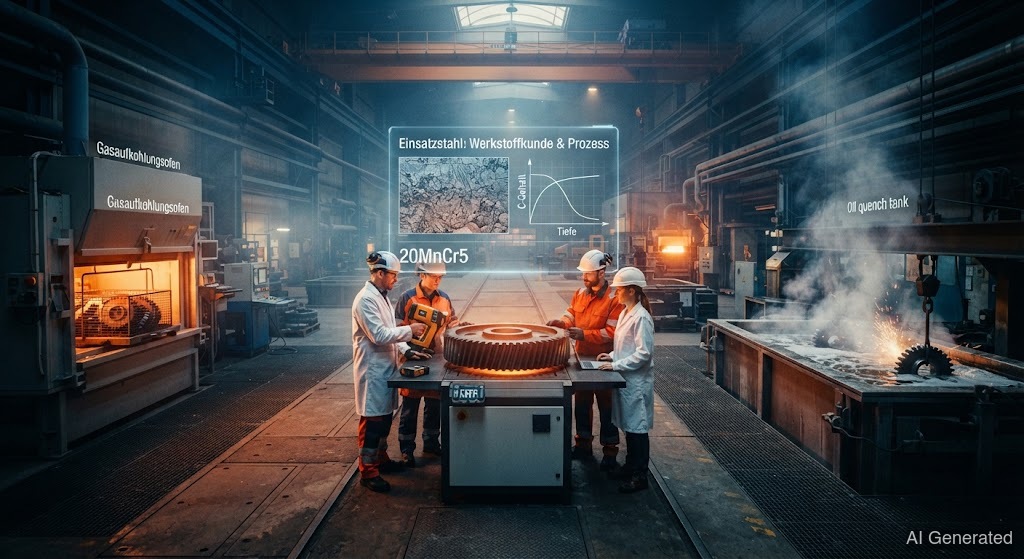 AI generated
Цементуемые стали имеют низкое содержание углерода и подвергаются цементации и закалке только после формообразования. Так получается вязкая сердцевина с поверхностью — идеально для зубчатых колёс и валов. При важно состояние: в мягком хорошо сваривается, в закалённом рискованно.
Цементуемые стали решают классическую проблему: зубчатое колесо должно быть снаружи твёрдым и , а внутри — вязким, чтобы не сломаться при ударе. Трюк называется . Сталь начинает с малым содержанием (0,1–0,25 %) — мягкая и вязкая. После формообразования поверхность «науглероживают» в печи, отдающей : диффундирует в поверхностный слой. Затем — богатая углеродом кромка становится твёрдой как стекло, а бедная углеродом сердцевина остаётся вязкой.
Типичные представители: , и . и марганец улучшают , дополнительно — . Результат измеряют по — глубине, до которой доходит твёрдый слой. Весь процесс называют , закалённая поверхность получается .
Для тебя как сварщика решающее значение имеет состояние стали. В мягком исходном состоянии (необработанная) варится почти так же просто, как конструкционная сталь — низкое содержание углерода делает её хорошо свариваемой. Совсем другое дело, если деталь уже цементована: твёрдый поверхностный слой с высоким содержанием углерода на кромке при образует хрупкий и трескается. Сварной шов к тому же безвозвратно разрушает науглероженный слой.
Правило поэтому такое: цементованные детали по возможности не варить. Если приходится, то только с , подходящим присадочным материалом и пониманием, что закалённый слой на шве теряется. После деталь нужно заново и закалить, если она должна вернуть свою .