Порошковые стали (PM)
Собрано из порошка вместо выплавки: равномерная структура, без , больше
 AI generated
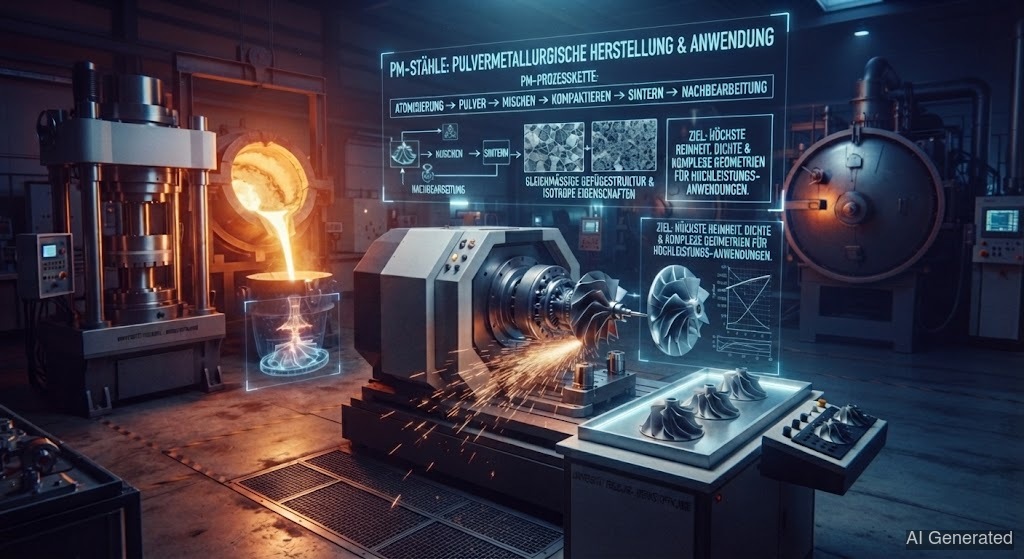
Порошковые стали не выплавляют в жидком виде, а уплотняют из металлического порошка и горячо закрепляют. За счёт этого получается мелкая, равномерная структура с мелко распределёнными карбидами – при той же они часто вязче, чем выплавленные стали. При они ведут себя как высоколегированные .
У обычной стали ты заливаешь расплав в изложницу и даёшь ему медленно застыть. Именно тут возникает проблема, которую обходит порошковая металлургия: . При медленном застывании легирующие элементы – прежде всего и карбидообразователи – мигрируют и скапливаются неравномерно. Образуются грубые карбидные гнёзда, и свойства колеблются от места к месту.
(PM) идёт обратным путём. Сталь не отливают блоком, а распыляют в мелкий порошок – каждая порошковая частица при этом застывает почти мгновенно. Затем порошок засыпают в форму и уплотняют под высоким давлением и температурой, чаще всего через или через . Поскольку каждая частица застывает сама по себе молниеносно, у расплава нет времени на ликвацию. Результат – структура, которая везде выглядит одинаково: мелкие, равномерно распределённые карбиды вместо грубых гнёзд.
И именно в этом весь смысл PM-сталей: при той же они вязче и стабильнее по поведению. Выплавленная сталь с большим содержанием или образует грубые карбиды, которые работают как надрезы. PM-сталь распределяет те же карбиды мелко по структуре – остаётся, но заметно растёт. Поэтому PM-стали стоят везде, где инструмент должен быть одновременно твёрдым и ударновязким: в вырубных и отрезных инструментах, фрезах, свёрлах, формах для пластмасс и хороших ножах.
Различают два основных семейства. Порошковые быстрорежущие стали – например и – держат режущую кромку даже при красном калении и используют при . Порошковые – например CPM 3V или Vanadis 30 – сочетают высокую с исключительной для ударных и сдвиговых нагрузок. Оба семейства тесно родственны классическим , но изготовлены именно порошковым способом.
При надо быть честным: PM-стали относятся к самым тяжёлым сварочным случаям вообще. Причина в . Там структура хоть и не плавится, но нагревается так, что мелко распределённые карбиды укрупняются и перегруппировываются – именно то преимущество, за которое ты купил PM-сталь, мелкозернистость, там теряется. К тому же спечённая или HIP-уплотнённая структура чувствительна к быстрому нагреву и охлаждению при . Следствие – высокая опасность трещин и ЗТВ, которая заметно мягче или хрупче, чем . Поэтому ремонтная сварка PM-инструмента всегда риск – часто замена детали остаётся более честным решением.