Ocele na tlakové formy
v najtvrdšom nasadení: tekutý kov pod tlakom
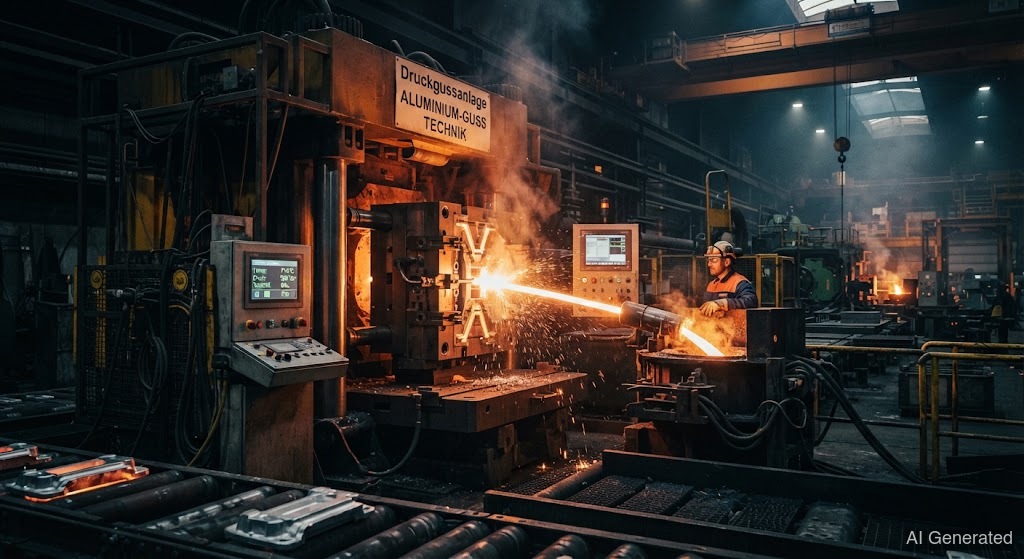 AI generated
Tlakové formy zažívajú najbrutálnejší teplotný šok v nástrojárni: hliník nad 600 °C pod vysokým tlakom, potom chladenie – cyklus za cyklom. Na to treba s maximálnou teplotnou pevnosťou. Pri rozhoduje každý detail.
je najtvrdší prípad nasadenia pre . Tu sa tekutý kov – hliník, zinok alebo horčík – lisuje pod vysokým tlakom do oceľovej formy, kde stuhne v zlomkoch sekundy. Forma je pritom vystavená zaťaženiu, aké nepozná žiadny iný nástroj: horúci kov, vysoký tlak, rýchle ochladzovanie – a to tisíckrát za sebou.
Dôsledkom tohto trvalého teplotného šoku sú : jemné sieťové trhliny na povrchu formy, ktoré vznikajú preto, lebo sa povrch v rytme cyklov stále znovu rozťahuje a sťahuje. Raz materiál praskne. Preto tlaková forma potrebuje s vysokou , dobrou húževnatosťou za tepla a odolnosťou proti tomuto striedavému zaťaženiu.
Štandardné materiály sú (X37CrMoV5-1) a (X40CrMoV5-1). Obidve sú CrMoV nástrojové ocele na prácu za tepla, ktoré zostávajú pevné aj pri 600 °C. Pre najvyššie nároky – veľké hliníkové formy s extrémnym zaťažením trhlinami od tepla – je tu (X38CrMoV5-3) s ešte vyššou teplotnou pevnosťou. je pritom univerzál: používa sa aj pri – tam však s úplne inými požiadavkami na prídavný materiál.
Dôležité je rozlíšenie dvoch postupov: odlieva nízko taviteľné zliatiny ako zinok (okolo 400–450 °C), naopak hliník a horčík pri približne 650 °C. Hliníková forma pri metóde studenej komory je tepelne najbrutálnejší prípad – práve tam vzniká najviac trhlín od tepla.
Pri tlakovej formy ide vždy o to isté: zachovať teplotnú pevnosť. Miesto opravy musí byť opäť tak teplotne pevné ako , inak pri ďalšom cykle znova praskne. Preto: zvárať za tepla, prídavný materiál zhodný so štruktúrou, hneď popustiť.