Čepno varjenje
Navojni čepi v sekundah — hitra pot do trdnih pritrditvenih točk na pločevini in nosilcu
 AI generated
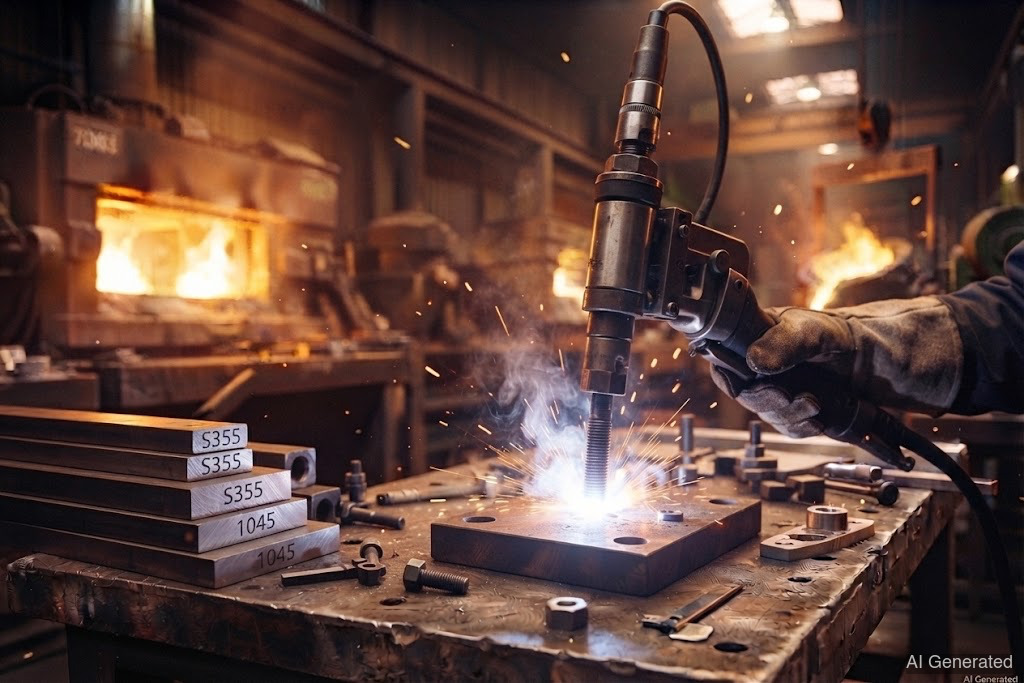
Pri čepnem varjenju se čep s kratkim zavari neposredno na pločevino ali nosilec — v delčkih sekunde. Brez vrtanja, brez prebijanja: čep postane trden, tesnen spoj za navoje, pritrditve in glavičaste čepe v jeklenih konstrukcijah.
(DIN EN ISO 4063 številka 78) reši vsakodnevno težavo: kako trajno pritrdiš navojni čep, zatič ali glavičasti čep na pločevino ali nosilec, ne da bi vrtal ali koval? Odgovor: s kratkim, natančnim v delčkih sekunde.
Tako poteka — dva načina vžiga:
• Vžig s konico: Čep ima majhno konico. Ob pritisku skozi to konico steče visok kratkostični tok, ki takoj izpari in vžge . Čep se pri tem rahlo dvigne („dvig“) in po taljenju potisne v varilno kopel.
• Vžig z dvigom in pilotnim tokom: Najprej se vžge šibek pomožni obločni var, nato pištola dvigne čep, steče glavni tok in čep se potopi v talino. Čistejše in bolj nadzorovano — standard za večje čepe.
Pri večjih čepih se uporabi keramični obroč (): oblikuje var okoli čepa, drži talino skupaj, jo ščiti pred atmosfero in poskrbi za čist, enakomeren var. Po se preprosto odbije.
Priprava je pomembna: Površina mora biti čista in brez , rje, olja in barve — sicer postane nemiren in spoj porozen.
Prednosti:
• Izjemno hitro: Čep je vgrajen v manj kot sekundi — idealno za serije in dolge nosilce z veliko čepi.
• Ni treba vrtati: Pločevina ostane nepoškodovana, spoj je od zunaj tesnjen in na hrbtni strani neviden.
• Dostopna je le ena stran: Za razliko od vijačenja potrebuješ le sprednjo stran.
• Trdno in ponovljivo: enakomerno in strojno ponovljivo.
Slabosti: Čep mora stati pravokotno na obdelovanec, debelina pločevine se mora ujemati z velikostjo čepa (pretanka pregori), potrebuješ pa tudi posebne aparate za čepno varjenje. Za kontrolo kakovosti večinoma zadostuje upogibni test: čep se upogne — če spoj ne poči, drži.
Področje uporabe: glavičasti čepi v jeklenih in mostnih konstrukcijah (spojni pas na nosilcih), izdelava aparatov, ladjedelništvo, pritrditve izolacije, kabelske police in povsod, kjer morajo navojne točke hitro in tesno priti na pločevino.