Materiali iz litega železa
Siva litina (GJL), nodularno litje (GJS) in izzivi pri popravilu z varjenjem
 AI generated
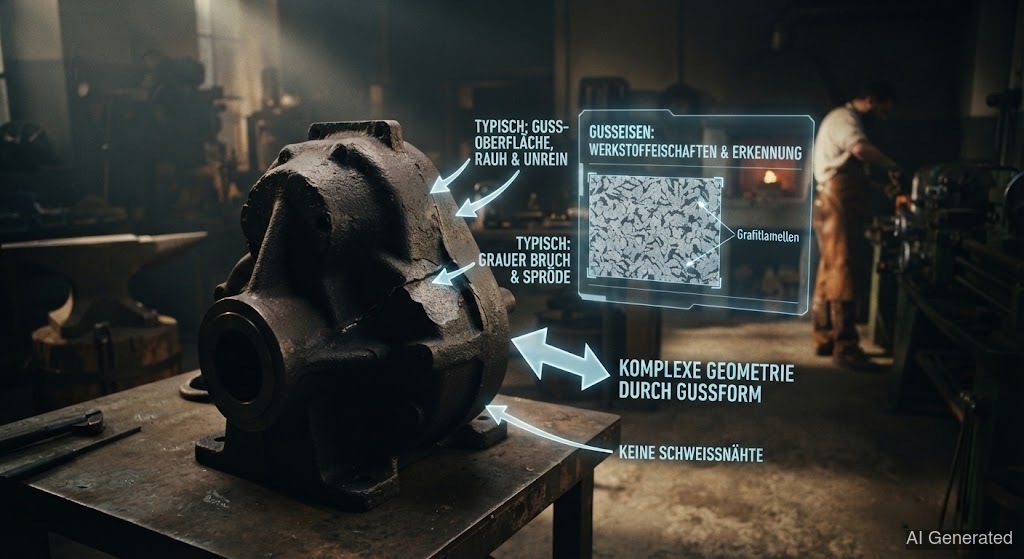
Lito železo vsebuje več kot 2 % , ki se pri strjevanju izloči kot grafit. Oblika grafita – lamele, krogle ali kompaktni – določa lastnosti: siva litina je krhka, a odporna na tlak in duši vibracije, nodularno litje je žilavo in preoblikljivo. Popravilo z varjenjem zaradi nagnjenosti k utrjevanju in razpokam zahteva posebno skrbnost.
Lito železo ni en sam material, ampak cela družina – in razlika je v obliki . Za razliko od jekla je vsebnost ogljika tukaj nad 2 %, odvečni pa se pri strjevanju izloči kot . Ali grafit raste kot luskice, kroglice ali črvi, odloča o vsem nadaljnjem.
Pri sivem litu (GJL) raste kot fine . Luskice delujejo kot nešteto majhnih zarez – naredijo material krhak in praktično neupogljiv. Zato pa duši tresljaje, se dobro lije in je odlično odporen na tlak. Sivo lito železo najdeš v posteljah strojev, ohišjih, zavornih kolutih in starih motorjih. Pri nodularnem litu (GJS) pa se grafit z prisili v : tik pred ulivanjem stalini dodajo malo magnezija, ki prepreči, da bi rastel kot krhke luskice. Kroglice niso zareze – material postane žilav, in upogljiv, skoraj podoben jeklu. Nodularno lito železo nosi ročične gredi, pestnice in cevovode. Poleg tega obstaja lito železo s kompaktnim grafitom (GJV) s črvičastim kot kompromis, in belo, , pri katerem sploh ni prisoten kot grafit, ampak kot trdi železov karbid.
Zakaj je tukaj tako kočljivo? Dva razloga. Prvič: kjer pretali litino in se masa nato hitro ohladi, v nastane natanko to, čemur se je livar hotel izogniti – trdi, krhki in ledeburit. postane trd kot steklo in poči ob najmanjši . Drugič: litina je porozna in pogosto prepojena z oljem, mastjo in rjo – pri te nečistoče uhajajo kot plini in uničijo zvarni šiv.
Zato se strategija popravila glasi: nadzoruj toploto. Ali variš „hladno“ z malo toplote in posebnimi elektrodami, ki ostanejo mehke in , ali pa celoten obdelovanec predgreješ na 300–600 °C, variš toplo in pustiš, da se v peči zelo počasi ohlaja. V obeh primerih velja: in počasno ohlajanje sta alfa in omega. Kdor staro razpoko v sivem litu „kar tako“ zvari z navadno elektrodo za konstrukcijsko jeklo, razpoko praviloma le podaljša.
⚠️ Past 20 stopinj: Pri litinem železu že razlika okoli 20 °C med hladnim mestom in cono, ki jo pravkar variš, zadošča, da sproži . Topli predel se pri ohlajanju skrči in vleče za sabo hladni preostanek – krhka litina pa te napetosti ne more sprostiti. Zato velja: temperaturno razliko drži majhno, ne glede na to, ali variš hladno ali toplo.
🧊 Hladno varjenje zahteva potrpljenje: Če variš litino v hladnem stanju, si vzemi čas. Polagaj samo kratke varke in medtem vedno znova pusti, da se obdelovanec ohladi na , preden položiš naslednji varek. Kdor hiti in polaga varek za varkom, dvigne temperaturo – in takrat udari past 20 stopinj.