Челици за калупе за ливење под притиском
у најтежој примени: течни метал под притиском
 AI generated
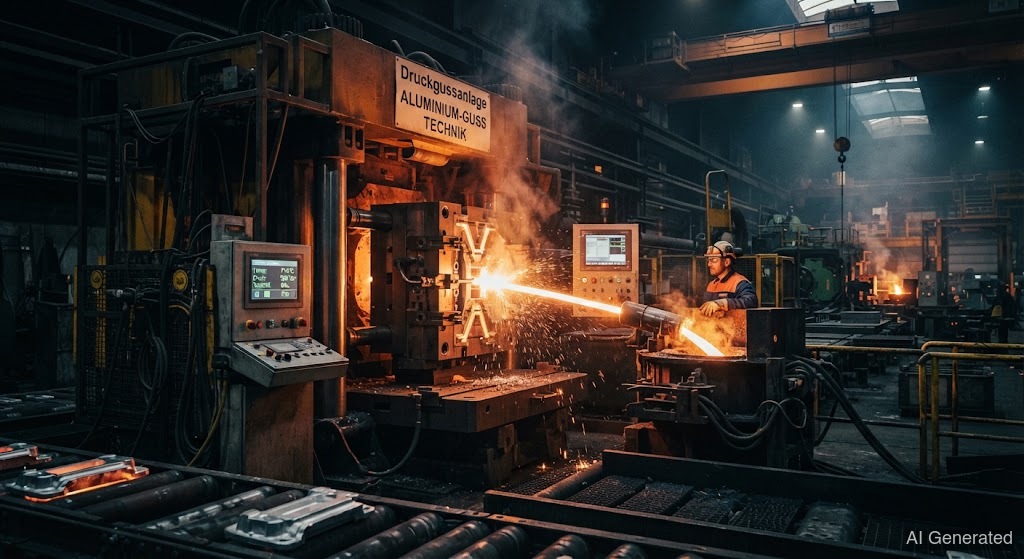
Калупи за ливење под притиском доживљавају најбруталнији термошок у изради алата: алуминијум врућ преко 600 °C под високим притиском, затим хлађење – циклус за циклусом. За то је потребан са максималном топлотном постојаношћу. Код сваки детаљ је важан.
је најтежи случај примене за . Овде се течни метал – алуминијум, цинк или магнезијум – под високим притиском пресује у челични калуп, где се стврдне у делићу секунде. Калуп је при томе изложен оптерећењу које не познаје ниједан други алат: врућ метал, висок притисак, брзо хлађење – и то хиљадама пута узастопно.
Последица овог сталног термошока су : фине мрежасте пукотине на површини калупа, које настају јер се површина у ритму циклуса стално изнова шири и скупља. У једном тренутку материјал попусти. Зато је за калуп за ливење под притиском потребан са високом , добром жилавошћу на топлоти и отпорношћу на та наизменична оптерећења.
Стандардни материјали су (X37CrMoV5-1) и (X40CrMoV5-1). Оба су ЦрМоВ топло радни челици, који остају чврсти и на 600 °C. За највише захтеве – велике алуминијумске калупе са екстремним оптерећењем врућим пукотинама – постоји (X38CrMoV5-3) са још већом топлотном постојаношћу. При томе је универзалац: користи се и у – али тамо са сасвим другачијим захтевима за додатни материјал.
Важно је разликовати два поступка: лије легуре са ниском тачком топљења као што је цинк (око 400–450 °C), а алуминијум и магнезијум на око 650 °C. Алуминијумски калуп у хладнокоморном поступку је термички најбруталнији случај – управо ту настаје највише врућих пукотина.
Код калупа за ливење под притиском увек се ради о истом: сачувати топлотну постојаност. Место поправке мора поново да постане топлотно постојано као , иначе ће поново пући при следећем циклусу. Зато: заваривати топло, додатни материјал усклађен са структуром, одмах жарити.