Врсте корозије
Питтинг, , интеркристална, корозија у пукотинама и контактна корозија
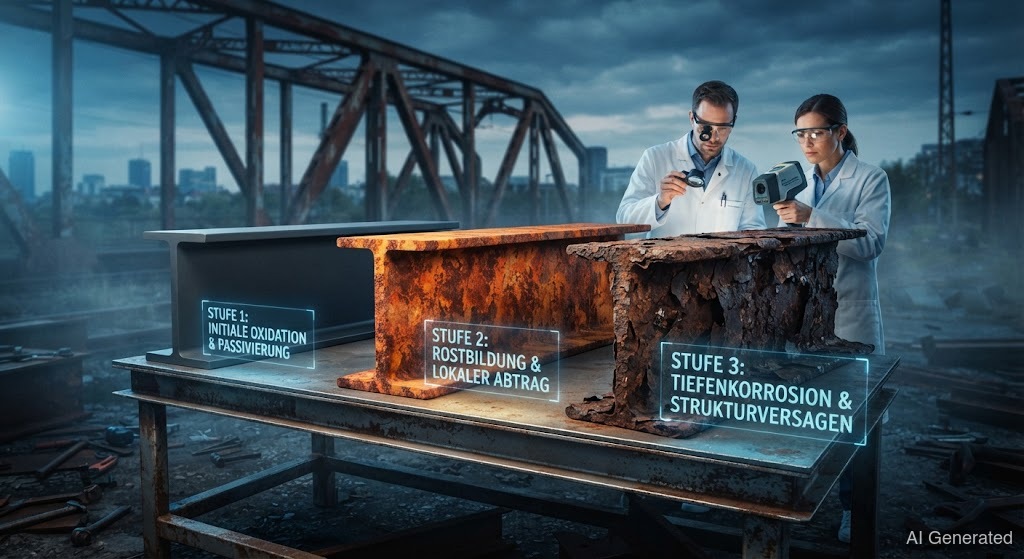 AI generated
није исто што и . Постоји најмање пет врста, и свака има своје узроке и противмере: питтинг гризе тачкасто, пуца под затезањем, интеркристална уништава границе зрна. Ко уме да их разликује, бира прави материјал — и прави додатни материјал.
Када метал „кородира", скоро увек је у питању једна од неколико врста корозије — и свака захтева другачији противмеру. Пет најважнијих треба да умеш да разликујеш.
је најподмуклији напад на нерђајуће челике. На ситним местима пробија се заштитни , и корозија гризе у дубину — док површина поред остаје чиста. Узрок су скоро увек хлориди (морска вода, со за посипање, базен). Пресудан је садржај : што више , то отпорнији. Зато 316 (са Mo) боље подноси хлориде од 304 (без Mo).
(СпРК) погађа аустенитне племените челике под затезним напоном у топлој средини са хлоридима. Подмукло је то што материјал пуца изненада, иако оптички скоро да не изгледа кородирано. Довољна је комбинација затезни напон + хлорид + температура. Заостали напони од су класичан окидач — зато је овде двоструко важно.
уништава челик дуж граница зрна. Узрок је : када при на границама зрна настану карбиди хрома, управо ту недостаје заштитни . То се дешава код „сензибилизованих" племенитих челика после загревања на 500–800 °C. Противмера: нискоугљеничне сорте („Л") или стабилизоване сорте са титаном/ниобијумом.
настаје у уским пукотинама где медијум стагнира и недостаје кисеоника — испод заптивки, глава завртњева, преклопљених лимова и лоше проварених шавова. Недостатак кисеоника спречава да се сам поправи. Противмера: избегавати пукотине, квалитетно проварити, заптивне површине добро затворити.
(контактна корозија) настаје када су два метала различите племенитости електрично проводно спојена и када се појави електролит (влага). Мање племенит метал се жртвује — класично: челични завртањ у алуминијуму, или поцинковани лим поред нерђајућег челика. Противмера: бирати материјале са сличним потенцијалом или их галвански раздвојити.
Ту је и површинско одношење (равномерно рђање конструкционог челика) и високотемпературно . За заваривача важи: врста корозије одређује материјал И додатни материјал. Додатни материјал мора у и да буде најмање толико висок као , иначе шав први зарђа.