Pressgjutningsformstål
i den tuffaste användningen: flytande metall under tryck
 AI generated
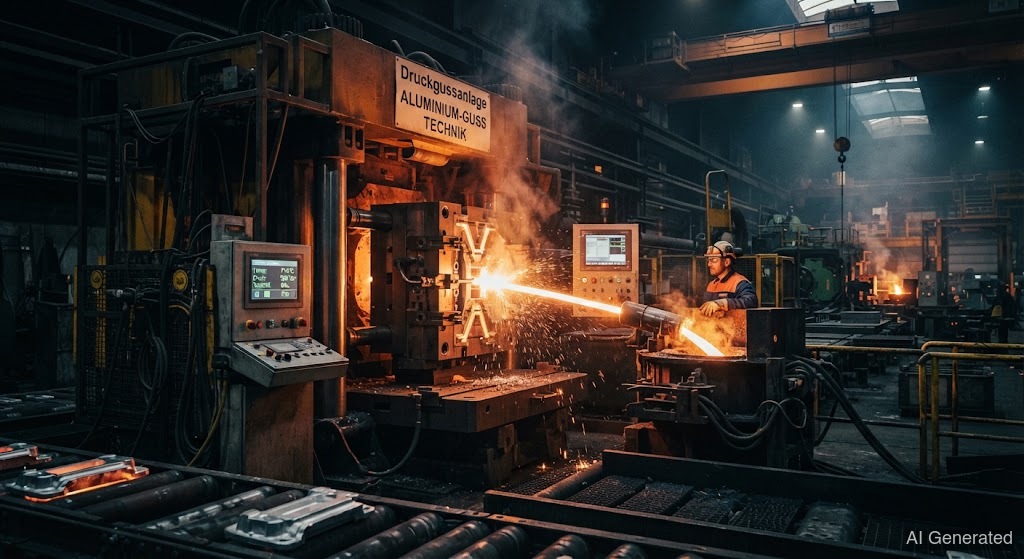
Pressgjutningsformar utsätts för den brutalaste termiska chocken inom verktygstillverkning: över 600 °C het aluminium under högt tryck, därefter kylning – cykel efter cykel. Därför krävs med maximal varmhållfasthet. Vid räknas varje detalj.
är den tuffaste användningen för . Här pressas flytande metall – aluminium, zink eller magnesium – med högt tryck in i en stålform där den stelnar på bråkdelen av en sekund. Formen utsätts för en belastning som inget annat verktyg känner: het metall, högt tryck, snabb avkylning – och det tusentals gånger i rad.
Följden av denna konstanta termiska chock är : fina nätsprickor på formytan som uppstår eftersom ytan gång på gång expanderar och drar ihop sig i cykelns rytm. Till slut spricker materialet. Därför behöver pressgjutningsformen med hög , god varmseghet och beständighet mot denna växlande belastning.
Standardmaterialen är (X37CrMoV5-1) och (X40CrMoV5-1). Båda är CrMoV-varmarbetsstål som fortfarande är stabila vid 600 °C. För de högsta kraven – stora aluminiumformar med extrem värmesprickbelastning – finns (X38CrMoV5-3) med ännu högre varmhållfasthet. är en mångtalang: den används också i – men där med helt andra krav på tillsatsen.
Viktigt är skillnaden mellan de två processerna: gjuter lågsmältande legeringar som zink (cirka 400–450 °C), medan gjuter aluminium och magnesium vid cirka 650 °C. Aluminiumformen i kallkammarprocessen är termiskt det brutalaste fallet – precis där uppstår de flesta värmesprickorna.
Vid av en pressgjutningsform handlar det alltid om samma sak: att bevara varmhållfastheten. Reparationsstället måste bli lika varmhållfast som igen, annars spricker det vid nästa cykel. Därför: svetsa varmt, använd följeslagande tillsats, anlöpa direkt.