Sätthärdningsstål
16MnCr5 & Co.: mjuk kärna, hårt skal
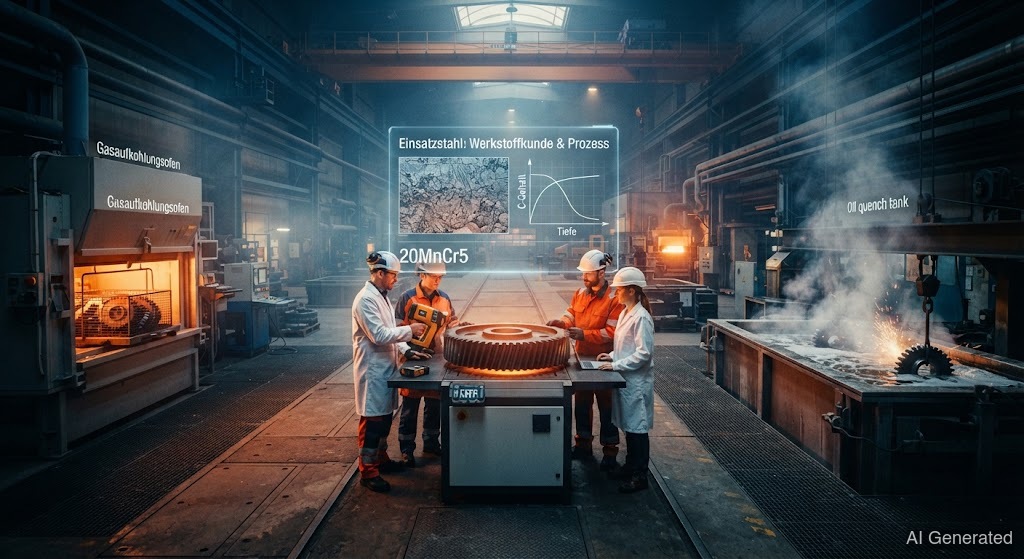 AI generated
Sätthärdstål har låg kolhalt och uppkolas och härdas först efter formgivningen. Så skapas en seg kärna med yta – idealisk för kugghjul och axlar. Vid räknas tillståndet: mjukt lättsvetsat, härdat riskabelt.
Sätthärdstål löser ett klassiskt problem: Ett kugghjul ska vara hårt och på utsidan, men segt inuti så att det inte går sönder vid slag. Knepet kallas . Stålet startar med lite (0,1–0,25 %) – mjukt och segt. Efter formgivningen "uppkolas" ytan i en ugn som avger : diffunderar in i ytskiktet. Därefter det – den kolrika kanten blir glashård, medan den kolsvaga kärnan förblir seg.
De typiska representanterna: , och . och mangan förbättrar , dessutom . Resultatet mäts via – djupet till vilket det hårda skiktet når. Hela processen kallas , den härdade ytan skapas genom .
För dig som svetsare är det avgörande i vilket tillstånd stålet är. I mjukt utgångstillstånd (obehandlat) svetsas en nästan lika okomplicerat som ett konstruktionsstål – den låga kolhalten gör det lättsvetsat. Helt annorlunda om detaljen redan är sätthärdad: Det hårda ytskiktet med sin höga kolhalt i kanten bildar spröd vid och spricker. Svetsfogen förstör dessutom det uppkolade skiktet oåterkalleligt.
Regeln är därför: Sätthärdade delar ska helst inte svetsas. Måste det göras, så endast med , lämplig tillsats och insikten att det härdade skiktet går förlorat vid fogen. Efter måste detaljen och härdas på nytt om den ska få tillbaka sin .