Härdning & anlöpning
Austenitisering, härdning, — värmebehandlingens paradgren
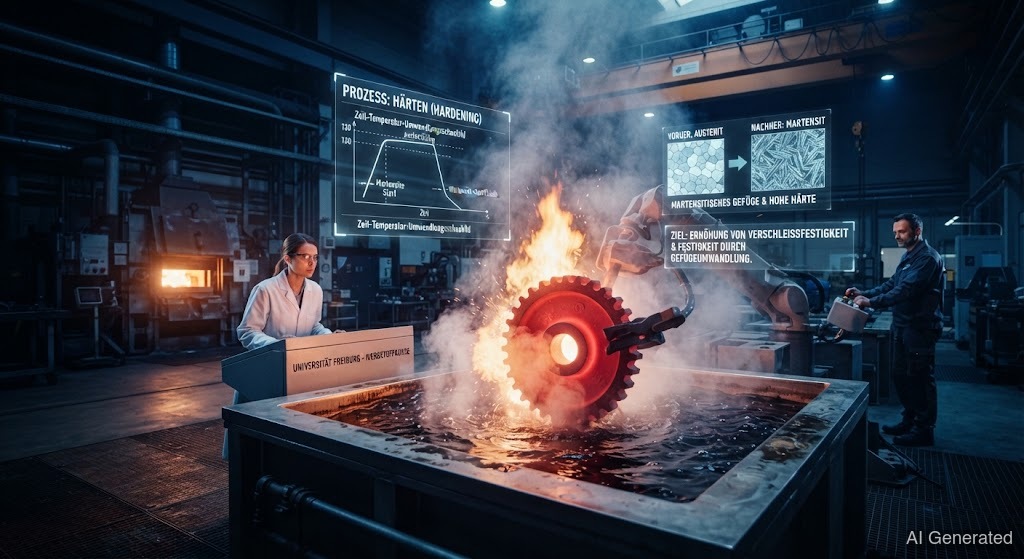 AI generated
gör stål glashårt, men också sprött — därför följs varje av en . Båda tillsammans kallas och ger den perfekta kombinationen av hållfasthet och . Den som förstår förloppet vet också varför den vid härdar och hur man förhindrar det.
är det mest riktade ingrepp du kan göra på ett stål. Förloppet är alltid detsamma, och när du väl har förstått det förklarar det också upphäftningen vid .
Steg 1: . Du värmer stålet över omvandlingstemperaturen (beroende på C-halt 780–910 °C) och håller det där tills hela strukturen har blivit . löser sig nu jämnt i gittret.
Steg 2: . Du kyler så snabbt — i vatten, olja eller luft — att inte hinner utskiljas som . Istället viker gittret med våld och fångar in : det bildas — glashårt, men sprött och fullt av inre spänningar.
Steg 3: . Nu kommer det viktigaste steget, som nybörjare gärna glömmer. Du värmer igen till 150–650 °C. Då relaxerar det spända gittret kontrollerat: sjunker något, men ökar massivt. Först detta härdade + anlöpta tillstånd är användbart.
Den som anlöper blankt stål läser av temperaturen på färgen — anlöpningsfärgerna avslöjar hur långt du har kommit:
Ju varmare det blanka stycket blir, desto tjockare oxidskikt och desto längre skiftar interferensfärgen från gult via blått till grått. Verktygsmakare avläser anlöpningstemperaturen på ren, blank yta — inte på glödskal.
Hela paketet — plus — kallas . Seghärdade stål (som ) uppnår därmed precis kombinationen av hög hållfasthet och god som axlar, kugghjul och högt belastade komponenter behöver. Resultatet är en fin av anlöpt .
För dig som svetsare är denna tresats dubbelt viktig:
1. är en ofrivillig . austenitiserar intill fogen, och den kalla plåten kyler det snabbt. Vid högkolhaltiga stål bildas i — den klassiska orsaken till .
2. förstör det seghärdade tillståndet. I anlöps eller upplöses seghärdningen helt — stålet är där mjukare än det seghärdade grundmaterialet. Därför seghärdas seghärdade komponenter ofta på nytt efter .
Härdbarheten beror på legeringselementen: , och mangan fördröjer omvandlingen, så att långsammare kylning räcker för . sammanfattar just denna effekt.