Höghållfasta finkornstål
S460 till S960: hög hållfasthet, krävande
 AI generated
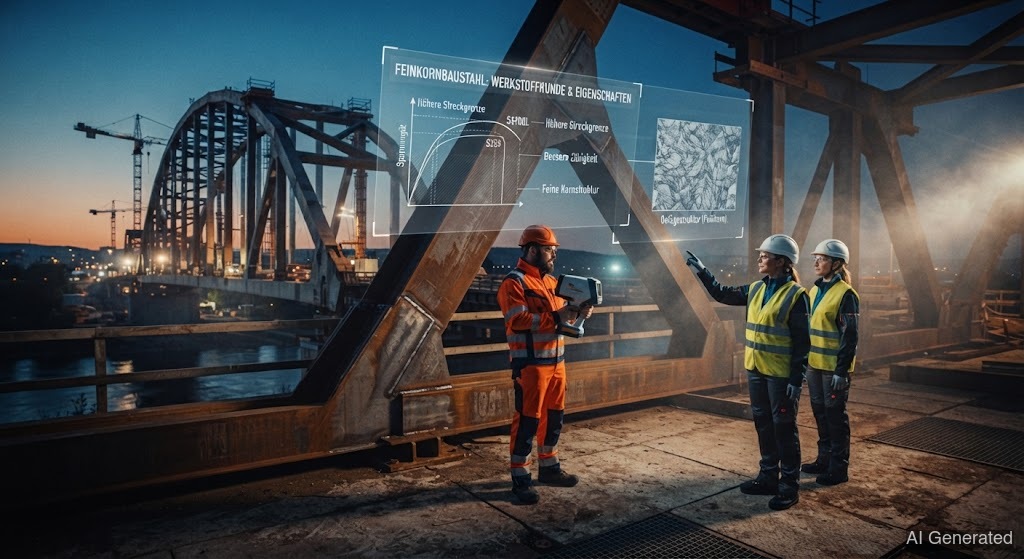
Finkornstål når från 460 till 960 MPa – med god . Knepet ligger i fint korn genom mikrolegeringselement. Vid kräver de disciplin: begränsad värmeinsats, torra tillsatser och rätt förvärmning.
Finkornstål är svaret på frågan: Hur får jag mer hållfasthet utan att stålet blir sprött? Svaret är fint korn. Genom som niob, och titan – små tillsatser i promilleområdet – bromsas korntillväxten vid valsning. Fint korn innebär: mer OCH mer samtidigt. Resultatet är stål som , S500M eller – hållfastheter som en bara kan drömma om.
De tre tillverkningsvägarna finns i förkortningen: N står för , M för termomekaniskt valsat, Q för härdat och anlöpt (QL). Termomekaniskt valsade och härdade stål når de högsta hållfastheterna – tål nästan tre gånger så mycket som . De bär mobilkranar, broar, offshore-plattformar och tryckgaskärl.
Vid gäller en järnregel: Värmen måste hållas under kontroll. För mycket värme förstör precis det fina korn som gör stålet starkt – blir mjuk. För lite värme och för snabb avkylning å andra sidan skapar hård och ökar risken för . Tillverkaren anger därför för varje stål ett värmeinsatsfönster som du måste hålla dig inom – oftast uttryckt som sträckenergi i kJ/mm.
Den andra punkten är (CEV). Höghållfasta finkornstål ligger ofta över 0,45 i CEV – det betyder att är ett måste vid tjocka tvärsnitt, och måste konsekvent hållas borta. Torra, hållfasthetsmässigt matchande och rena fogar är A och O.