Ythärdning
, , induktionshärdning — hårt skal, seg kärna
 AI generated
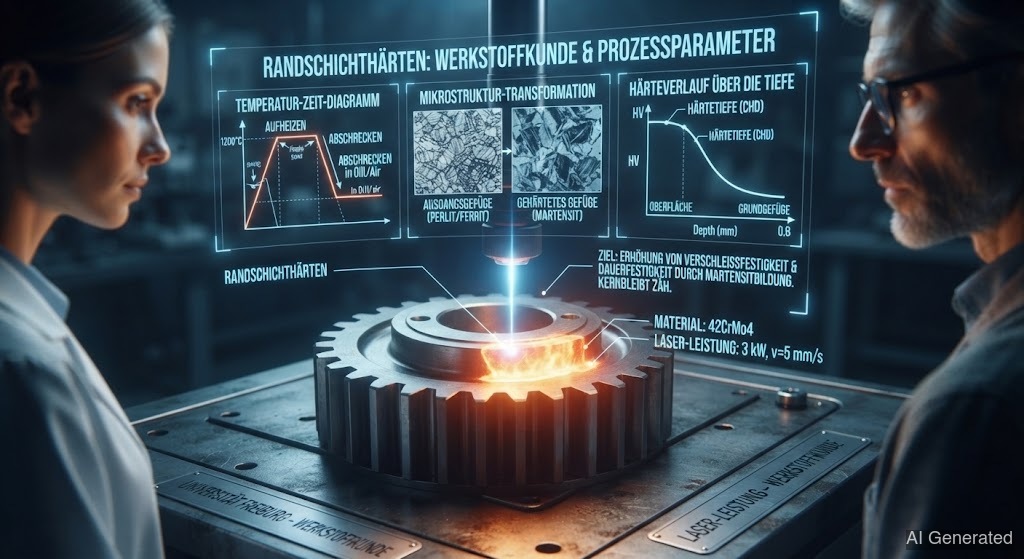
Ibland vill du bara ha ytan hård — kärnan ska förbli seg. Det är just detta randskiktshärdningsmetoderna åstadkommer: , och induktionshärdning. Kugghjul, axlar och lager får på så sätt hård yta och seg kärna. Den som känner till dem förstår också sätthärdstålen.
Ett kugghjul ska vara hårt på utsidan (mot slitage), men segt på insidan (så att det inte går sönder). Genomhärdning skulle göra det sprött rakt igenom. Lösningen kallas : Endast det yttre skiktet härdas, kärnan förblir mjuk och seg.
( + ) är den klassiska metoden för lågkolhaltiga stål som . Förloppet:
1. : Komponenten ligger i timmar vid 900–950 °C i en kolavgivande atmosfär. diffunderar in i randskiktet tills det innehåller 0,7–1,0 % C — kärnan behåller sina 0,15 %.
2. : Avsvalning gör det uppkolade randskiktet till hård , medan den kolhaltiga kärnan förblir mjuk.
Resultatet är den perfekta kombinationen: hård yta, seg kärna. (Eht) talar om hur djupt det hårda skiktet når — typiskt 0,3 till 2 mm.
arbetar med istället för . Vid 500–570 °C diffunderar kväve in i ytan och bildar extremt hårda nitrider. Den stora fördelen: ingen avsvalning sker, alltså nästan inget drag. Nitrerade skikt är mycket hårda och , men tunna (0,1–0,8 mm).
värmer bara randzonen blixtsnabbt med ett induktionsfält och kyler omedelbart. Det är idealiskt för stora delar som vevaxlar och kuggstänger: selektivt, snabbt och med definierat härddjup.
Alla tre metoderna har direkt med att göra:
• Sätthärdstål är väl svetsbara före (mjuka, lågkolhaltiga). Efter är ytan för hård och för sprickbenägen för att — svetsfogar ska ligga i det mjuka kärntillståndet, före .
• Nitrerade ytor kan inte längre svetsas utan att förstöra det hårda skiktet.
• Svetsar du på en sätthärdad eller nitrerad komponent, förstör du i exakt det hårda randskikt som komponenten behöver.