Svetsfogens zoner
, och — tre zoner, tre strukturer
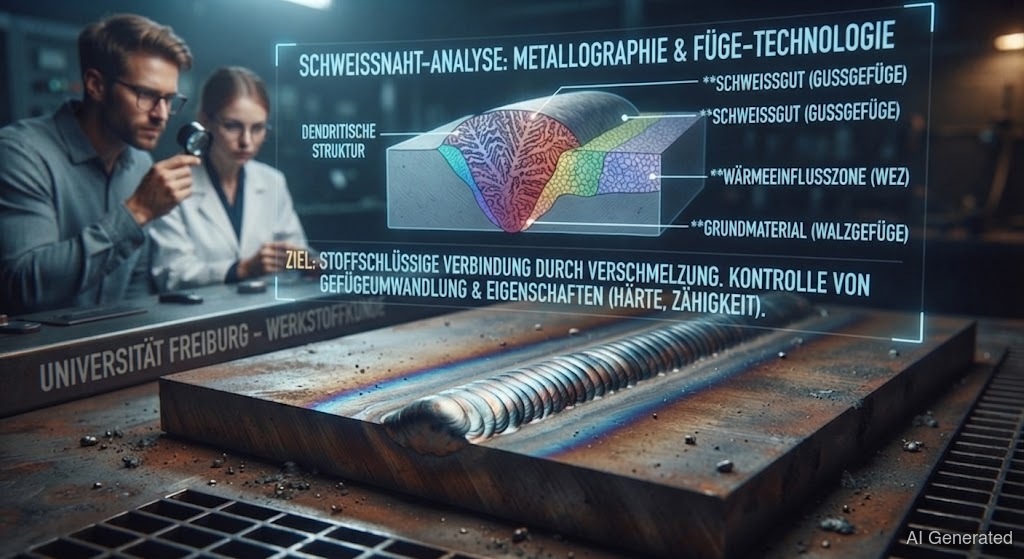 AI generated
En svetsfog är aldrig homogen. Den består av tre zoner: det omsmälta , den upphettade () och det orörda . är nästan alltid den svaga punkten — här förgrovs kornet, här bildas , här brister svetsfogar. Den som känner zonerna provar på rätt ställe.
När du tittar på en svetsfog ser du en metall. I verkligheten är det tre olika zoner, var och en med egen struktur och egen svaghet. Bara den som kan skilja dem åt förstår var en svetsfog verkligen brister.
Zon 1: . Det är den omsmälta zonen av och . Den har en typisk gjutstruktur — grova, mot mitten växande med i mitten. Dess egenskaper styr du via tillsatsmaterialet (se svetsgods-kalkylatorn).
Zon 2: (). Det är direkt intill svetsfogen, som inte smält men blivit kraftigt upphettat — beroende på avstånd till fogen mellan 500 °C och över 1100 °C. I utspelar sig det egentliga dramat:
• Grovkornszon (nära smältlinjen, över 1100 °C): Kornet har vuxit kraftigt. Grovt korn är hårdare, sprödare och mer sprickbenäget — här bildas lättast vid snabb avkylning.
• Finkornszon (runt 900 °C): Stålet har omvandlats på nytt och bildats finkornigt — ofta den bästa, segaste zonen.
• Anlöpnings-/mjukningszon (under 723 °C): Hos härdade stål anlöps härdningen här och stålet blir mjukare än resten.
Zon 3: orört . Det behåller sina ursprungliga egenskaper.
är nästan alltid förbundets svaga punkt — inte själva svetsfogen. Tre faror lurar där:
1. genom . Höglegerade och höghållfasta stål bildar glashård i grovkornszonen → . Motmedel: och kontrollerad avkylning.
2. Kornförgrovning. Ju mer värme, desto grövre korn, desto sprödare. Motmedel: begränsa värmetillförseln, stå inte onödigt länge på en punkt.
3. Mjukning. Hos kallbearbetade eller härdade material sjunker hållfastheten i . Det kan bara lösas genom materialval eller efterbehandling.
Därför läggs alltid tvärs över alla tre zonerna — , , . Det maximala hårdhetsvärdet i är ett centralt godkännandekriterium, inte i mitten av svetsfogen.