การอบอ่อน & การปรับสภาพปกติ
การอบอ่อนแบบนิ่ม, , — การอบชุบด้วยความร้อนแบบอ่อนๆ
 AI generated
ไม่ใช่ทุกการอบชุบด้วยความร้อนที่จะทำให้แข็งขึ้น และ ทำให้เหล็กนิ่มลง สม่ำเสมอขึ้น และเครียดน้อยลง — ซึ่งเป็นสิ่งที่คุณมักต้องการหลังการ คือการอบชุบหลังการเชื่อมที่สำคัญที่สุด เพื่อลดความเครียดตกค้างและความเสี่ยงรอยแตก
นอกจาก แล้ว ยังมีการอบชุบด้วยความร้อนแบบอ่อนๆ ที่ทำให้เหล็กนิ่มลง มีเกรนละเอียดขึ้น หรือมีความเครียดตกค้างน้อยลง สำหรับช่างเชื่อมแล้ว การอบชุบเหล่านี้มักสำคัญกว่าการ — เพราะมันถูกใช้หลังการเชื่อมแนว
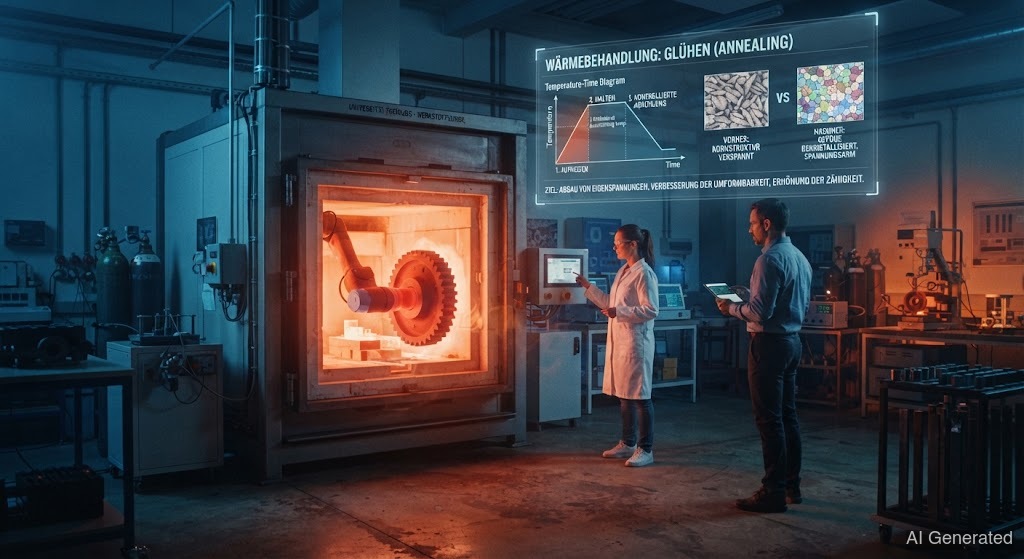
เป็นคำรวมของ การให้ความร้อน + การเย็นตัวช้าๆ ขึ้นอยู่กับอุณหภูมิและเป้าหมาย แบ่งได้หลายแบบ:
(650–720 °C) ทำให้เหล็กกล้าคาร์บอนสูงและเหล็กกล้าผสมสามารถกลึงได้ดี ซีเมนไทต์ รวมตัวกันเป็นเม็ดกลม โครงสร้างจุลภาคนิ่มลง จำเป็นโดยเฉพาะกับ ก่อนที่จะกลึงหรือกัด
(550–700 °C) ทำให้โลหะที่ผ่านการขึ้นรูปเย็นนิ่มลงอีกครั้ง หลังการรีดหรือดัดอย่างหนัก โครงสร้างจุลภาคจะเครียดและแข็งตัวขึ้น () การ จะสร้างเกรนใหม่ที่ปราศจากความเครียด
(เกิน 900 °C แล้วปล่อยให้เย็นในอากาศนิ่ง) คือการ "รีสตาร์ท" โครงสร้างจุลภาค: เหล็กจะเปลี่ยนเป็นออสเทนไนต์ทั้งหมด และเมื่อเย็นตัวจะเกิดเกรนละเอียดสม่ำเสมอ ผลลัพธ์คือสภาพที่เป็นเนื้อเดียวกันและเชื่อมได้ดี — ดังนั้นชิ้นงานหลังการตีขึ้นรูปหรือหล่อจึงถูกปรับสภาพปกติ
(550–650 °C) เป็นการอบชุบหลังการ ที่สำคัญที่สุด ระหว่างการ จะเกิด : แนวเชื่อมที่เย็นตัวลงอยากหดตัว แต่ถูก ที่เย็นยึดไว้ ความเครียดดึงนี้รวมกับไฮโดรเจนอาจทำให้เกิด ได้ ในการ เราปล่อยให้เหล็ก "คลาน" ช้าๆ ที่อุณหภูมิสูง — ความเครียดจะคลายลงโดยที่โครงสร้างจุลภาคไม่เปลี่ยนมากนัก
ทำไมเรื่องนี้สำคัญกับคุณ? หลังการ ชิ้นงานหนาๆ ที่ถูกยึดแน่นมาก ความเครียดเหล่านี้มีจริงและอันตราย การ ลดความเสี่ยงรอยแตก ปรับปรุงความเที่ยงตรงของขนาด และ — สำหรับเหล็กบางชนิด — เพิ่ม ข้อเสียคือ: ใช้เวลาหลายชั่วโมง ต้องมีเตาอบ และชิ้นงานใหญ่ๆ มักทำไม่ได้ ถ้างั้นก็ต้องใช้ลำดับการเชื่อมที่ดีและการอบอ่อนระหว่างทาง
พูดถึงอุณหภูมิ: การอบอ่อนทุกแบบอยู่ ต่ำกว่า อุณหภูมิการเปลี่ยนเฟส (ยกเว้น ) — มันจึงไม่เปลี่ยนโครงสร้างจุลภาค แต่เปลี่ยนแค่สภาพความเครียดและเกรนเท่านั้น นั่นแหละที่ทำให้ควบคุมได้ง่าย