การชุบแข็งเฉพาะผิว
, , การชุบแข็งด้วยการเหนี่ยวนำ — ผิวแข็ง แกนเหนียว
 AI generated
บางครั้งคุณต้องการให้แค่ผิวแข็ง — แกนควรคงความเหนียว นั่นคือสิ่งที่วิธีการชุบแข็งเฉพาะผิวทำ: , และการชุบแข็งด้วยการเหนี่ยวนำ เฟือง เพลา และตลับลูกปืนจึงทำงานด้วยผิวแข็งและข้างในเหนียว ใครรู้จักสิ่งเหล่านี้ก็เข้าใจเหล็กกล้าคาร์บูไรซิ่งด้วย
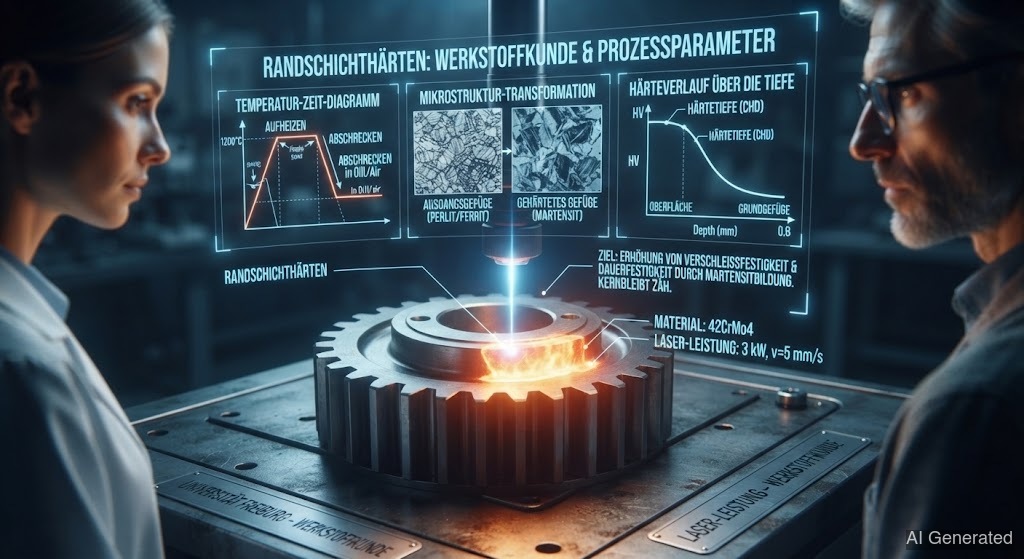
เฟืองตัวหนึ่งควรแข็งที่ผิวนอก (ต้านการสึกหรอ) แต่ข้างในเหนียว (เพื่อไม่ให้แตก) การชุบแข็งทั้งชิ้นจะทำให้เปราะไปตลอด วิธีแก้เรียกว่า : มีเพียงชั้นผิวนอกเท่านั้นที่ถูกชุบแข็ง ส่วนแกนยังคงอ่อนและเหนียว
( + ) เป็นวิธีคลาสสิกสำหรับเหล็กกล้าคาร์บอนต่ำ เช่น ขั้นตอน:
1. : ชิ้นงานอยู่ในบรรยากาศที่ปล่อยคาร์บอนที่ 900–950 °C เป็นเวลาหลายชั่วโมง จะแพร่เข้าไปในชั้นผิวจนมี 0,7–1,0 % C อยู่ตรงนั้น — ส่วนแกนยังคงมี 0,15 %
2. : การชุบเย็นเฉียบพลันทำให้ชั้นผิวที่เพิ่มคาร์บอนกลายเป็น ที่แข็ง ขณะที่แกนที่มีคาร์บอนต่ำยังคงอ่อน
ผลลัพธ์คือการผสมผสานที่สมบูรณ์แบบ: ผิวแข็ง แกนเหนียว (Eht) บอกคุณว่าชั้นแข็งลึกแค่ไหน — ปกติ 0,3 ถึง 2 mm
ใช้ แทน ที่ 500–570 °C ไนโตรเจนจะแพร่เข้าไปในผิวและเกิดไนไตรด์ที่แข็งมาก ข้อดีใหญ่คือ: ไม่มีการชุบเย็นเฉียบพลัน จึงแทบไม่มีการบิดตัว ชั้นไนไตรด์แข็งมากและ แต่บาง (0,1–0,8 mm)
ให้ความร้อนเฉพาะโซนผิวอย่างรวดเร็วด้วยสนามเหนี่ยวนำแล้วชุบเย็นเฉียบพลันทันที เหมาะมากสำหรับชิ้นส่วนใหญ่ เช่น เพลาข้อเหวี่ยงและแร็คเฟือง: เลือกเฉพาะจุด รวดเร็ว และควบคุมความลึกการแข็งได้
ทั้งสามวิธีเกี่ยวข้องโดยตรงกับ :
• เหล็กกล้าคาร์บูไรซิ่ง เชื่อมได้ดีก่อน (อ่อน คาร์บอนต่ำ) หลัง ผิวจะแข็งเกินไปและเสี่ยงแตกร้าวเกินไปสำหรับ — รอยเชื่อมต้องอยู่ในสภาพแกนอ่อน ก่อน
• ผิวที่ไนไตรด์ เชื่อมไม่ได้อีกต่อไปโดยไม่ทำลายชั้นแข็ง
• ถ้าเชื่อมชิ้นส่วนที่ชุบแข็งแบบคาร์บูไรซิ่งหรือไนไตรด์เข้าไป ใน คุณจะทำลายชั้นผิวแข็งที่ชิ้นส่วนต้องการพอดี