Ergimiş metalin katılaşması
Sıvı kaynak banyosundan nasıl katı, yön bağımlı bir dikiş oluşur
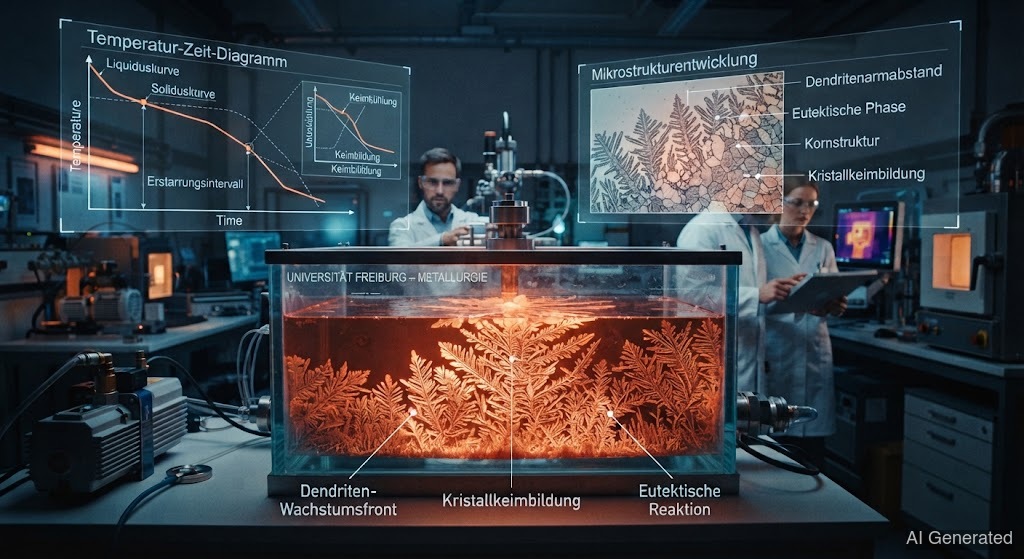 AI generated
Kaynak banyosu, saniyenin çok küçük bir bölümünde katılaşan sıvı metaldir. Bu sırada kristaller dikiş kenarından ortaya doğru büyür, oluşur ve tam burada katılaşma ve sıcak çatlaklar meydana gelir. Katılaşmayı anlayan, dikiş ortasının neden zayıf nokta olduğunu — ve nasıl önleneceğini bilir.
, , ana metali ve eriterek sıvı bir kaynak banyosu oluşturur. Sonrasında olanlar, dikişin kalitesini belirler: Erimiş metal, saniyenin çok küçük bir bölümünde, gelişigüzel değil, belirli metalurjik kurallara göre katılaşır.
Katılaşma her zaman en soğuk noktada başlar — burası dikiş kenarı, yani hâlâ katı olan temas eden bölgedir. Burada, füzyon hattında ilk çekirdekler oluşur. Isı dışarıya doğru aktığı için kristaller her iki kenardan füzyon hattına dik olarak dikiş ortasına doğru büyür. Uzun, sütun benzeri kristaller oluşur — . Dikiş ortasında iki büyüme cephesi karşılaşır.
İşte tam bu nokta zayıf noktadır. Karşılaşırken, büyüyen kristaller son yabancı maddeleri ve düşük erime noktalı bileşenleri önlerine iter — bunlar ortada olarak toplanır. Bu orta segregasyon, ve için klasik bölgedir, çünkü kükürt ve fosfor gibi zararlı elementler burada yoğunlaşır ve dikiş, büzülme sırasında çekme gerilimi altındadır.
İkinci bir sorun, — katılaşmanın başlangıcı ile bitişi arasındaki sıcaklık aralığı. Saf metaller ve ötektikler sabit bir sıcaklıkta katılaşırken, alaşımlar bir aralık boyunca katılaşır. Bu aralık ne kadar genişse, çatlakların oluşabileceği yumuşak bir geçiş durumu o kadar olasıdır. Bu nedenle bazı çelikler (yüksek kükürt/fosfor içerikli) özellikle çatlamaya yatkındır.
karşı iki kaldıracın var. Birincisi bileşim: Biraz içeren bir ilave metal (paslanmaz çeliklerde) veya temiz, düşük kükürtlü ilave metaller zararsız tutar. İkincisi geometri: Çok derin, dar bir kaynak banyosu (derin nüfuziyet oranı) kristalleri doğrudan birbirine doğru büyümeye ve tüm yabancı maddeleri ortaya sıkıştırmaya zorlar. Daha geniş bir banyo veya salınım, katılaşma cephesini dağıtır ve ortayı yumuşatır.
Ayrıca, ardından gelen de katılaşmaya bağlıdır: Kaynak banyosu o kadar çok ısı yayar ki yanındaki iri taneli hale gelir. Kaba taneler daha yumuşak ve çatlamaya daha yatkındır — ısı girdisini kontrol altında tutmak için bir neden daha.