Dökme Demir Malzemeler
Gri dökme demir (GJL), küresel grafitli dökme demir (GJS) ve onarım kaynağındaki zorluklar
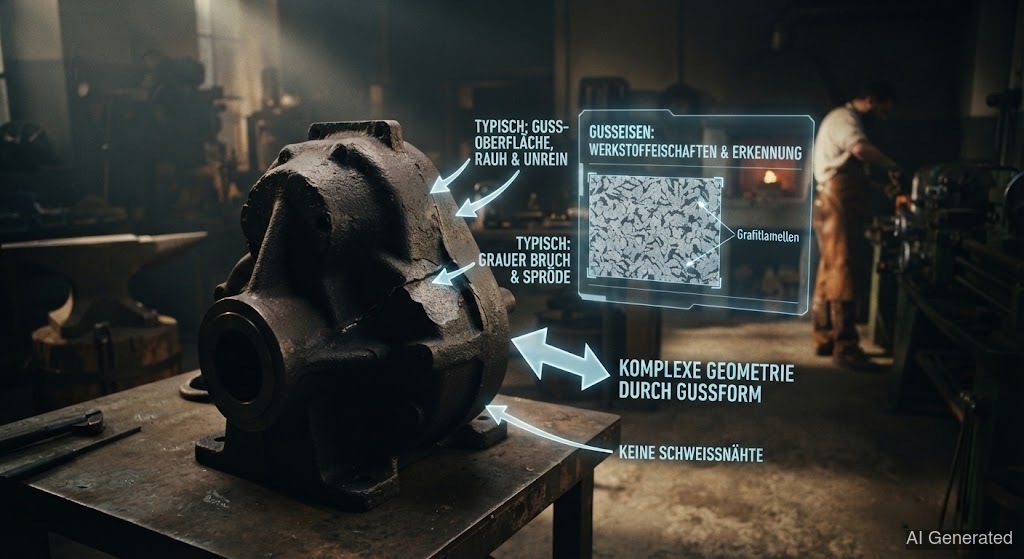 AI generated
Dökme demir, katılaşırken grafit olarak ayrılan 2 %'den fazla içerir. Grafit şekli – lameller, kürecikler veya kompakt – özellikleri belirler: gri dökme demir kırılgandır, ancak basınca dayanıklı ve titreşim sönümleyicidir, sfero döküm tok ve şekillendirilebilirdir. Onarım kaynağı, sertleşme ve çatlak eğilimi nedeniyle özel özen gerektirir.
Dökme demir tek bir malzeme değil, koca bir ailedir – ve fark, 'un biçiminde gizlidir. Çeliğin aksine karbon içeriği burada %2'nin üzerindedir ve fazla , katılaşma sırasında olarak ayrışır. Grafitin pul, küre veya solucan olarak büyümesi, geri kalan her şeyi belirler.
Gri dökme demirde (GJL) , ince damarları olarak büyür. Lameller sayısız küçük çentik gibi etki eder – malzemeyi gevrek ve pratik olarak şekillendirilemez yaparlar. Buna karşılık titreşim sönümleyici, iyi dökülebilir ve mükemmel basınç dayanımına sahiptir. Gri dökme demiri makine gövdelerinde, muhafazalarda, fren disklerinde ve eski motorlarda bulursun. Küresel grafitli dökme demirde (GJS) ise grafit, ile zorlanır: Dökümden hemen önce eriyiğe bir miktar magnezyum eklenir, bu da gevrek lameller olarak büyümesini engeller. Küreler çentik değildir – malzeme tok, ve şekillendirilebilir, neredeyse çelik benzeri olur. Küresel grafitli dökme demir krank millerini, aks başlarını ve boru hatlarını taşır. Ayrıca, solucan benzeri içeren bir uzlaşma olan kompakt grafitli dökme demir (GJV) ve grafit olarak değil, sert demir karbür olarak bulunduğu beyaz, vardır.
Burada yapmak neden bu kadar hassas? İki neden. Birincisi: dökümü erittiğinde ve kütle daha sonra hızla soğuduğunda, dökümcünün kaçınmak istediği şey oluşur – sert, gevrek ve ledeburit. cam gibi sertleşir ve en ufak gerilmesinde çatlar. İkincisi: Döküm gözeneklidir ve genellikle yağ, gres ve pasla doludur – sırasında bu kirlilikler gaz olarak kaçar ve dikişi bozar.
Bu nedenle onarım stratejisi şudur: Isıyı kontrol et. Ya yumuşak ve kalan özel elektrotlarla az ısı vererek “soğuk” kaynak yaparsın ya da tüm parçayı 300–600 °C'ye ön ısıtır, sıcak kaynak yapar ve fırında son derece yavaş soğumaya bırakırsın. Her iki durumda da geçerli olan: ve yavaş soğutma her şeydir. Eski bir gri dökme demir çatlağını normal bir yapı çeliği elektrotla “hemen” kaynak yapan biri, genellikle çatlağı sadece uzatır.
⚠️ 20 derece tuzağı: Dökme demirde, soğuk bölge ile kaynak yaptığın bölge arasındaki yaklaşık 20 °C'lik bir fark bile başlatmaya yeter. Sıcak bölge soğurken büzülür ve soğuk kalıntıyı çeker – ve gevrek döküm bu gerilimi sönümleyemez. Bu nedenle: Sıcaklık farkını küçük tut, ister soğuk ister sıcak kaynak yap.
🧊 Soğuk kaynak sabır ister: Demir dökümü soğuk durumda kaynak yapıyorsan, acele etme. Sadece kısa paso at ve bir sonraki pasoyu atmadan önce parçanın ara sıra kadar soğumasını bekle. Acele edip paso üstüne paso atarsan sıcaklığı yükseltirsin – ve tam o anda 20 derece tuzağı devreye girer.