Kaynak Dikişinin Bölgeleri
, ve — üç bölge, üç iç yapı
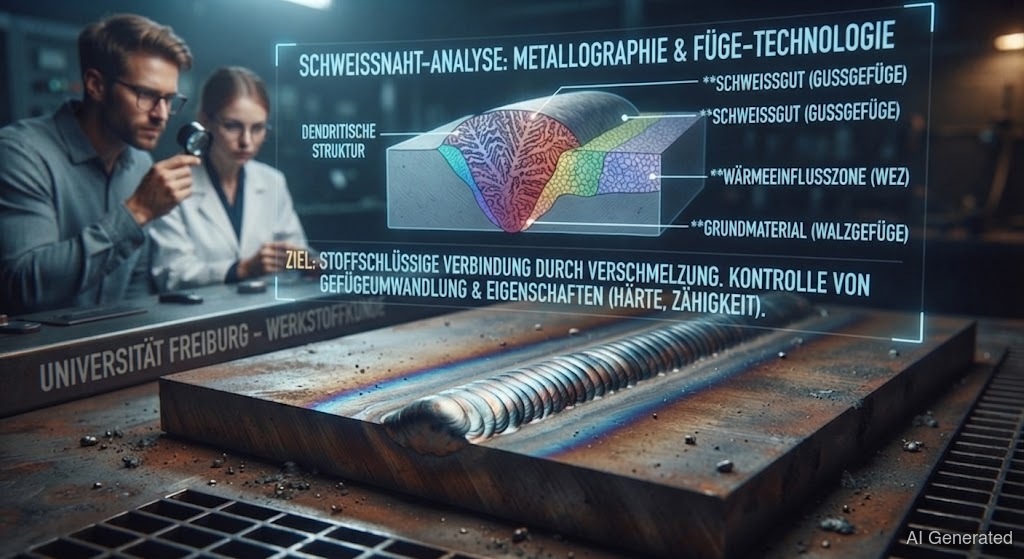 AI generated
Bir kaynak dikişi asla homojen değildir. Üç bölgeden oluşur: erimiş , ısınmış () ve etkilenmemiş . neredeyse her zaman zayıf noktadır — burada tane büyür, oluşur, dikişler çatlar. Bölgeleri bilen, doğru yerde test yapar.
Bir kaynak dikişine baktığında tek bir metal görürsün. Gerçekte ise her biri kendi iç yapısına ve zayıflığına sahip üç farklı bölgeden oluşur. Yalnızca bunları ayırt edebilen, bir dikişin gerçekte nerede başarısız olduğunu anlar.
Bölge 1: . Bu, ve in erimesiyle oluşan bölgedir. Tipik bir döküm yapısına sahiptir — merkeze doğru büyüyen kaba ve ortada . Özelliklerini ilave metal üzerinden kontrol edersin (bkz. kaynak ilave metal hesaplayıcı).
Bölge 2: (). Bu, dikişin hemen yanında yer alan, erimemiş ancak ciddi şekilde ısınmış dir — dikişe olan mesafeye bağlı olarak 500 °C ile 1100 °C üzeri arasında. Asıl olay 'de gerçekleşir:
• İri taneli bölge (füzyon hattına yakın, 1100 °C üzeri): Tane aşırı büyümüştür. İri tane daha sert, daha gevrek ve çatlamaya daha yatkındır — hızlı soğumada oluşumu en çok burada görülür.
• İnce taneli bölge (yaklaşık 900 °C): Çelik yeniden dönüşüme uğrar ve ince taneli olarak yeniden oluşur — genellikle en iyi, en tok bölge.
• Temperleme/yumuşama bölgesi (723 °C altı): Sertleştirilmiş çeliklerde bu bölgede temperleme etkisiyle çelik diğer bölgelere göre daha yumuşar.
Bölge 3: etkilenmemiş . Orijinal özelliklerini korur.
neredeyse her zaman bağlantının zayıf noktasıdır — dikişin kendisi değil. Orada üç tehlike bekler:
1. nedeniyle . Yüksek karbonlu ve yüksek dayanımlı çelikler iri taneli bölgede cam gibi sert oluşturur → . Çözüm: ve kontrollü soğutma.
2. Tane büyümesi. Ne kadar çok ısı olursa tane o kadar iri, malzeme o kadar gevrek olur. Çözüm: Isı girdisini sınırla, gereksiz yere uzun süre tek noktada kalma.
3. Yumuşama. Soğuk şekillendirilmiş veya sertleştirilmiş malzemelerde 'de dayanım düşer. Bu ancak malzeme seçimi veya son işlemle çözülebilir.
Bu nedenle her zaman her üç bölgeyi kesecek şekilde yapılır — , , . 'deki maksimum sertlik değeri, dikiş ortasındaki değil, kabul kriteridir.