Штампові сталі для лиття під тиском
у найважчій роботі: рідкий метал під тиском
 AI generated
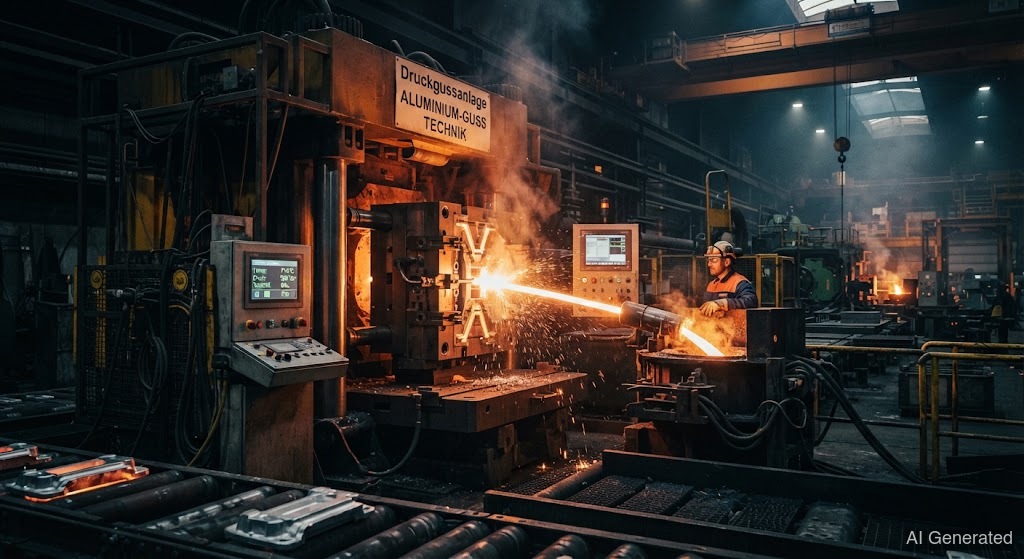
Пресс-форми для лиття під тиском переживають найжорстокіший термошок в інструментальному виробництві: алюміній понад 600 °C під високим тиском, потім охолодження — цикл за циклом. Для цього потрібна з максимальною гарячою міцністю. При важлива кожна деталь.
— найважчий випадок для . Тут рідкий метал — алюміній, цинк або магній — під високим тиском запресовується у сталеву форму, де застигає за частки секунди. Форма при цьому під навантаженням, якого не знає жоден інший інструмент: гарячий метал, високий тиск, швидке охолодження — і так тисячі разів поспіль.
Наслідок цього постійного термошоку — : тонкі сітчасті тріщини на поверхні форми, які виникають, бо поверхня в ритмі циклів знову і знову розширюється й стискається. Колись матеріал рветься. Тому пресс-форма для лиття під тиском потребує з високою , доброю гарячою в'язкістю та стійкістю до цього знакозмінного навантаження.
Стандартні матеріали — (X37CrMoV5-1) та (X40CrMoV5-1). Обидві — CrMoV-штампові сталі гарячого деформування, що лишаються міцними навіть за 600 °C. Для найвищих вимог — великих алюмінієвих форм з екстремальним навантаженням тріщинами розгару — є (X38CrMoV5-3) зі ще вищою гарячою міцністю. — універсал: він стоїть і в — але там із зовсім іншими вимогами до присадки.
Важливо розрізняти два процеси: заливає низькоплавкі сплави, такі як цинк (близько 400–450 °C), а — алюміній і магній за приблизно 650 °C. Алюмінієва форма в холоднокамерному процесі термічно — найжорстокіший випадок: саме там виникає найбільше тріщин розгару.
При пресс-форми для лиття під тиском завжди йдеться про одне: зберегти гарячу міцність. Місце ремонту має знову стати таким самим гарячеміцним, як , інакше воно знову трісне на наступному циклі. Тому: зварювати гарячим, присадка за структурою, одразу відпускати.