Цементовані сталі
16MnCr5 та інші: м'яке осердя, тверда оболонка
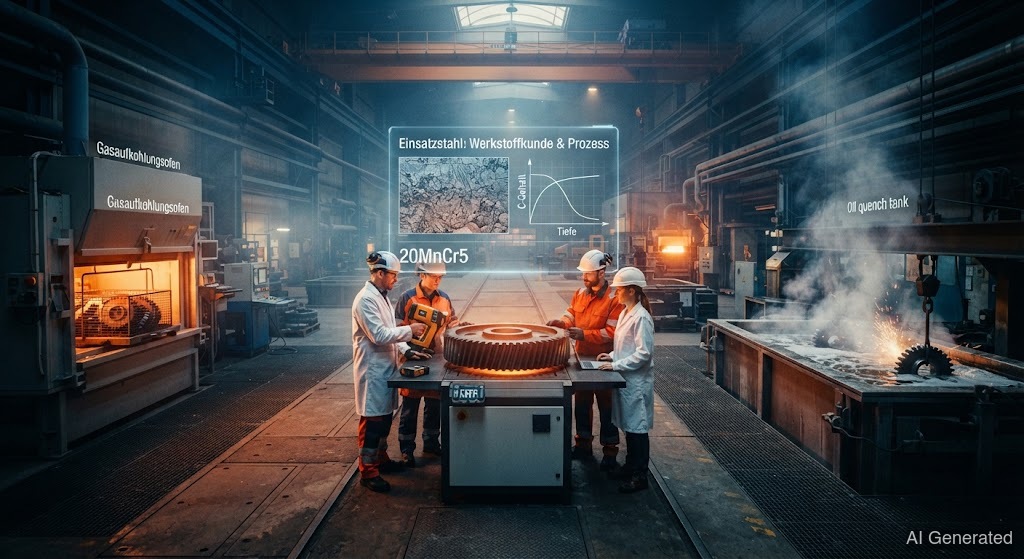 AI generated
Цементовані сталі мають низький вміст вуглецю і навуглецьовуються та гартуються лише після формування. Так утворюється в'язке осердя з поверхнею – ідеально для зубчастих коліс і валів. Під час важливий стан: м'яка добре зварюється, гартована – ризиковано.
Цементовані сталі вирішують класичну проблему: зубчасте колесо має бути зовні твердим і , а всередині в'язким, щоб не зламатися під ударом. Трюк називається . Сталь починається з малою кількістю (0,1–0,25 %) – м'яка і в'язка. Після формування поверхню «навуглецьовують» у печі, що віддає : дифундує в поверхневий шар. Потім – багатий на вуглець край стає твердим як скло, а бідне на вуглець осердя залишається в'язким.
Типові представники: , та . і марганець покращують , додатково підвищує . Результат вимірюють за – глибиною, до якої сягає твердий шар. Весь процес називають , а гартована поверхня утворюється через .
Для тебе як зварника вирішальним є стан сталі. У м'якому вихідному стані (необроблена) зварюється майже так само просто, як конструкційна сталь – низький вміст вуглецю робить його добре зварюваним. Зовсім інша справа, коли деталь вже цементована: твердий поверхневий шар з високим вмістом вуглецю під час утворює крихкий і тріскається. Зварний шов також безповоротно руйнує навуглецьований шар.
Тому правило таке: цементовані деталі по можливості не зварювати. Якщо вже треба, то лише з , відповідним присаджувальним матеріалом і усвідомленням, що гартований шар на шві втрачається. Після деталь потрібно знову і загартувати, якщо хочеш повернути їй .