Чавунні матеріали
Сірий чавун (GJL), кулеподібний чавун (GJS) і виклики ремонтного зварювання
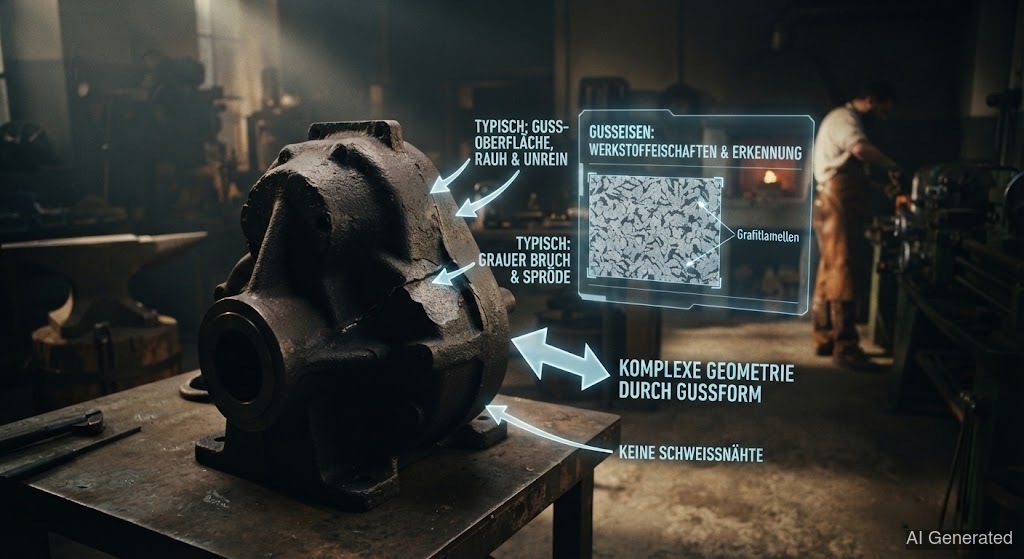 AI generated
Чавун містить понад 2 % , який під час затвердіння виділяється як графіт. Форма графіту — пластини, кульки або компактний — визначає властивості: сірий чавун крихкий, але тримає стиск і гасить вібрації, кулеподібний чавун в'язкий і деформований. Ремонтне зварювання вимагає особливої обережності через схильність до загартування і тріщин.
Чавун — це не один матеріал, а ціла родина, і різниця криється у формі . На відміну від сталі, вміст вуглецю тут перевищує 2 %, і надлишковий під час затвердіння виділяється як . Чи росте графіт у вигляді пластин, кульок або черв'ячків — це вирішує все інше.
У сірого чавуну (GJL) росте як тонкі прожилки . Пластини діють як безліч дрібних надрізів — вони роблять матеріал крихким і практично недеформованим. Зате він гасить вібрації, добре лиється і чудово тримає стиск. Сірий чавун ти знайдеш у станинах верстатів, корпусах, гальмівних дисках і старих двигунах. У кулеподібному чавуні (GJS) графіт, навпаки, завдяки перетворюється на : безпосередньо перед виливком у розплав додають трохи магнію, який заважає рости у вигляді крихких пластин. Кульки — це не надрізи, матеріал стає в'язким, і деформованим, майже як сталь. Кулеподібний чавун несе колінчасті вали, поворотні кулаки та трубопроводи. Крім того, є чавун з компактним графітом (GJV) з черв'якоподібним як компроміс, і білий, , у якому взагалі не у вигляді графіту, а у вигляді твердого карбіду заліза.
Чому тут таке делікатне? Дві причини. По-перше: там, де розплавляє чавун і маса потім швидко охолоджується, у утворюється саме те, чого ливарник хотів уникнути — твердий, крихкий і ледебурит. стає твердою як скло і тріскається від найменшого . По-друге: чавун пористий і часто просякнутий олією, жиром і іржею — під час ці забруднення виходять як гази і руйнують шов.
Тому стратегія ремонту така: контролювати тепло. Або ти зварюєш «холодним» способом з малим теплом і спеціальними електродами, які залишаються м'якими та , або нагріваєш всю деталь до 300–600 °C, зварюєш гарячим і даєш їй дуже повільно охолонути в печі. В обох випадках головне — це і повільне охолодження. Хто намагається «нашвидкоруч» заварити стару тріщину в сірому чавуні звичайним електродом для конструкційної сталі, зазвичай лише подовжує тріщину.
⚠️ Пастка 20 градусів: У чавуні навіть різниця близько 20 °C між холодним місцем і зоною, яку ти щойно зварюєш, може спричинити . Тепла ділянка стискається під час охолодження і тягне холодний залишок — а крихкий чавун не може зняти цю напругу. Тому правило: тримай перепад температур малим, незалежно від того, зварюєш ти холодним чи гарячим способом.
🧊 Холодне зварювання вимагає терпіння: Якщо ти зварюєш чавун у холодному стані, то не поспішай. Клади лише короткі валики і давай деталі щоразу охолонути до стану, перш ніж класти наступний валик. Хто квапиться і кладе валик за валиком, піднімає температуру — і саме тоді спрацьовує пастка 20 градусів.