Поверхневе гартування
, , індукційне гартування — тверда шкаралупа, в'язка серцевина
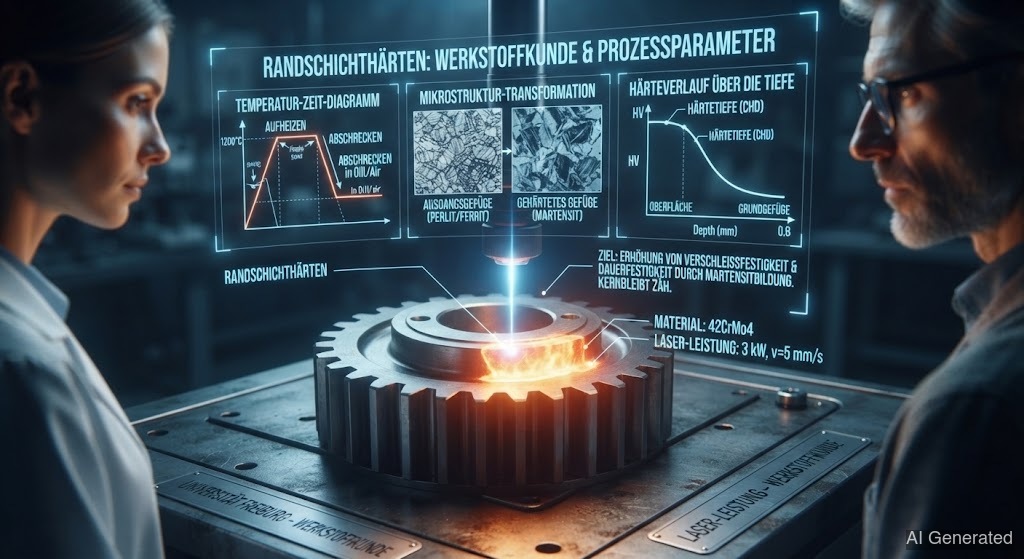 AI generated
Іноді треба, щоб твердою була лише поверхня — а серцевина лишалася в'язкою. Саме це роблять процеси поверхневого гартування: , та індукційне гартування. Зубчасті колеса, вали й підшипники працюють із твердою поверхнею і в'язкою серединою. Хто їх знає, той розуміє й цементовані сталі.
Зубчасте колесо має бути твердим зовні (проти зносу), але всередині в'язким (щоб не зламалося). Повне гартування зробило б його крихким наскрізь. Рішення називається : гартується лише зовнішній шар, серцевина залишається м'якою і в'язкою.
( + ) — це класичний процес для низьковуглецевих сталей, як-от . Порядок дій:
1. : деталь годинами лежить при 900–950 °C в атмосфері, що віддає вуглець. дифундує в поверхневий шар, поки там не стане 0,7–1,0 % C — серцевина зберігає свої 0,15 %.
2. : різке охолодження перетворює навуглецьований поверхневий шар на твердий , тоді як низьковуглецева серцевина залишається м'якою.
Результат — ідеальна комбінація: тверда поверхня, в'язка серцевина. (Eht) каже тобі, наскільки глибоко сягає твердий шар — типово від 0,3 до 2 мм.
працює з замість . При 500–570 °C азот дифундує в поверхню й утворює надзвичайно тверді нітриди. Велика перевага: різкого охолодження немає, отже майже немає жолоблення. Нітровані шари дуже тверді та , але тонкі (0,1–0,8 мм).
нагріває лише поверхневу зону блискавично індукційним полем і одразу охолоджує. Це ідеально для великих деталей, як-от колінчасті вали та зубчасті рейки: вибірково, швидко і з заданою глибиною гартування.
Усі три процеси мають безпосередній стосунок до :
• Цементовані сталі добре зварюються до (м'які, низьковуглецеві). Після поверхня занадто тверда й схильна до тріщин для — зварні шви роблять у стані м'якої серцевини, до .
• Нітровані поверхні більше не зварюються без руйнування твердого шару.
• Якщо привариш цементовану або нітровану деталь, то в знищиш саме той твердий поверхневий шар, який цій деталі потрібен.