Зварювальні присадки та їх вибір
Чому яка присадка — п'ять правил, яких тобі не розкриє жоден техпаспорт
 AI generated
Присадка вирішує, чи тримає твій шов, чи тріскає — і все ж вибір майже ніде не пояснюють як слід. має відповідати міцності, легуванню та умовам експлуатації . Тут ти вивчиш п'ять правил, з якими завжди візьмеш правильний дріт, пруток або електрод.
Основний — це деталь, яку ти зварюєш. — це матеріал, який ти подаєш: дріт, пруток або електрод. Разом розплавлені вони дають , тобто той метал, з якого насправді складається твій шов. Ось у чому суть: твій шов — це не чистий і не чистий присаджувальний, а суміш обох.
Тому недостатньо взяти «якийсь нержавіючий дріт». Ти вибираєш присадку так, щоб ця суміш у результаті мала властивості, які потрібні деталі. Для цього є п'ять правил.
Правило 1: Міцність має бути правильною. Присадка повинна досягати щонайменше (Rm) , а зазвичай і . Для ти не береш присадку для . Виняток — свідоме «недоплавлення»: на схильних до тріщин, високовуглецевих сталях свідомо беруть м'якшу присадку, бо вона краще знімає напруження — але тільки якщо конструкція це дозволяє.
Правило 2: Легування має тягнути за собою. Присадка повинна бути легована щонайменше так само сильно, як , інакше шов втратить свою особливу здатність. Якщо ти зварюєш сталь нелегованим дротом, то іржавітиме саме шов. Практичне правило: нержавіюча сталь → присадка з нержавіючої сталі, а при змішаних з'єднаннях (сталь на нержавіючій) вибирай сильніше леговану присадку.
Правило 3: Передбачити структуру. У нержавіючих сталях склад вирішує, чи утвориться в шві чи — і кілька відсотків запобігають . Це розраховують за : ти складаєш (з Cr, Mo, Si, Nb) і (з Ni, C, Mn) і читаєш на діаграмі, яка структура утвориться. Саме цей розрахунок калькулятор присадок у Studio робить автоматично.
Правило 4: Врахувати . плавить не тільки присадку, а й частину . Ця частка розбавляє шов — це . У кореневому шарі це може бути до 40 %. Якщо ти це не врахуєш, твій прогноз структури з правила 3 більше не буде правильним.
Правило 5: Вирішують умови експлуатації. Той самий залежно від застосування потребує іншої присадки: на холоді — , в'язкої присадки з доброю ; на жарі — жаростійкої; при — відповідно легованої.
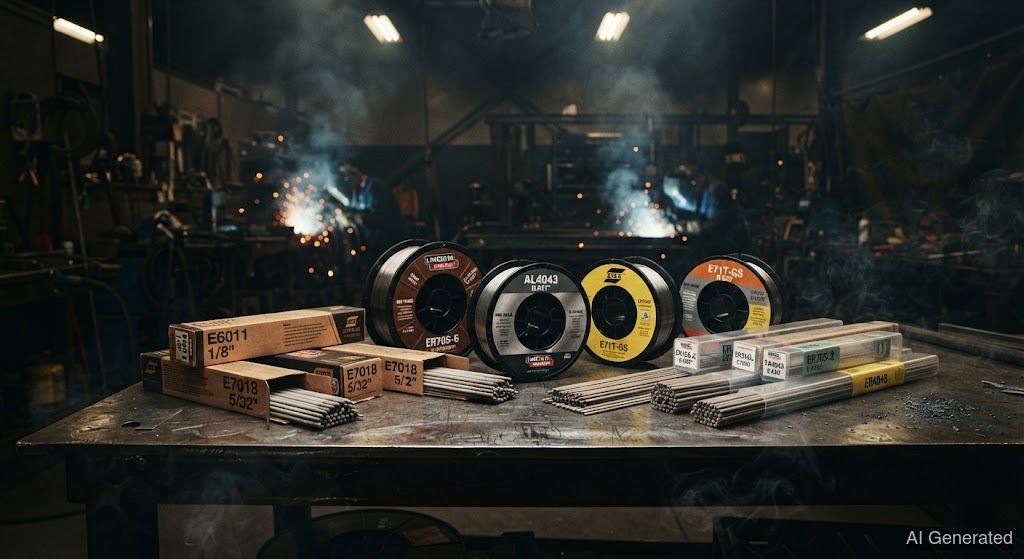
До цього додаються чотири основних типи присадки. для /- — це дріт суцільного перерізу. має порошковий наповнювач, який утворює шлак і дає . для ручного дугового несе з собою своє — для в'язкості, для простоти, для проварювання кореня. А подають окремо, процес обходиться без покриття.
Позначення за нормою розкриє тобі решту. Суцільний дріт за DIN EN ISO 14341-A називається, наприклад, «G 42 4 M21 3Si1» — G для суцільного дроту, 42 для (щонайменше 420 MPa), M21 для (аргон + CO₂), 3Si1 для легування. Електроди за DIN EN ISO 2560 мають позначення типу «E 42 5 B 4 2 H5». Хто вміє читати ці коди, той одразу бачить, чи підходить присадка — міцність, , тип покриття і граничний вміст водню.