Штампові сталі гарячого деформування
Гарячеміцні за червоного розжарення — для , кувальних штампів і
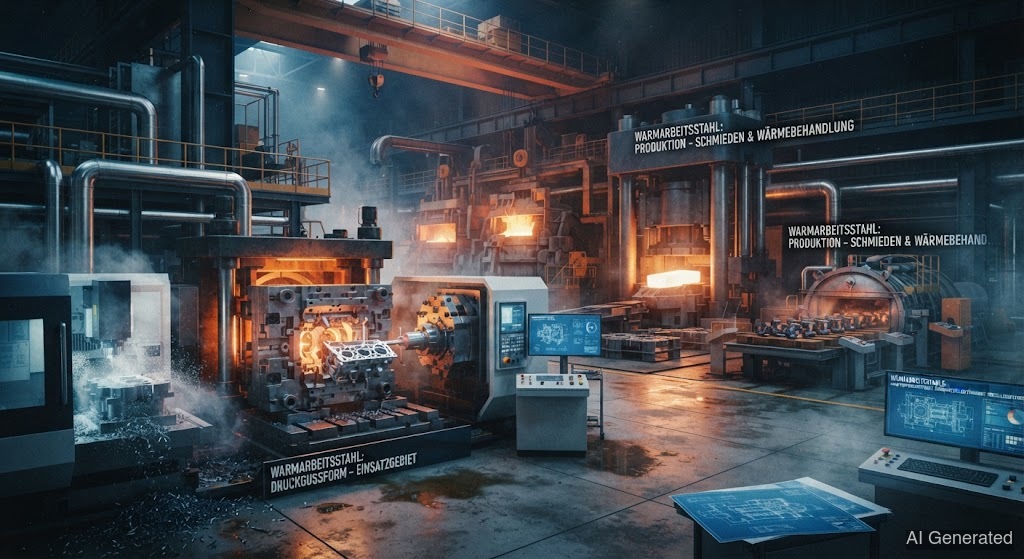 AI generated
Штампові сталі гарячого деформування, як-от 1.2343 та 1.2344, витримують температури 500 °C і вище, не втрачаючи міцності — секрет у CrMoV-легуванні з високою гарячою міцністю. При діє: CrMoV-присадка того самого типу, точне до 300–350 °C. І увага: та сама сталь живе у трьох світах із трьома різними присадками.
— це для гарячого формоутворення: , кувальні штампи, пресування, гаряче штампування. Поки ріже за кімнатної температури, працює там, де заготовка розжарена — 300 °C до понад 600 °C б'ють по поверхні інструмента тисячі разів поспіль. Звичайна за такої спеки , втрачає , і форма після кількох пострілів зіпсована. — ні: саме для цього вона створена.
Секрет: , і
Легування налаштоване на . (близько 5 %) і (1–3 %) разом із утворюють дрібнодисперсні карбіди, що тримають структуру навіть за червоного розжарення. Сталь лишається міцною та розмірно стабільною, формуючи розпечений метал і нагріваючись при цьому до кількох сотень градусів.
Найважливіші представники:
• (X37CrMoV5-1) — універсал і топ-матеріал. Класика для форм лиття під тиском, кувальних штампів та інструментів пресування.
• (X40CrMoV5-1) — старший брат із більшим вмістом : ще трохи в'язкіший і гарячеміцніший, для важчих ударів.
• (X38CrMoV5-3) — спеціаліст із найбільшою часткою : максимальна гаряча міцність і найкраща стійкість до термошоку.
• (32CrMoV12-28) — більше , для інструментів гарячого деформування, що справді розжарюються.
• (55NiCrMoV7) — в'язкіший для кувальних штампів: робить його стійким до руйнування під ударом.
Одна сталь, три світи — три присадки
А тепер момент, який багато хто не помічає: та сама живе у трьох окремих світах застосування, і кожен вимагає ІНШОГО зварювального присадного матеріалу. Хто тягне одну присадку через усі три світи, той зварює неправильно.
• і кувальні штампи → гарячеміцна CrMoV-присадка. Тут важить : присадка має дати ту саму гарячу міцність, що й , інакше відремонтоване місце відмовить на наступному гарячому пострілі. Зварювати тим самим типом, не імпровізувати.
• → /, НЕ гарячеміцна. У значно м'якший — пластик надходить із 200–300 °C. Зате важать стирання та . Гарячеміцна присадка тут була б хибним другом; потрібна й .
Суть: застосування вирішує присадку, а не сам матеріал. Ця «сліпота застосування» — найчастіша помилка зі .
При діє вся дисципліна:
• до 300–350 °C — виміряне термометром, а не вгадане. загартована й поліпшена; холодне зварювання створює в одразу склоподібний , що тріскається за наступної зміни температури.
• Гарячеміцна CrMoV-присадка — того самого типу, що й легування, щоб відремонтоване місце зберегло ту саму гарячу міцність.
• Тримати проміжну температуру — між проходами не давати охолонути, інакше ЗТВ загартовується.
• Після відпустити — зняти напруження зі свіжого , перш ніж інструмент знову піде в гарячу роботу.
Класичне пошкодження: тріщини розгару
Форми лиття під тиском гинуть не від однієї великої тріщини, а від тисячі дрібних: . Постійна зміна розпеченого металу та охолоджувача розриває поверхню, як пересохлу глину, — тонка сітка волосяних тріщин. Ці тріщини розгару — класичне завдання ремонту: вибрати, підігріти, гарячеміцна присадка, відпустити.
⚠️ Критично для безпеки: і кувальні інструменти перебувають під екстремальними механічними та термічними навантаженнями. Після ремонту перевірка на тріщини обов'язкова. Для застосувань, важливих для безпеки, дотримуйся норм і залучай відповідний технічний нагляд.