Các kiểu ăn mòn
Ăn mòn lỗ thủng, , ăn mòn tinh giới, ăn mòn khe và ăn mòn tiếp xúc
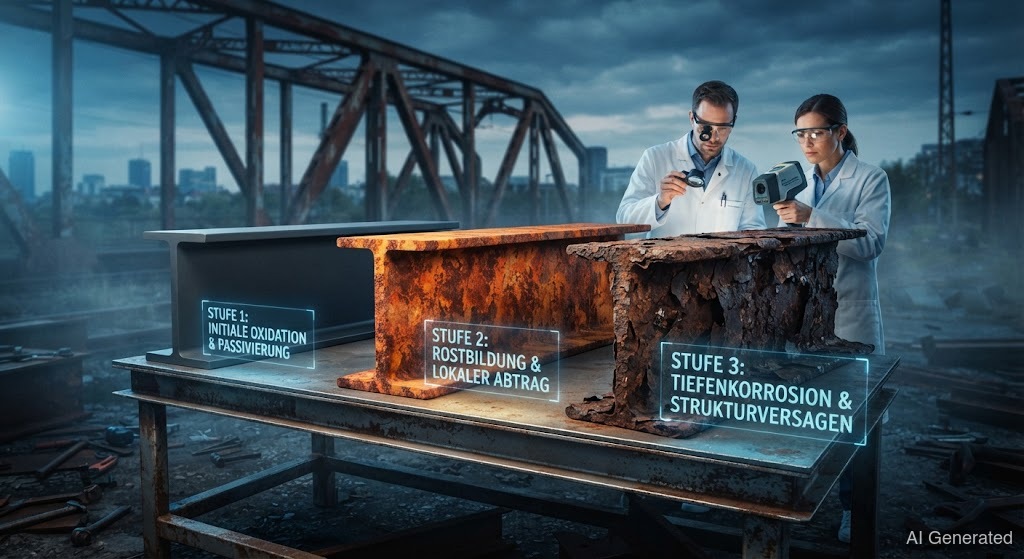 AI generated
không phải chỉ là một loại . Có ít nhất năm kiểu, và mỗi kiểu có nguyên nhân và cách xử lý riêng: ăn mòn lỗ thủng ăn theo điểm, nứt dưới ứng suất kéo, ăn mòn tinh giới . Ai phân biệt được sẽ chọn đúng vật liệu — và đúng kim loại bổ sung.
Khi kim loại “gỉ”, hầu như luôn có một trong nhiều kiểu ăn mòn đứng sau — và mỗi kiểu cần một cách xử lý khác nhau. Bạn nên phân biệt được năm kiểu quan trọng nhất.
là kiểu tấn công nguy hiểm nhất vào thép không gỉ. Tại những điểm cực nhỏ, lớp bảo vệ bị phá vỡ, và nó ăn sâu thành lỗ — trong khi bề mặt bên cạnh vẫn sáng. Nguyên nhân hầu như luôn là clorua (nước muối, muối rải đường, bể bơi). Yếu tố quyết định là hàm lượng : càng nhiều , càng chống chịu tốt. Vì vậy 316 (có Mo) chịu clorua tốt hơn 304 (không Mo).
(SCC) xảy ra với thép không gỉ austenit dưới ứng suất kéo trong môi trường nóng có clorua. Điều nguy hiểm: vật liệu nứt đột ngột dù bề ngoài gần như không thấy ăn mòn. Chỉ cần kết hợp ứng suất kéo + clorua + nhiệt độ là đủ. Ứng suất dư từ là nguyên nhân điển hình — vì vậy ở đây càng quan trọng gấp đôi.
phá hủy thép dọc theo biên hạt. Nguyên nhân là : khi , cacbua crôm hình thành tại biên hạt, và đúng chỗ đó thiếu bảo vệ. Điều này xảy ra với thép không gỉ bị “nhạy cảm” sau khi nung nóng đến 500–800 °C. Cách xử lý: dùng loại ít cacbon (“L”) hoặc loại ổn định hóa bằng titan/niobi.
hình thành trong khe hẹp, nơi môi trường đọng lại và thiếu oxy — dưới gioăng, đầu bu lông, tấm thép chồng lên nhau và mối hàn không ngấu hết. Thiếu oxy khiến lớp không thể tự sửa chữa. Cách xử lý: tránh khe hở, hàn ngấu sạch, làm kín bề mặt tiếp xúc.
(ăn mòn tiếp xúc) hình thành khi hai kim loại có độ quý khác nhau được nối dẫn điện và có thêm chất điện phân (độ ẩm). Kim loại kém quý hơn sẽ bị hy sinh — điển hình: bu lông thép trong nhôm, hoặc tôn mạ kẽm cạnh thép không gỉ. Cách xử lý: chọn vật liệu có điện thế tương tự hoặc cách ly galvanic.
Ngoài ra còn có bào mòn trên diện rộng (thép kết cấu gỉ đều) và ở nhiệt độ cao. Với thợ hàn: kiểu ăn mòn quyết định vật liệu VÀ kim loại bổ sung. Kim loại bổ sung phải có và ít nhất bằng , nếu không mối hàn sẽ gỉ trước.