Tôi cứng bề mặt
, , tôi cảm ứng — vỏ cứng, lõi dai
 AI generated
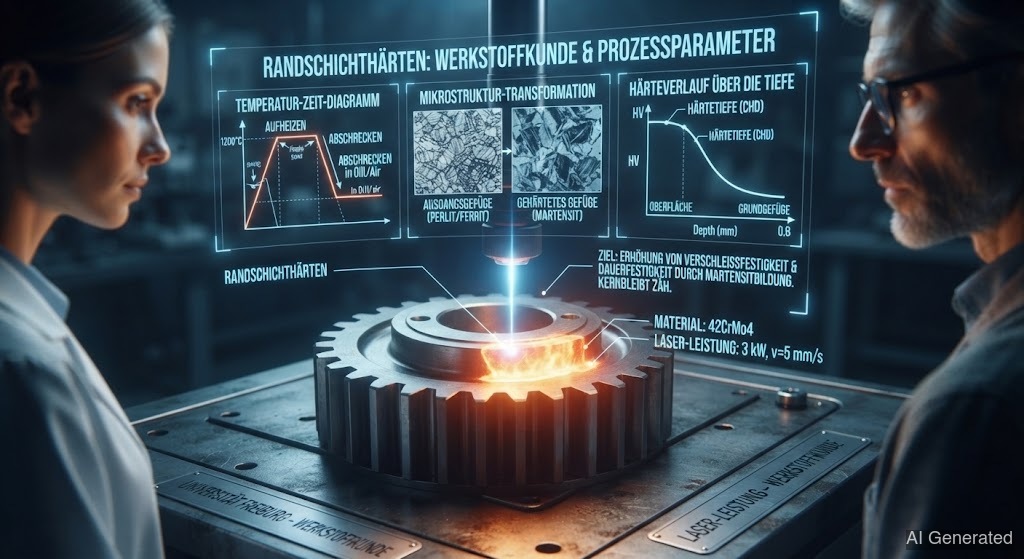
Đôi khi bạn chỉ muốn bề mặt cứng — lõi phải dai. Đó chính là việc các phương pháp tôi cứng bề mặt làm: , và tôi cảm ứng. Bánh răng, trục và ổ lăn nhờ đó chạy cứng ở bề mặt và dai bên trong. Ai biết chúng cũng hiểu thép thấm cacbon.
Một bánh răng cần cứng bên ngoài (chống mài mòn), nhưng bên trong phải dai (để không bị gãy). Tôi cứng toàn bộ sẽ làm nó giòn từ trong ra ngoài. Giải pháp gọi là : Chỉ lớp ngoài được tôi cứng, lõi vẫn mềm và dai.
( + ) là phương pháp cổ điển cho thép cacbon thấp như . Quy trình:
1. : Chi tiết nằm hàng giờ ở 900–950 °C trong môi trường nhả cacbon. khuếch tán vào lớp bề mặt cho đến khi ở đó có 0,7–1,0 % C — lõi vẫn giữ 0,15 %.
2. : Làm nguội nhanh biến lớp bề mặt đã thấm cacbon thành cứng, trong khi lõi ít cacbon vẫn mềm.
Kết quả là sự kết hợp hoàn hảo: bề mặt cứng, lõi dai. (Eht) cho bạn biết lớp cứng sâu đến đâu — thường từ 0,3 đến 2 mm.
dùng thay vì . Ở 500–570 °C, nitơ khuếch tán vào bề mặt và tạo thành nitride cực cứng. Ưu điểm lớn: Không có làm nguội nhanh, nên hầu như không biến dạng. Lớp thấm nitơ rất cứng và , nhưng mỏng (0,1–0,8 mm).
chỉ nung nóng vùng bề mặt cực nhanh bằng từ trường cảm ứng và làm nguội ngay lập tức. Điều này lý tưởng cho các chi tiết lớn như trục khuỷu và thanh răng: chọn lọc, nhanh và có chiều sâu tôi xác định.
Cả ba phương pháp đều liên quan trực tiếp đến :
• Thép thấm cacbon dễ hàn trước khi (mềm, ít cacbon). Sau khi , bề mặt quá cứng và dễ nứt để — mối hàn phải nằm ở trạng thái lõi mềm, trước khi .
• Bề mặt thấm nitơ không thể hàn được nữa mà không phá hủy lớp cứng.
• Nếu bạn hàn vào một chi tiết đã thấm cacbon hoặc thấm nitơ, bạn sẽ phá hủy trong chính xác lớp bề mặt cứng mà chi tiết cần.