Các vùng của mối hàn
, và — ba vùng, ba cấu trúc
 AI generated
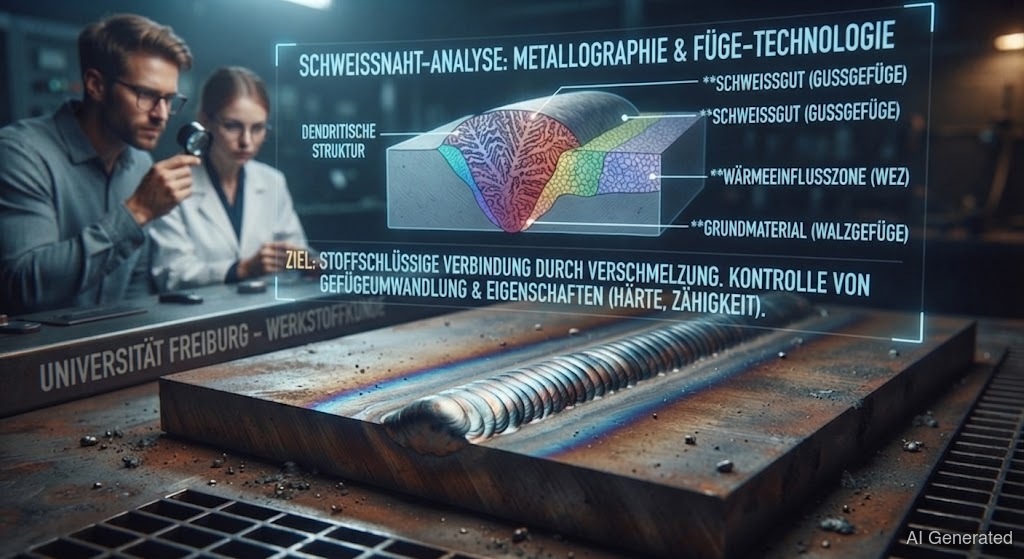
Một mối hàn không bao giờ đồng nhất. Nó gồm ba vùng: nóng chảy, () bị nung nóng và nguyên vẹn. hầu như luôn là điểm yếu — ở đây hạt thô lên, ở đây hình thành , ở đây mối hàn nứt. Ai biết các vùng, kiểm tra đúng chỗ.
Khi bạn nhìn vào một mối hàn, bạn thấy một khối kim loại. Thực tế có ba vùng khác nhau, mỗi vùng có cấu trúc và điểm yếu riêng. Chỉ khi phân biệt được chúng, bạn mới hiểu mối hàn thực sự hỏng ở đâu.
Vùng 1: . Đây là vùng nóng chảy từ và . Nó có cấu trúc đúc điển hình — thô, mọc về phía trung tâm với ở giữa. Tính chất của nó do bạn điều khiển qua kim loại bổ sung (xem máy tính kim loại hàn).
Vùng 2: (). Đây là ngay cạnh mối hàn, không bị nóng chảy nhưng bị nung nóng mạnh — tùy khoảng cách đến mối hàn, từ 500 °C đến trên 1100 °C. Trong xảy ra kịch tính thực sự:
• Vùng hạt thô (sát đường nóng chảy, trên 1100 °C): Hạt đã phát triển mạnh. Hạt thô cứng hơn, giòn hơn và dễ nứt hơn — đây là nơi dễ hình thành nhất khi nguội nhanh.
• Vùng hạt mịn (khoảng 900 °C): Thép được chuyển biến lại và tạo thành hạt mịn — thường là vùng tốt nhất, dai nhất.
• Vùng ram/mềm (dưới 723 °C): Với thép tôi cải thiện, ở đây quá trình tôi cải thiện bị ram và thép mềm hơn phần còn lại.
Vùng 3: nguyên vẹn. Nó giữ nguyên tính chất ban đầu.
hầu như luôn là điểm yếu của mối nối — không phải bản thân mối hàn. Ba nguy hiểm rình rập ở đó:
1. do . Thép có hàm lượng carbon cao và độ bền cao tạo ra cứng như thủy tinh trong vùng hạt thô → . Biện pháp: và làm nguội có kiểm soát.
2. Hạt lớn lên. Càng nhiều nhiệt, hạt càng thô, càng giòn. Biện pháp: hạn chế nhiệt đầu vào, không dừng lại một chỗ lâu không cần thiết.
3. Mềm hóa. Với vật liệu biến cứng hoặc tôi cải thiện, độ bền trong giảm. Chỉ có thể giải quyết bằng chọn vật liệu hoặc xử lý sau.
Vì vậy luôn được thực hiện cắt ngang qua cả ba vùng — , , . Giá trị độ cứng tối đa trong là tiêu chí nghiệm thu trung tâm, không phải ở giữa mối hàn.