Warmarbeitsstähle
Warmfest bei Rotglut — für , Schmiedegesenk und
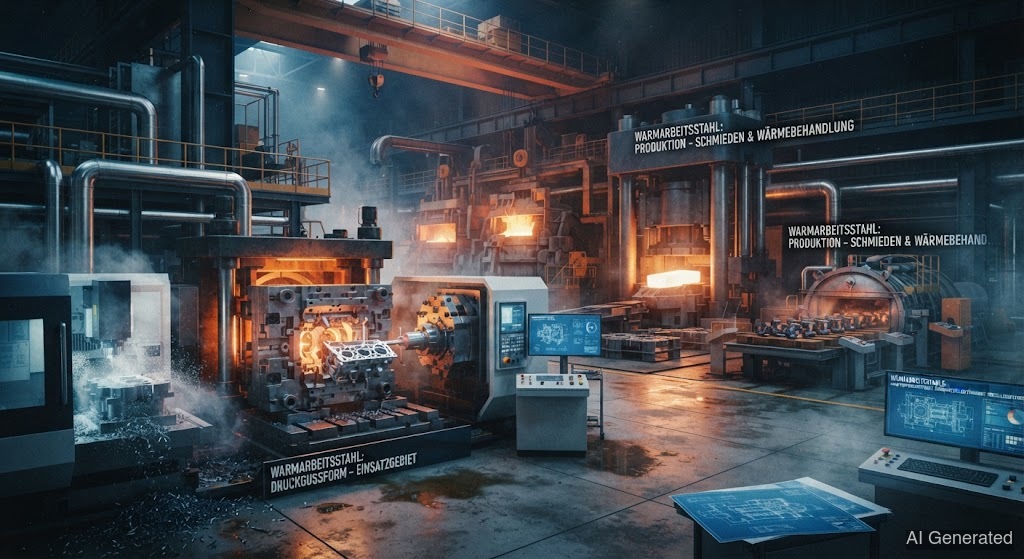 AI generated
Warmarbeitsstähle wie 1.2343 und 1.2344 halten Temperaturen von 500 °C und mehr aus, ohne ihre Festigkeit zu verlieren — der Trick ist eine CrMoV-Legierung mit hoher Warmfestigkeit. Beim gilt: artgleicher CrMoV-Zusatz, exaktes auf 300–350 °C. Und Achtung: Derselbe Stahl lebt in drei Welten mit drei verschiedenen Zusätzen.
Der ist der für die heiße Formgebung: , Schmiedegesenke, Strangpressen, Warmumformung. Während der bei Raumtemperatur schneidet, arbeitet der dort, wo das Werkstück glüht — 300 °C bis über 600 °C treffen auf die Werkzeugoberfläche, tausendfach hintereinander. Ein normaler würde bei dieser Hitze , seine verlieren, und die Form wäre nach wenigen Schüssen ruiniert. Der nicht — genau dafür ist er gemacht.
Das Geheimnis: , und
Die Legierung ist auf getrimmt. (rund 5 %) und (1–3 %) bilden zusammen mit fein verteilte Karbide, die das Gefüge auch bei Rotglut zusammenhalten. Der Stahl bleibt fest und maßhaltig, während er glühendes Metall formt und dabei selbst mehrere hundert Grad heiß wird.
Die wichtigsten Vertreter:
• (X37CrMoV5-1) — der Allrounder und Spitzenwerkstoff. Der Klassiker für Druckgussformen, Schmiedegesenke und Strangpresswerkzeuge.
• (X40CrMoV5-1) — der große Bruder mit mehr : noch etwas zäher und warmfester, für die härteren Schläge.
• (X38CrMoV5-3) — der Spezialist mit dem höchsten -Anteil: maximale Warmfestigkeit und beste Thermoschock-Beständigkeit.
• (32CrMoV12-28) — mehr , für Warmarbeitswerkzeuge, die es richtig heiß bekommen.
• (55NiCrMoV7) — der Zähere für Schmiedegesenke: macht ihn bruchsicher unter Schlag.
Ein Stahl, drei Welten — drei Zusätze
Jetzt kommt der Punkt, den viele übersehen: Derselbe lebt in drei getrennten Einsatzwelten, und jede verlangt einen ANDEREN Schweißzusatz. Wer einen Zusatz über alle drei Welten zieht, schweißt am Ende falsch.
• und Schmiedegesenk → warmfester CrMoV-Zusatz. Hier zählt die : Der Zusatz muss dieselbe Warmfestigkeit wie der mitbringen, sonst versagt die reparierte Stelle beim nächsten heißen Schuss. Artgleich schweißen, nicht improvisieren.
• → /, NICHT warmfest. In der ist der viel milder — Kunststoff kommt mit 200–300 °C an. Dafür zählen Abrieb und . Ein warmfester Zusatz wäre hier der falsche Freund; und ist gefragt.
Der Kern: Die Anwendung entscheidet den Zusatz, nicht der Werkstoff allein. Diese Anwendungsblindheit ist der häufigste Fehler beim .
Beim gilt die ganze -Disziplin:
• auf 300–350 °C — mit Thermometer gemessen, nicht geraten. ist gehärtet und vergütet; kalt schweißen erzeugt in der sofort glasharten , der beim nächsten Temperaturwechsel reißt.
• Warmfester CrMoV-Zusatz — artgleich zur Legierung, damit die reparierte Stelle dieselbe Warmfestigkeit behält.
• Zwischentemperatur halten — zwischen den Lagen nicht auskühlen lassen, sonst härtet die WEZ auf.
• Nach dem anlassen — den frischen entschärfen, bevor das Werkzeug wieder in den heißen Einsatz geht.
Der klassische Schaden: Brandrisse
Druckgussformen sterben nicht an einem großen Riss, sondern an tausend kleinen: . Der ständige Wechsel zwischen glühendem Metall und Kühlmittel reißt die Oberfläche auf wie eine ausgetrocknete Lehmfläche — ein feines Netz aus Haarrissen. Diese Brandrisse sind die klassische Reparaturaufgabe: ausarbeiten, vorwärmen, warmfester Zusatz, anlassen.
⚠️ Sicherheitskritisch: - und Schmiedewerkzeuge stehen unter extremen mechanischen und thermischen Belastungen. Nach einer Reparatur ist eine Rissprüfung Pflicht. Für sicherheitsrelevante Anwendungen die Normen beachten und die zuständige Fachaufsicht einbinden.