螺柱焊
几秒钟搞定螺柱——在薄板和型钢上快速做出牢固连接点的办法
 AI generated
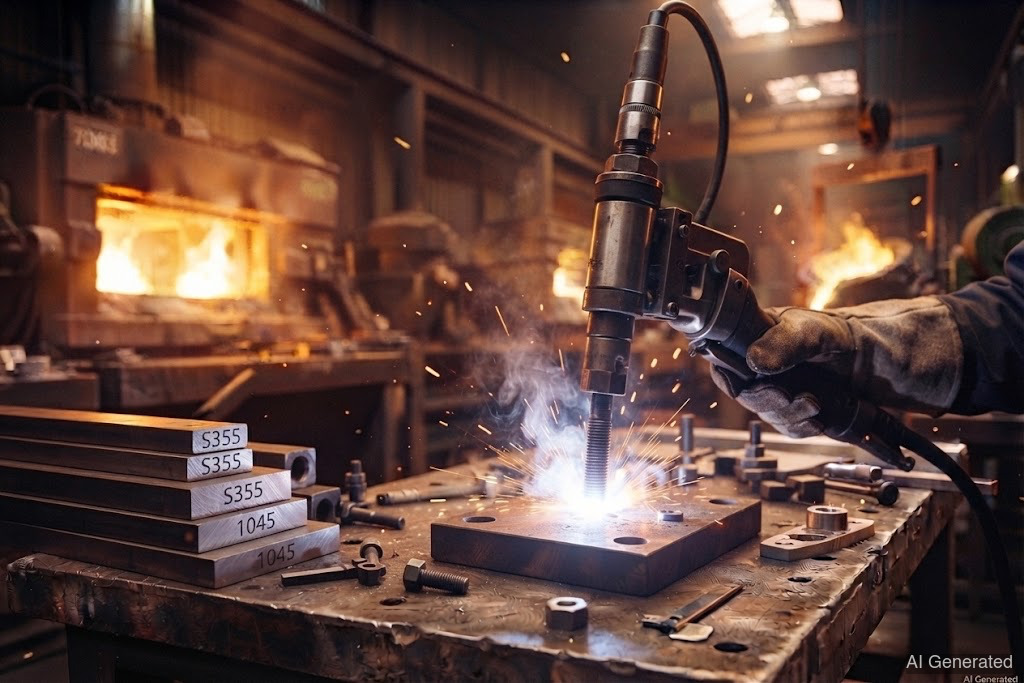
螺柱焊是用短促的把螺柱直接焊到薄板或型钢上——在几分之一秒内完成。不用钻孔,不用穿透:螺柱成为牢固、密封的连接点,用于螺纹、固定件和钢结构中的栓钉。
(DIN EN ISO 4063 编号 78)解决了一个日常问题:怎么才能把螺柱、销钉或栓钉永久地焊到薄板或型钢上,而不用钻孔或铆接?答案:用一次短促、精准的,在几分之一秒内完成。
流程是这样的——两种引弧方式:
• 尖端引弧: 螺柱端部有一个小尖。放上去时,大短路电流通过这个尖,尖瞬间蒸发并引燃。螺柱被稍微抬起(“提升”),熔化后再压入熔池。
• 带引弧电流的提升引弧: 先引燃一个弱的辅助电弧,然后焊枪把螺柱抬起,主电流接通,螺柱浸入熔池。更干净、更好控制——大螺柱的标准做法。
大螺柱要用陶瓷环():它把螺柱周围的焊缝成型,兜住熔池,隔绝大气,保证焊缝干净、均匀。完直接敲掉。
准备工作很关键: 表面必须光洁,没有、锈、油和漆——否则不稳,连接会出气孔。
优点:
• 极快: 一个螺柱不到一秒就位——适合批量生产和有很多螺柱的长型钢。
• 不用钻孔: 薄板完好无损,连接从外面看是密封的,背面也看不出来。
• 只需一面可操作: 跟拧螺栓不一样,你只需要正面。
• 牢固且可重复: 均匀,机器可重复。
缺点:螺柱必须垂直于工件,板厚要跟螺柱尺寸匹配(太薄会烧穿),而且需要专用的螺柱焊机。质量控制通常做个弯曲试验就够了:把螺柱弯一下——连接不开裂,就是合格。
应用领域:钢结构与桥梁工程中的栓钉(型钢上的抗剪连接件)、设备制造、造船、保温固定、电缆桥架,以及所有需要快速、密封地在薄板上做出螺纹连接点的地方。