铸铁材料
灰铸铁(GJL)、球墨铸铁(GJS)以及修复焊接的挑战
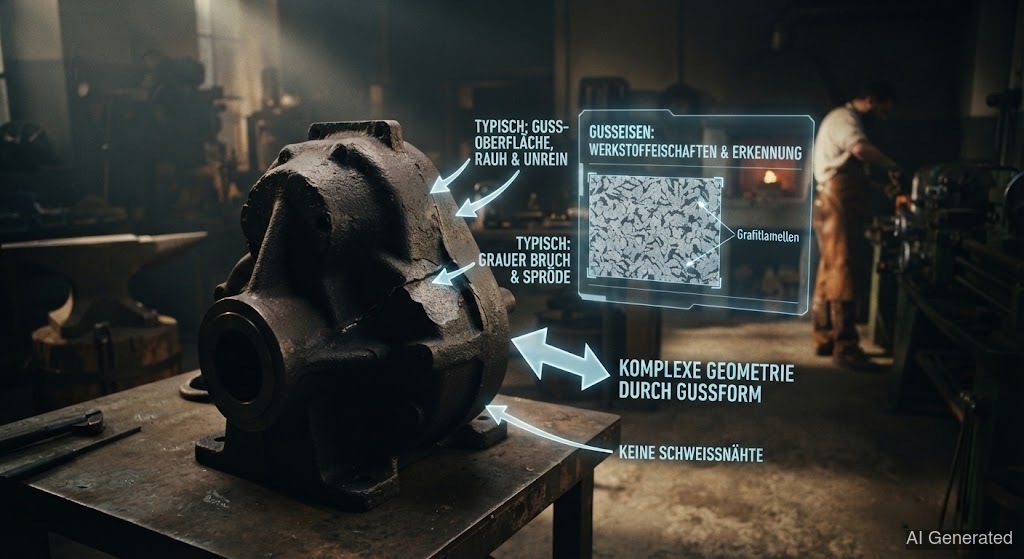 AI generated
铸铁含有超过2%的,凝固时以石墨形式析出。石墨的形态——片状、球状还是紧凑状——决定了性能:灰铸铁脆,但抗压且减振;球墨铸铁强韧可变形。修复焊接时,由于有硬化和开裂倾向,需要特别小心。
铸铁不是单一材料,而是一整个家族——区别就在于的存在形式。和钢不同,这里的碳含量超过2%,多余的在凝固时会以的形式析出。石墨是长成片状、球状还是蠕虫状,决定了后面的一切。
在灰铸铁(GJL)中,长成细小的脉络。这些片状石墨就像无数个小缺口——让材料变脆,几乎无法变形。但换来的是减振性好、铸造性好、抗压强度极高。灰铸铁你会在机床床身、壳体、刹车盘和老式发动机里见到。而在球墨铸铁(GJS)中,石墨则通过被逼成:浇注前给熔池加一点镁,阻止长成脆性的片状。球状不是缺口——材料变得强韧、、可变形,几乎接近钢。球墨铸铁用来造曲轴、转向节和管道。此外还有蠕墨铸铁(GJV),石墨呈蠕虫状,算是个折中方案;以及白口,其中的根本不以石墨形式存在,而是以硬质碳化铁的形式存在。
为什么在这里这么棘手?两个原因。第一:熔化铸铁后,熔体快速冷却,在里恰恰产生了铸造工想避免的东西——又硬又脆的和莱氏体。变得像玻璃一样硬,一受就裂。第二:铸铁多孔,而且常常吸满了油、油脂和锈——时这些杂质会变成气体跑出来,把焊缝毁掉。
所以修复策略就是:控制热量。要么用小的热输入和专门的焊条“冷焊”,这些焊条保持柔软和;要么把整个工件预热到300–600 °C,趁热焊,然后在炉子里极慢地冷却。两种情况都适用:和缓慢冷却是关键中的关键。谁要是拿普通结构钢焊条去“随便”补一条老灰铸铁的裂纹,通常只会让裂纹更长。
⚠️ 20度陷阱: 铸铁里,冷的地方和你正在焊的区域之间哪怕只差约20 °C,就足以引发。热的那部分冷却时收缩,拉扯冷的其余部分——而脆性的铸铁无法释放这个应力。所以:不管冷焊还是热焊,温度梯度都要保持小。
🧊 冷焊需要耐心: 冷态焊接铸铁时,别急。只焊短的直线焊道,每焊一道都让工件冷却到再焊下一道。谁要是赶工、一道接一道地焊,温度就上去了——这时候20度陷阱就会发作。