表面淬火
、、感应淬火——硬壳,韧芯
 AI generated
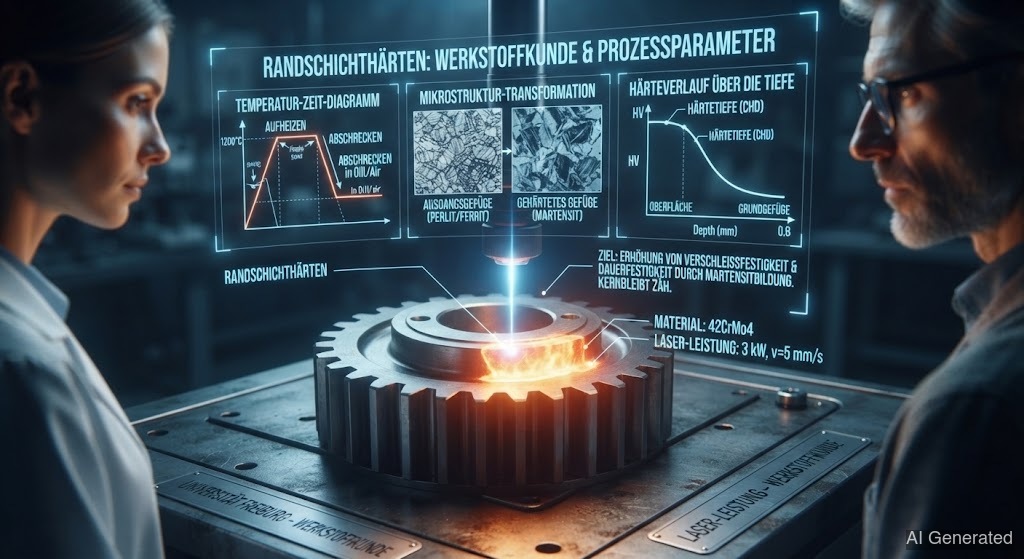
有时候你只想让表面硬——芯部要保持韧。表面淬火工艺正好能做到:、和感应淬火。齿轮、轴和轴承用它们就能表面硬、内部韧。懂这些,也就懂了渗碳钢。
齿轮要求外表硬(耐磨),芯部韧(防止断裂)。整体淬火会让它从里到外都变脆。解决办法叫:只淬硬外层,芯部保持软而韧。
( + )是低碳钢如的经典工艺。流程如下:
1. : 工件在900–950 °C的供碳气氛中放好几个小时。扩散进表层,直到那里含0.7–1.0 % C——芯部仍保持0.15 %。
2. : 急冷使渗碳表层变成硬,而低碳芯部保持软韧。
结果就是完美组合:表面硬,芯部韧。(Eht)告诉你硬层有多深——通常0.3到2 mm。
用的是而不是。在500–570 °C下氮扩散进表面,形成极硬的氮化物。最大优点:不进行急冷,所以几乎不变形。渗氮层非常硬且,但很薄(0.1–0.8 mm)。
只用感应场极快地加热边缘区,然后立即急冷。这对曲轴和齿条这样的大件很理想:选择性、快速、硬化深度可控。
这三种工艺都和直接相关:
• 渗碳钢在前焊接性好(软、低碳)。后表面太硬、太容易裂,不适合——焊缝应在软的芯部状态下、在之前焊。
• 渗氮表面再焊接就会破坏硬层。
• 如果你把渗碳淬火或渗氮的工件焊上去,就会在中正好破坏工件所需的硬表层。