Druckguss-Formenstähle
im härtesten Einsatz: flüssiges Metall unter Druck
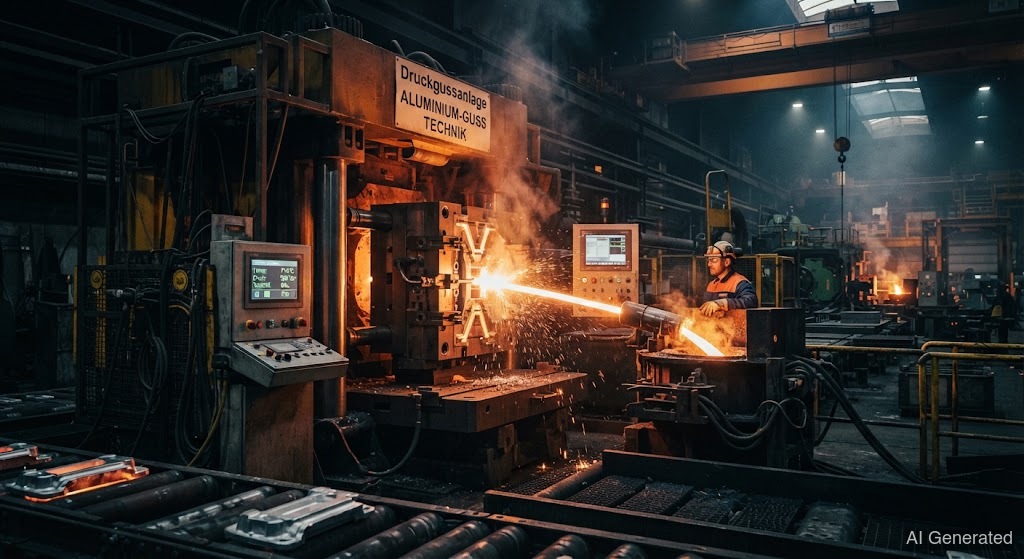 AI generated
Druckgussformen erleben den brutalsten Thermoshock im Werkzeugbau: über 600 °C heißes Aluminium unter hohem Druck, danach Kühlung – Zyklus für Zyklus. Dafür braucht es mit maximaler Warmfestigkeit. Beim zählt jedes Detail.
Der ist der härteste Einsatzfall für . Hier wird flüssiges Metall – Aluminium, Zink oder Magnesium – mit hohem Druck in eine Stahlform gepresst, wo es in Sekundenbruchteilen erstarrt. Die Form steht dabei unter einer Belastung, die kein anderes Werkzeug kennt: heißes Metall, hoher Druck, schnelle Abkühlung – und das tausendfach hintereinander.
Die Folge dieses Dauer-Thermoshocks sind : feine Netzrisse an der Formoberfläche, die entstehen, weil sich die Oberfläche im Rhythmus der Zyklen immer wieder ausdehnt und zusammenzieht. Irgendwann reißt das Material. Deshalb braucht die Druckgussform mit hoher , guter Warmzähigkeit und Beständigkeit gegen diese Wechselbelastung.
Die Standardwerkstoffe sind (X37CrMoV5-1) und (X40CrMoV5-1). Beide sind CrMoV-Warmarbeitsstähle, die auch bei 600 °C noch fest bleiben. Für höchste Ansprüche – große Aluminium-Formen mit extremer Brandrissbelastung – gibt es (X38CrMoV5-3) mit noch höherer Warmfestigkeit. Der ist dabei ein Multitalent: Er steht auch im – dort aber mit ganz anderen Anforderungen an den Zusatz.
Wichtig ist die Unterscheidung der zwei Verfahren: Das vergießt niedrigschmelzende Legierungen wie Zink (um 400–450 °C), das dagegen Aluminium und Magnesium bei rund 650 °C. Die Aluminium-Form im Kaltkammerverfahren ist thermisch der brutalste Fall – genau dort entstehen die meisten Brandrisse.
Beim einer Druckgussform geht es immer um dasselbe: Warmfestigkeit erhalten. Die Reparaturstelle muss wieder so warmfest werden wie der , sonst reißt sie beim nächsten Zyklus erneut. Deshalb: warm schweißen, gefügesynchronen Zusatz, sofort anlassen.